Конвейеры. Справочник
Справочник по конвейерам под редакцией Ю. А. Пертена: классификация и области применения, режимы и расчётные нагрузки, расчёт и проектирование ленточных конвейеров.
Предисловие
Основными направлениями развития народного хозяйства СССР предусматривается создание новых высокопроизводительных подъемно-транспортных машин. Одним из наиболее прогрессивных видов транспорта, обеспечивающих высокую производительность и технико-экономическую эффективность при больших грузопотоках, является конвейер. В современном массовом и крупносерийном производстве конвейеры являются неотъемлемой частью технологического процесса, они регулируют темп производства, обеспечивают его ритмичность, способствуют повышению производительности труда и увеличению выпуска продукции, позволяют решать вопросы комплексной механизации и автоматизации транспортно - технологических процессов. Непосредственная связь конвейерных машин с общим технологическим процессом производства предъявляет к ним особые требования в отношении прочности и способности работать в автоматических режимах.
Вновь проектируемые конвейеры должны быть достаточно прочными, надежными, долговечными и экономичными в эксплуатации, а изготовление их следует осуществлять с наименьшими затратами материалов и труда. Это требует проведения всесторонних теоретических и экспериментальных исследований и на базе их результатов — дальнейшего совершенствования методов расчета конвейеров. При решении практических вопросов, связанных с расчетом, проектированием и эксплуатацией конвейеров, возникают трудности, обусловленные отсутствием систематизированного материала по машинам непрерывного транспорта.
Справочник составлен с учетом последних данных о производстве машин непрерывного транспорта, серийно выпускаемых или намеченных к серийному выпуску Промышленностью. Кроме того, в справочнике описаны конвейеры, поставляемые заводами по отдельным заказам, и приведены сведения о прогрессивных конструкциях нестандартных конвейеров, разработанных и применяемых в различных отраслях народного хозяйства.
Значительная часть типов машин непрерывного транспорта в настоящее время унифицирована и выпускается рядом заводов по единым чертежам. Это, в первую очередь, относится к ленточным конвейерам общего назначения, к подвесным грузонесущим, тележечным конвейерам для литейных форм и др. Часть машин поставляется заводами изготовителями отдельными узлами по заказам, составленным на основе монтажных чертежей установки конвейера, разработанных применительно к конкретным условиям. Металлическая несущая конструкция, на которой монтируются узлы конвейеров, заводами в большинстве случаев не поставляется и изготовляется на месте монтажной организацией или силами заказчика по рабочим чертежам, разрабатываемым для каждой конкретной установки. Так поставляются ленточные конвейеры общего назначения, многие скребковые, пластинчатые конвейеры, подвесные грузонесущие и толкающие, тележечные конвейеры для литейных форм, ряд элеваторов.
Авторы выражают большую признательность директору ЛО ГПКИ «Союзпроммеханизация» В.Н. Маркову, начальнику технического отдела В.Н. Семенову, инженеру Е.Ф. Ляпуновой за оказанную помощь при работе над справочником.
- 3.5 — Ю.А. Пертеном; гл 2;
- В.К. Дьячковым; гл.
- Р.Л. Зенковьгм; пп. 4.4; 6.3 — А.Н. Гнутовым; п п. 2.6;
- Р.А. Волковым ; 4,6 — В.К. Дьячковым и Ю. А. Пертено
1.1. Классификация конвейеров
Конвейер, транспортер — машина непрерывного действия для перемещения сыпучих, кусковых или штучных грузов. Конвейеры наиболее целесообразно классифицировать по принципу действия и конструктивным признакам, типу тягового и грузонесущего органа, роду перемещаемого груза, назначению и областям применения.
Основной классификационный признак конвейера — тип тягового несущего органов. Различают конвейеры с ленточным, цепным, канатным и другими тяговыми органами и конвейеры без тягового органа (винтовые, инерционные, вибрационные, роликовые). По типу грузонесущего органа конвейеры могут быть: ленточные, пластинчатые, скребковые, подвесные грузонесущие, толкающие, тележечные, ковшовые и люлечные, а также винтовые, инерционные, вибрационные, роликовые.
По принципу действия различают конвейеры, перемещающие груз на непрерывно движущейся сплошной ленте или настиле, в непрерывно движущихся ковшах, подвесках, платформах, тележках; по неподвижному желобу или трубе непрерывно движущимися скребками.
По назначению различают конвейеры стационарные и передвижные для насыпных, штучных грузов и для пассажиров, а по направлению перемещения грузов — с вертикально замкнутой, горизонтально замкнутой и пространственной трассами. По областям применения конвейеры подразделяют на машины общего назначения и специальные (стакеры, элеваторы, эскалаторы, движущиеся тротуары).
Конвейеры являются составной, неотъемлемой частью современного технологического процесса, они устанавливают и регулируют темп производства, обеспечивают его ритмичность, способствуют повышению производительности труда и увеличению выпуска продукции. Наряду с выполнением транспортно-технологических функций конвейеры являются основными средствами комплексной механизации и автоматизации погрузочно разгрузочных и складских операций.
На современных предприятиях конвейеры используют в качестве:
- высокопроизводительных транспортных машин, передающих грузы из одного пункта в другой на участках внутризаводского и, в ряде случаев, внешнего транспорта;
- транспортных агрегатов мощных перегрузочных устройств (например, мостовых перегружателей, отвалообразователей и т.п.) и погрузочно-разгрузочных машин;
- машин для перемещения грузов-изделий по технологическому процессу поточного производства от одного рабочего места к другому, от одной технологической операции к другой, устанавливая, организуя и регулируя темп производства и совмещая, в ряде случаев, функции накопителей (подвижных складов) и распределителей грузов-изделий по отдельным технологическим линиям;
- машин и передаточных устройств в технологических автоматических линиях изготовления деталей и обработки деталей и узлов изделий.
Тесная связь транспортирующих машин с общим технологическим процессом производства обусловливает высокую ответственность их работы и назначения. Поэтому конвейеры должны быть надежными (безотказными), прочными, удобными в эксплуатации и способными работать в автоматических режимах.
Современное развитие всех отраслей промышленности обусловливают следующие основные направления развития конвейерных машин.
1. Создание машин для бесперегрузочного транспорта грузов от начального до конечного пунктов по прямолинейной и сложной пространственной трассе большой протяженности. Этому направлению подчинено создание многоприводных конвейеров различных типов (подвесных, пластинчатых, скребковых, ленточных), мощных ленточных конвейеров со сверхпрочными лентами ленточно – канатных и ленточно – цепных конвейеров с прочным тяговым элементом в виде канатов и цепей, изгибающихся скребковых и пластинчатых конвейеров , сложных систем подвесных толкающих конвейеров, трубчатых скребковых конвейеров с пространственной трассой и др.
2. Повышение производительности конвейерных установок реализуется путем «выбора наиболее рациональной формы грузонесущего элемента конвейера для увеличения количества груза на единице его длины, а также путем повышения скорости грузонесущих элементов.
3. Повышение надежности машин и упрощение их обслуживания в тяжелых условиях эксплуатации являются основными предпосылками для перехода к полной автоматизации управления машинами и комплексами машин.
4. Автоматизация управления машинами и комплексными конвейерными системами с использованием ЭВМ.
5. Снижение массы и уменьшение габаритных размеров конвейеров за счет принципиально новых, облегченных конструкций машин и их узлов, широкого приведения пластмасс и легких сплавов, гнутых профилей металла вместо прокатных и т. п.
6. Улучшение условий труда обслуживающего персонала и производственных рабочих, исключение возможности потерь транспортируемого груза, изоляция от окружающей среды пылевидных, горячих, газирующих и химически агрессивных грузов.
7. Унификация и нормализация оборудования с одновременным увеличением количества его типоразмеров.
8. Повышение качества и культуры производства машин за счет широкого применения методов передовой технологии и технической эстетики.
1.2. Характеристика и свойства транспортируемых грузов
Перемещаемые конвейерами грузы подразделяются на штучные и насыпные. Их физико-механические свойства имеют решающее значение при выборе и расчете конвейеров.
Штучные грузы характеризуются формой и размерами, массой одной штуки, коэффициентом трения о поверхность ленты, настила или лотка и особыми свойствами. Размеры штучных грузов колеблются в широких пределах: от нескольких Сантиметров (почтовые отправления) до нескольких метров (лесоматериалы, прокат), а масса их — от долей ньютона до десятков килоньютонов Коэффициент трения штучных грузов об опорные поверхности составляет 0,1—0,7. К особым свойствам штучных грузов относятся: хрупкость (изделия из стекла), склонность к качению из-за округлости формы (арбузы), загрязненность или склонность к пылению (мешки с цементом), взрывоопасность и пожароопасность (бочки с горючим), наличие острых выступов, повреждающих элементы конвейера, и т.п.
Основные параметры характерных тарных штучных грузов стандартизированы и приводятся в соответствующих стандартах (например, ГОСТ 5959—80 «Ящики из листовых древесных материалов неразборные для грузов массой до 200 кг. Общие технические условия», ГОСТ 13502—68 «Пакеты бумажные. Размеры», ГОСТ 2226—75 «Мешки бумажные. Общие технические условия», ГОСТ 14861—74 «Тара производственная. Типы, основные параметры и размеры» и др.).
Тарно-штучные грузы с массой до 15 кг будем называть *легкими* (Л), от 15 до 50 кг — *средними* (С), от 50 до 200 кг — *тяжелыми* (Т), свыше 200 кг — *весьма тяжелыми* (ВТ).
Насыпные грузы характеризуются крупностью кусков (частиц), насыпной плотностью, коэффициентами внутреннего и внешнего трения, влажностью, абразивностью, липкостью, слеживаемостью, смерзаемостью, а также особыми свойствами (химической активностью, пылением, взрывоопасностью, самовозгораемостью и. т. п.).
Коэффициент внешнего трения груза f0 в движении меньше, чем в покое на 10-30%,а в некоторых случаях может выходить за эти пределы (табл. 1.1 ).
| Наименование груза | Насыпная плотность ρ , т/м3 | Коэффициент внутреннего трения f B | Коэффициент внешнего трения f B | группа абразивности | |
|---|---|---|---|---|---|
| по резине | по стали | ||||
| Апатит порошкообразный | 1,6-1,7 | 0,6-0,7 | 0,6-0,7 | 0,5-0,6 | C |
| Гипс | 0,8-1,6 | 0,6-0,8 | 0,7-0,8 | 0,6-0,8 | B |
| Глина | 1,0-1,8 | 0,8-1,0 | 0,8-1,0 | 0,7-1,0 | B |
| Глинозем порошкообразный | 0,9-1,1 | 0,5-0,6 | 0,4-0,5 | 0,4-0,5 | C |
| Гравий | 1,5-2,0 | 0,5-1,0 | 0,7-1,0 | 0,6-1,0 | B |
| Гречиха | 0,6-0,7 | 0,7-0,8 | 0,4-0,6 | 0,3-0,5 | A |
| Земля грунтовая | 1,1-1,6 | 0,5-1,0 | 0,8-1,0 | 0,7-1,0 | C |
| Земля формовочная | 0,8-1,3 | 0,5-0,7 | 0,4-0,6 | 0,4-0,7 | C |
| Зола | 0,4-0,9 | 0.8-1,2 | 0,6-0,9 | 0,6-0,8 | D |
| Известняк | 1,2-2,0 | 0,6-1,3 | 0,6-1,0 | 0,5-1,0 | B |
| Камень | 1,3-2,0 | 0,7-0,8 | 0,6-0,9 | 0,5-0,8 | D |
| Карбид кальция | 1,2-1,6 | 0,8-1,9 | 0,4-0,6 | 0,3-0,5 | B |
| Кокс | 0,4-0,5 | 0,5-1,2 | 0,5-0,6 | 0,4-0,6 | D |
| Криолит | 0,8-1,0 | 0,5-1,1 | 0,6-0,7 | 0,5-0,6 | C |
| Мука | 0,4-0,7 | 0,6-1,2 | 0,8-0,9 | 0,4-0,6 | A |
| Нефелиновый концентрат | 1,1-1,3 | 0,6-0,9 | 0,6-0,7 | 0,3-0,6 | B |
| Опилки древесные | 0,2-0,3 | 0,6-1,5 | 0,5-0,6 | 0,3-0,5 | A |
| Песок | 1,2-1,9 | 0,6-0,8 | 0,4-0,5 | 0,3-0,8 | C |
| Подсолнух | 0,5-0,7 | 0,6-01,0 | 0/6-0,7 | 0,4-0,5 | A |
| Просо | 0,7-0,8 | 0,4-0,5 | 0,3-0,4 | 0,2-0,3 | A |
| Рожь | 0,6-0,8 | 0,5-0,8 | 0,4-0,5 | 0,3-0,5 | A |
| Руда | 1,7-2,4 | 0,5-0,9 | 0,7-0,9 | 0,6-0,8 | D |
| Сода кальцинированная | 0,8-1,3 | 0,7-1,0 | 0,4-0,6 | 0,3-0,5 | B |
| Соль поваренная | 1,5-1,8 | 0,6-1,2 | 0,6-0,7 | 0,5-0,6 | C |
| Спек дробленый | 1,4-1,5 | 0,9-1,4 | 0,6-0,8 | 0,5-0,7 | C |
| Торф | 0,3-0,8 | 0,6-1,2 | 0,5-0,7 | 0,4-0,6 | B |
| Уголь каменный | 0,7-0,9 | 0,5-1,0 | 0,5-0,7 | 0,3-0,6 | B |
| Фосфогипс обожженный | 0,9-1,0 | 0,7-0,9 | 0,7-0,8 | 0,6-0,7 | C |
| Фтористый алюминий | 0,8-0,9 | 0,5-0,7 | 0,5-0,6 | 0,4-0,6 | C |
| Цемент | 0,9-1,6 | 0,5-0,8 | 0,6-0,7 | 0,3-0,7 | D |
| Шлак | 0,6-1,0 | 0,6-1,2 | 0,4-0,6 | 0,4-0,7 | D |
| Щебень | 1,3-2,0 | 0,6-1,0 | 0,5-0,7 | 0,4-0,6 | D |
| Штыб | 0,8-0,9 | 0,7-1,0 | 0,5-0,7 | 0,4-0,7 | D |
По гранулометрическому составу насыпные грузы подразделяют на рядовые (amax / amin > 2,5) и сортированные (аmax / amin ≤ 2,5), где аmax и amin — размеры максимальных и минимальных кусков соответственно. Насыпные грузы характеризуется размером типичного куска a'. У сортированных грузов за типичный кусок принимают редний по размерам: а' — (amin + amax) / 2; у рядовых грузов - a' = amax. Классификация насыпных грузов до крупности типичных кусков (частиц) приведена в табл. 1.2.
| Наименование груза | a' min | a max |
|---|---|---|
| Кусковой | ||
| особо крупнокусковой | 320 | - |
| крупнокусковой | 160 | 320 |
| среднекусковой | 60 | 160 |
| мелкокусковой | 10 | 60 |
| Зернистый | ||
| крупнозернистый | 2 | 10 |
| мелкозернистый | 0,5 | 2 |
| Прочие | ||
| порошкообразный | 0,05 | 0,5 |
| пылевидный | - | 0,05 |
Насыпная плотность ρ для различных насыпных грузов колеблется в очень широких пределах: от 0,08 до 2,4 т/м3 и более. Грузы с насыпной плотностью до 0,6 т/м3 (древесные опилки, торф, кокс) называют *легкими* (Л)Р от 0,6 до 1,1 т/м3 (шлак, зерно, каменный уголь, цемент) — *средними* (С)» от 1,1 до 2,0 т/м3 (земля литейная и грунтовая, песок, гравий, камень) — *тяжелыми* (Т), и свыше 2,0 т/м3 (железная и медная руда, серный колчедан) — *весьма тяжелыми* (ВТ).
1.3. Области применения конвейеров
Высокая производительность, непрерывность грузопотока и автоматизация управления обусловили широкое применение конвейеров в различных отраслях народного хозяйства. В ряде случаев одна в та же транспортная операция может быть выполнена различными конвейерами.
При решении задачи рационального выбора типа конвейера, обеспечивающего наибольший технически экономический эффект, необходимо учитывать следующие факторы:
- свойства транспортируемых грузов;
- расположение пунктов загрузки и разгрузки, а также расстояние между ними;
- потребную производительность машин;
- требуемую степень автоматизации производственного процесса, обслуживаемого проектируемой транспортной установкой;
- способ хранения груза в пункте загрузки в бункерах, штабелях, на стеллажах и т. п.) и характеристику устройства, принимающего груз (конвейер, бункер, технологическая машина и. т. п.);
- характеристику места установки транспортного устройства (на открытой местности, в отапливаемом или неотапливаемом помещении);
- размеры пространства, отводимого под транспортирующую установку;
- конфигурацию трассы;
- особые факторы, вызванные спецификой обслуживаемого установкой производства (недопустимость пыления, шума);
- возможность частого изменения трассы транспортирования или системы адресования; требования техники безопасности и др.
| Наименование груза | Размер кусков a' , мм | рекомендуемые типы конвейеров |
|---|---|---|
| Крупнокусковой | 160-500 | пластинчатый, ленточный, ленточно-цепной, ленточно-канатный |
| Cреднекусковой | 60-160 | |
| Мелкокусковой | 10-60 | ленточный, двухленточный, элеватор, скребковый, ковшовый |
| Порошкообразный | 0,05-0,5 | трубчатый, двухленточный, элеватор, скребковый |
| Пылевидный | 0,05 |
В зависимости от размера кусков груза и его массы по табл. 1.3 и 1.4 может быть произведен ориентировочный выбор типа конвейера с последующим уточнением его конструктивного исполнения.
| Группа груза | Масска m , кг | Рекомендуемые типы конвейеров |
|---|---|---|
| Легкие | до 15 | пластинчатый, ленточный, ленточно-цепной, ленточно-канатный |
| Средние | 15-20 | |
| Тяжелые | 50-200 | ленточный, двухленточный, элеватор, скребковый, ковшовый |
| Весьма тяжелые | 0,05-0,5 | трубчатый, двухленточный, элеватор, скребковый |
Характерные типы конвейеров в зависимости от применения, перемещаемого груза и транспортно-технологических функций приведены в табл. 1.5.
| Тип конвейера | Область применения, перемещаемый груз и транспортно-технологические функции |
|---|---|
| Пластинчатый | Машиностроение — горячие поковки, отливки, опоки, остроконечные отходы штамповочного производства; поточные линии сборки, охлаждения, промывки, сушки, сортировки, термической обработки; Металлургия — крупнокусковая руда, горячий агломерат; Химические заводы и предприятия строительных материалов — нерудные крупнокусковые материалы (например, известняк); Тепловые электростанции — крупнокусковой (недробленый) уголь; Горнорудная и угольная промышленность — крупнокусковые, тяжелые и остроконечные материалы (руда, уголь); Лесная и деревообрабатывающая промышленность — бревна, пиломатериалы; Различные отрасли промышленности — перемещение пассажиров по горизонтальным и наклонным трас. |
| Скребковый | Машиностроение — стружка Металлургия — кокс, измельченная руда, бокситы, формовочная земля, пылевидная глина, песок, концентраты и огарки цветных металлов и т.п. Химическая — карбид кальция, известь, коксовая и угольная мелочи, гранулированная сажа, кальцинированная сода, удобрения, ядохимикаты и т.п. Пищевая—зерно, крупяные культуры, мука, отруби, комбикорма и их многочисленные ингредиенты. Целлюлозно-бумажная и деревообрабатывающая — сера, глинозем, молотая известь, мел, древесная щепа, опилки, флотационный серный колчедан, колчеданный огарок и т.п. Энергетическая — мелкий уголь, фрезерный торф, каменноугольная и котельная пыль, зола. Строительных материалов — сухая глина, мелкий гравий, известь, мел, цемент, песок, молотый камень и др. Горнорудная — полезные ископаемые в лавах и забоях Сельское хозяйство и скотоводство — картофель кукуруза в початках, корнеплоды, силос, свекловичный жим, навоз, линии приготовления кормов и очистки ферм. Железнодорожный и водный транспорт — по грузка и разгрузка зерновых грузов, удобрений, мелкого угля, песка и т.п. |
| Ленточный | Машиностроение, приборостроение, металлургическая, химическая и другие отрасли промышленности, строительство и сельское хозяйство—разнородные насыпные и штучные грузы. Открытые горные разработки и шахты — ископаемые; строительные материалы и грунт при сооружении плотин; массовые грузы (уголь, руда на расстояния в десятки километров); погрузочно-разгрузочные работы с массовыми грузами; транспортирование ископаемых на обогатительных фабриках; сырья на металлургических заводах и топлива на тепловых электростанциях и др. объекты. |
| Ковшовый | Химическая — хорошо сыпучие сухие химикаты. Энергетическая — размельченный уголь. Строительных материалов — песок, цемент, мелкий гравий, щебень и др. |
| Люлечный | Машиностроение и другие отрасли промышленности — тяжелые и крупногабаритные штучные грузы; технологические установки для гальванопокрытий, травления, сушки и др. |
| Подвесной | Машиностроение, приборостроение, химическая, легкая, пищевая и другие отрасли с массовым и крупносерийным производством — легкие, средние и тяжелые штучные грузы, требующие перемещения по пространственным трассам. Автоматизированные склады и пакгаузы — технологические линии погрузочно-разгрузочных операций. |
| Тележечный | Машиностроение, строительных материалов, приборостроение — технологические линии длительных процессов сушки, охлаждения, сборки, разливки и т.п. |
| Грузоведущий | Машиностроение и другие отрасли промышленности — особо тяжелые штучные грузы, способные передвигаться на колесном ходу, на роликах, по направляющим скольжения и на специальных тележках в процессе технологии изготовления или транспортировки. |
| Элеватор | Химическая, металлургическая, машиностроение, строительных материалов, пищевая, железнодорожный и водный транспорт, склады, магазины — погрузочные, разгрузочные и расфасовочные работы. |
| Вертикальный двух- и четырехцепной | Машиностроение, приборостроение, пищевая и другие отросли,склады,магазины,библиотеки,тарно- штучные грузы(мешки, ящики, кипы, бочки, книги др.); линии,требующие промежуточной загрузки- разгрузки. |
| Трубчатый, двухленточный | Машиностроение, металлургическая, химическая и другие отрасли промышленности — мелко зернистые и пылевидные насыпные грузы. |
| Эскалатор | Станции метрополитена, торговые, зрелищные, выставочные и спортивные сооружения, шахты и т.д. — перемещение пассажиров с одного уровня на другой. |
| Ленточно-цепной | Горнорудная, строительная, металлургическая и др. — насыпные грузы. |
| Шагающий | Машиностроение, приборостроение, пищевая —перемещение опок, объектов сборки и упаковки. |
| Штанговый | Машиностроение, приборостроение — металлическая стружка в механических цехах. |
| Винтовой | Химическая, пищевая и другие отрасли промышленности — хорошо сыпучие сухие пылевидные,мелкозернистые и мелкокусковые грузы. |
| Роликовый | Машиностроение, приборостроение, металлургическая, деревообрабатывающая, пищевая и другие отрасли промышленности — перемещение по горизонтали или под небольшим углом наклона штучных грузов, имеющих устойчивую опорную поверхность (продольный прока слитки, опоки, трубы, бревна, доски, поддоны, ящики, контейнеры и т.п.). |
| Инерционный | Химическая, металлургическая, машиностроение, приборостроение, горнорудная, пищевая и др. — сыпучие и штучные грузы (горячие, абразивные, химически агрессивные, токсичные и легкоповреждаемые грузы, горелая земля и т.д.). |
| На воздушной подушке | Горнорудная, металлургическая, химическая, пищевая и др. — транспортирование насыпных и штучных грузов. |
2.1. Режимы работы и классы использования
Режимы работы конвейера характеризуются нагрузками и продолжительностью их действия, обусловливаются классами использования конвейера по времени, производительности и натяжению тягового элемента, определяют условия расчета элементов конвейера на прочность и долговечность, а также служат показателями фактического эксплуатационного использования машин.
Использование конвейеры по времени характеризуется коэффициентами относительного времени плановой работы конвейера за сутки kсут и год kгод:
Основными определителями режима являются классы их использования по времени (В) и производительности (П), они пригодны для конвейеров с тяговым элементом и без него.
Распределение классов использования до времени в зависимости от пределов времени работы конвейера приведено в табл. 2.1.
| Класс по времени | Сутки | Год | ||
|---|---|---|---|---|
| t' сут , ч | k сут | t' сут , ч | k год | |
| В1 | До 5 | До 0,20 | До 1600 | До 0,20 |
| В2 | 5 - 7 | 0,20 - 0,32 | 1600 - 2500 | 0,20 - 0,32 |
| В3 | 7- 1 6 | 0,32 - 0,63 | 2500 - 4000 | 0,32 - 0,50 |
| В4 | 16 - 24 | 0,63 - 1,00 | 4000 - 6300 | 0,50 - 0,80 |
| В5 | 24 | 1,0 | 6300 - 8000 | 0,80 - 1,00 |
По производительности конвейеры характеризуются коэффициентам kП значение которого определяется по формуле:
Классы использования конвейера по производительности принимают в зависимости от kП:
| k П | до 0,25 | 0,25 - 0,63 | 0,63 - 1,0 |
|---|---|---|---|
| класс | П1 | П2 | П3 |
Классы использования конвейера по грузоподъемности (Н) и по натяжению тягового элемента (Ц) являются дополнительными признаками и учитываются в поверочных расчетах и сравнительном анализе эксплуатируемых конвейеров, а также в расчетах долговечности элементов конвейера.
Использование конвейеры по грузоподъемности грузонесущего элемента (тележки, подвески, каретки, настила, платформы и т.п.) при транспортировании штучных грузов характеризуется коэффициентами максимальной kmax и эквивалентной kэкв загрузки грузонесущего элемента конвейера (табл. 2.2):
| Класс нагрузки | Коэффициент загрузки | |
|---|---|---|
| k max | k экв | |
| Н1 | До 0,50 | До 0,25 |
| Н2 | 0,50 - 0,63 | 0,25 - 0,50 |
| Н3 | 0,63 - 1,00 | 0,50 - 0,80 |

Классы использования конвейера по натяжению тягового элемента характеризуются коэффициентами максимального k'max и эквивалентного k'экв натяжения (табл. 2.3):
| Класс натяжения | Коэффициент натяжения | |
|---|---|---|
| k max | k экв | |
| Ц1 | До 0,63 | До 0,16 |
| Ц2 | 0,63 - 0,80 | 0,16 - 0,32 |
| Ц3 | 0,80 - 1,00 | 0,32 - 0,63 |

Установленные классы использования регламентируют пять режимов работы конвейеров (табл. 2.4 и 2.5).
| Класс по времени | Класс использования | ||||||||
|---|---|---|---|---|---|---|---|---|---|
| по производительности | по грузоподъемности | по натяжению | |||||||
| П1 | П2 | П3 | Н1 | Н2 | Н3 | Ц1 | Ц2 | Ц3 | |
| В1 | ВЛ | ВЛ | Л | ВЛ | ВЛ | Л | ВЛ | Л | С |
| В2 | Л | Л | С | Л | Л | С | Л | Л | С |
| В3 | С | С | Т | С | С | Т | С | С | Т |
| В4 | Т | Т | ВТ | Т | Т | ВТ | Т | Т | ВТ |
| В5 | Т | ВТ | ВТ | Т | ВТ | ВТ | Т | ВТ | ВТ |
| Время работы в сутки | Класс использования по времени | Режимы работы | Пример использования конвейера |
|---|---|---|---|
| Менее одной смены | В1 | ВЛ | Периодически работающие конвейеры, например, на отдельных секциях склада; для уборки стружки или просыпи земли |
| Одна смена | В2 | Л | Конвейеры всех видов, непрерывно работающие на предприятиях различных отраслей промышленности |
| Две смены | В3 | С | |
| Три смены | В4 | Т | |
| Круглосуточно | В5 | ВТ | Конвейеры для непрерывных технологических процессов в химической, металлургической и других отраслях промышленности (например, конвейер для подачи шихты в доменную печь) |
2.2. Характеристика условий работы
Выбор конструкции конвейера и его элементов, материалов для их изготовления, расчетных коэффициентов сопротивления движению ходовой части, долговечности, назначения, вида смазочных материалов обусловливается производственными и температурными (климатическими) условиями, в которых должен эксплуатироваться конвейер. Окружающая среда характеризуется: климатическими условиями; температурой; составом и концентрацией пыли; влажностью воздуха; насыщением его парами химических веществ (растворов, кислот, солей и т.п.), газами, частицами краски и другими особенностями производственных условий, вредно действующих на элементы конвейера; пожаро- и взрывоопасностью.
Существует ряд принятых обозначений исполнения конвейеров для микроклиматических районов с климатом: умеренным — У, холодным — ХЛ, влажным тропическим — ТВ, сухим тропическим — ТС, сухим и влажным тропическим — Т, для всех микроклиматических районов на суше (общеклиматическое исполнение) — О. Характеристика температурных условий работы конвейеров приведена в табл. 2.6.
| Характерные примеры производственных установок | Климати- ческое испол- нение | Темпер. окруж. среды, °C | Характерные значения темпер. коэф. β , % | Категория помещения (ГОСТ 15150-69) | |
|---|---|---|---|---|---|
| от | до | ||||
| Конвейеры, работающие на открытом воздухе и в неотапливаемом помещении | ХЛ; О | +40 | -60 | 100 | 1,2 и 3 |
| У | +40 | -45 | |||
| Конвейеры, работающие в отапливаемых помещениях | У | +35 | +10 | 100 | 4 |
| Конвейеры, проходящие через сушильные и нагревательные камеры | - | +120 | +10 | 20 - 50 | 4 |
| - | +350 | +10 | 10 - 30 | ||
| Конвейеры, проходящие через охладительные и морозильные камеры | - | +35 | -20 | 10 - 50 | 4 |
Если конвейер устанавливается в нескольких помещениях с различными производственными и температурными условиями, то в качестве расчетной базы принимается помещение с наихудшими условиями. При установке, например, привода конвейера в отапливаемом помещении, а остальной части — в неотапливаемом. за основу принимается группа неотапливаемого помещения и особенно учитывается возможность образования конденсата из окружающего воздуха.
Пожаро и взрывоопасные среды регламентируются специальными нормативными материалами применительно к каждой конкретной отрасли промышленности. Основные требования на проектирование стационарных и подвижных ленточных конвейеров во взрыво и пожароопасном исполнении регламентированы РТМ 24.093.02—77. Для работы в этих средах разрабатываются специально пожаро и взрывобезопасные конструкции конвейеров.
Влияние температуры окружающей среды характеризуется температурным коэффициентом β, %, показывающим в процентах отношение продолжительности времени t движения ходовой части конвейера в зоне предельных температур (например, в сушильной или охладительной камерах) ко времени цикла ТЦ полного кругооборота ходовой части конвейера:
Температурный коэффициент характеризует циклограмму воздействия температуры окружающей среды на ходовую часть конвейера в каждом цикле ее движения.
При выборе расчетных коэффициентов и анализе эксплуатационных данных необходимо учитывать режим работы и группу производственных и температурных условий окружающей среды.
2.3. Статические и динамические нагрузки
Статические нагрузки. В процессе эксплуатации конвейера со сложной трассой, имеющей подъемы и спуски, возможны следующие варианты загрузки конвейера:
- ВН-1 — нулевая загрузка (холостой ход); - ВН-2 — нормальная загрузка, обеспечивающая заданную плановую производительность с той или иной неравномерностью, которая обусловлена неравномерностью подачи груза и наличием некоторого резерва; - ВН-3 — наибольшая загрузка по полной пропускной способности грузонесущего элемента или по наибольшей производительности загрузочного устройства; - ВН-4 — максимальная прерывистая загрузка, когда все участки трассы загружены полностью, а участки спусков не загружены (вариант максимального натяжения тягового элемента); - ВН-5 — минимальная прерывистая загрузка, когда загружены только участки спусков (наиболее вероятно — один спуск наибольшей высоты), а вся остальная часть трассы конвейера не загружена (условие возникновения минимального вплоть до нулевого и отрицательного натяжения и самопроизвольного движения ходовой части под воздействием спускающегося груза).
Для конвейеров с прямолинейной трассой, не имеющих подъемов и спусков, варианты загрузки ВН-4 и ВН-5 исключаются. Загрузка элементов конвейера по вариантам ВН-3 и ВН-5 обычно ограничивается при фрикционном приводе запасом сцепления ленты с барабаном, а при приводе с зацеплением предохранительным устройством (например, срезным пальцем) и реле максимальной защиты электродвигателя.
Сложную трассу с подъемами и спусками могут иметь следующие конвейеры: ленточные, пластинчатые, подвесные всех видов, тележечные, ковшовые, люлечные, скребковые (с круглыми и фасонными скребками).
Прямолинейную трассу имеют ковшовые элеваторы, штанговые, шагающие, вибрационные и другие конвейеры подобного типа.
Время действия рассмотренных вариантов загрузки различно: ВН-1, ВН-2 — большой промежуток времени, состоящий из многих циклов; ВН-3 — предельно возможный в течение одного-двух циклов; ВН-4, ВН-5 — весьма кратковременные. Доставляющие сравнительно малую часть одного цикла, их можно рассматривать как пиковые нагрузки.
Продолжительность действия варианта ВН-4 или ВН-5 равна:
Основным расчетным вариантом загрузки конвейера для определения расчетного натяжения тягового элемента и мощности двигателя принимается вариант ВН-2 с учетом коэффициента возможной перегрузки, обеспечивающего заданную плановую производительность при возможной неравномерности подачи груза и неполного использования рабочего времени.
Расчетная линейная нагрузка от транспортируемого груза на 1 м длины конвейера определяется по следующей формуле:
Динамические нагрузки. Движение ходовой части конвейера (тягового и грузонесущего элементов с грузом) имеет периоды неустановившегося и установившегося движения. Периоды неустановившегося движения кратковременные, состоят из периодов пуска конвейера (трогание с места и разгон всех движущихся масс до поминальной скорости) с определенным ускорением и остановки конвейера с соответствующим замедлением. Период установившегося движения — длительный период движения ходовой части с постоянной скоростью.
Конвейер представляет сложную динамическую систему масс, соединенных другими связями (лентой, цепью). При включении двигателя привода упругие связи реформируются и в системе конвейера возникают колебания, появляются динамические нагрузки на элементы конвейера.
Основное условие снижения пускового динамического усилия — увеличение времени пуска и, как следствие этого, снижение пускового ускорения движущихся масс.
Приближенно максимальное натяжение Smax тягового элемента при пуске конвейера можно определить по упрощенной формуле:
Коэффициент сопротивления движению ходовой части равен:
Время пуска конвейера, обусловленное электросхемой и пусковой характеристикой приводного электродвигателя:
Для электродвигателя с короткозамкнутым ротором, включаемого непосредственно в сеть без пускового устройства, значение Mср.п принимается по каталогу электродвигателей. Для электродвигателя с фазным ротором,включаемого в сеть через пусковое устройство (роторную станцию или тиристорное устройство), значение Мср, И выбирается таким образом, чтобы было выдержано условие:
Обычно соответствующим подбором параметров пускового устройства принимают Мср.п = (1,2/1,5)Мст:
У конвейеров, тяговым элементом которых служит цепь (одна, две), динамические нагрузки возникают и при установившемся движении из-за изменения размера ведущего радиуса приводной звездочки в процессе ее вращения (так называемая «динамика цепного привода»). Значения этих нагрузок зависят главным образом от числа зубьев приводной звездочки z и скорости движения цепи ν. При z = 13/20 и ν ≤ 0,3 м/с эти нагрузки сравнительно незначительны и учитываются соответствующим коэффициентом при выборе запаса прочности цепи.
2.4. Выбор коэффициентов запаса прочности тяговых элементов
Коэффициентом запаса прочности пn называют отношение разрушающей нагрузки FР к допускаемой нагрузке FДОП для данного типа тягового элемента:
Допускаемая нагрузка с учетом коэффициента запаса прочности больше или равна расчетной нагрузке на тяговый элемент.
Принятый запас прочности должен обеспечить надежную, безопасную и долговечную работу конвейера в реальных конкретных условиях его эксплуатации.
Расчетный коэффициент запаса прочности резинотканевой ленты на разрыв определяется по формуле:
| Режим работы | ВЛ | Л | С | ТВ | ВТ |
|---|---|---|---|---|---|
| k Р | 1,2 | 1,1 | 1,0 | 0,9 | 0,8 |
kT - коэффициент конфигурации трассы конвейера (принимается в зависимости от профиля трассы: для горизонтальной - 1,0; для наклонной прямолинейной - 0,90; для наклонно-горизонтальной (сложной) - 0,85); kСТ - коэффициент стыкового соединения концов ленты (принимается в зависимости от типа стыка: для вулканизированного - 0,90-0,85; для металлических скоб и шарниров - 0,50; для соединения заклепками - 0,40-0,30); kПР - коэффициент неравномерности работы прокладок; принимается в зависимости от количества прокладок:
| Количество прокладок шт | 3 | 4 | 5 | 6 | 7 | 8 |
|---|---|---|---|---|---|---|
| К Р | 0,95 | 0,90 | 0,88 | 0,85 | 0,82 | 0,80 |
Выбранная лента по прочности должна удовлетворять условию: FP / nП ≤ F'доп.
Графики расчетного запаса прочности ленты приведены на рис. 2.1.

Расчетный коэффициент запаса прочности на разрыв резинотросовой ленты при вулканизированном стыке равен:
Выбранная лента должна удовлетворять условию FР/ВnП ≤ F'ДОП , где В - ширина ленты, мм; F'ДОП - допускаемая нагрузка на 1 мм резинотросовой ленты.
Расчетный коэффициент запаса прочности на растяжение по несущей способности цепи определяется по формуле:
,где n'П.НОМ- номинальный коэффициент запаса прочности для цепи термообработанными деталями (при расчете по нагрузкам установившегося движения n'П.НОМ = 5, при поверочных расчетах по пусковым нагрузкам n'П.НОМ = 3);
kО- коэффициент ослабления расчетного сечения деталей цепи (при предельно допускаемом износе kО = 0,8/0,9, для вилчатых цепей скребковых конвейеров kО = 0,5);
kДИН -коэффициент динамических нагрузок, принимается в зависимости от скорости
| ν, м/с | До 0,1 | 0,1 - 0,3 | Св. 0,3 |
|---|---|---|---|
| К ДИН | 1 | 0,9 | 0,8 |
Коэффициент запаса прочности по выносливости цепи равен :
,где nу = 2,5/З- коэффициент запаса прочности по усталости в зависимости от режима работы и производственных условий; kД - коэффициент долговечности,приводящий максимальное действующее напряжение к эквивалентному в соответствии с фактическим режимом действия напряжения по времени; с1 - коэффициент соотношения предела выносливости для симметричного цикла σ-1 к временному сопротивлению при разрыве σВ; с1 = σ-1 / σВ = 0,33/0,40; с2 - коэффициент концентрации напряжения, масштабного фактора и состояния поверхности, с2 = 2,0/2,5; r - коэффициент асимметрии цикла, характеризующий отношение максимального и минимального напряжений в наиболее напряженной детали цепи в периуде цикла (например, для подвесных конвейеров r = 0,10/0,25).
Коэффициент долговечности равен:
,где kуп- коэффициент упрочнения материала; kср - коэффициент срока службы (при 60ТсрNц < N0 принимают kcp = 1);
kп.н - коэффициент переменности на грузки;
Тср - заданный расчетный срок службы цепи; обычно принимают Тср = 3 • 104 ч (около 5 лет работы в три смены);
NЦ - число циклов изменения напряжений за один кругооборот цепи по трассе конвейера, мин, Nц = 1/Tц;
N 0 - базовое число циклов до разрушения деталей цепи;
σi - напряжение в детали цепи в i-м промежутке цикла, МПа;
σmax - максимальное напряжение в детали цепи в цикле при варианте загрузки ВН-2, МПа;
ti - время действия напряжения σi, мин.

При N0 = 106 и Tср = 3 • 104 имеем kср = 1,216 3√1/TЦ. Для общий график изменения напряжений за цикл, включая и пиковые напряжения, например, на вертикальных перегибах у подвесного конвейера, разделяется на отдельные прямоугольные ступени с напряжениями σ1, σ2, ..., σn и временем действия t1, t2, ..., tn (рис. 2.2). Количество ступеней зависит от общей конфигурации диаграммынапряжений. Для наклонных участков целесообразно выбирать ступени так, чтобыразница в напряжениях смежных ступеней не превышала 15%.
| Условия работы конвейера | Скорость движения, м/с | ||
|---|---|---|---|
| до 0,1 5 | 0,15 - 0,3 | св. 0,3 | |
| Хорошие | 40 | 35 | 30 |
| Средние | 35 | 30 | 25 |
| Тяжелые | 30 | 25 | 20 |
Для конвейеров, расположенных в одной плоскости с прямо пропорциональным распределением напряжений в деталях цепи, вместо диаграммы напряжений можно пользоваться диаграммой натяжений цепи и по ней выполнять расчет. Допускаемое натяжение цепи по износу Sдоп, Н, обеспечивающее долговечную ее работу, определяют по приближенной формуле:
,где А - площадь соприкосновения деталей шарнира, мм2;
р - допускаемое давление в шарнире цепи , МПа (табл. 2.7).
Более точный расчет необходимо выполнять по эквивалентному удельному давлению, так как на замкнутом контуре трассы усилия в шарнирах изменяются по величине от некоторого минимума до максимума. Окончательный типоразмер выбирается из сравнения расчетов на прочность, выносливость и износ. Для цепей без термообработки допускаемое давление значительно понижается.
2.5. Материалы для элементов конвейеров
Выбор материалов для элементов конвейеров должен обеспечить удовлетворение требованиям прочности, долговечности и минимальной массе изделия. Требование снижения массы и применение передовой малоотходной технологии в значительной степени уменьшило использование в современных конструкциях конвейеров чугунного и стального литья, потребовало широкого применения штамповки, ковки, периодического проката, тонкостенных гнутых профилей. Значительная часть конструкций конвейеров (опорные рамы, станины, барабаны и т.п.) выполняются сварными при помощи электродуговой сварки.
Сварные конструкции наряду с большими достоинствами (высокой технологичностью, широкими возможностями автоматизации, отсутствием ослабляющих отверстий и т.п.) имеют и серьезные недостатки: повышенную склонность к усталостному разрушению при знакопеременном цикличном нагружении и при низких температурах окружающей серды; возможность коробления (деформирования) в процессе сварки и возникновения остаточных деформаций. Эти недостатки необходимо учитывать при проектировании сварных конструкций.
Попытки широкого применения пластических масс не увенчались успехом вследствие их малой механической прочности, хрупкости и недостаточной надежности, по этому конвейеростроении наибольшее распространение получили стали различных в марок. Примеры применения материалов для характерных деталей и комплексов конструкций конвейеров приведены в табл. 2.8.
Выбор марки материала определяется действующими усилиями и ответственностью назначения машины. Особую группу составляют резинотехнические изделия конвейерные ленты, детали уплотнений, упругие элементы вибрационных конвейеров. прокладки и т. п. Они изготовляются из материалов, указанных в ГОСТ 20-76 и соответствующих технических условиях, и поставляются готовыми комплектами.
| Материал | Марка | Пример применения |
|---|---|---|
| Чугунное литье | СЧ 15-32; СЧ 18-36; СЧ 28-48 | Блоки натяжных устройств, корпуса и крышки редукторов, корпуса подшипников валов, тормозные колодки |
| Стальное литье | 35Л; 45Л; 55Л | Корпуса подшипников, рычаги и шкивы тормозов, корпуса муфт, зубчатые колеса открытых передач, тормозные шкивы, звездочки, катки ходовой части пластинчатых, тележечных, скребковых конвейеров |
| Прокатная сталь, углеродистая, класс 38/23 | ВСтЗсп2; ВСтЗсп4 | Станины средней части, подвесные и опорные конструкции, рамы под приводы и натяжные устройства |
| ВСтЗсп5 | Барабаны отклоняющие, оборотные, при водные; оси роликоопор | |
| ВСтЗкп2; ВСтЗпс2; ВСтЗпс5 | Вспомогательные элементы конструкций (лестницы, перила, настилы, кожухи и т. п.) | |
| 15; 20 | Корпуса роликов роликоопор, втулки пластинчатых втулочных цепей (с последующей термообработкой) | |
| 40; 45; 50 | Пластины и валики пластинчатых цепей (с термообработкой), валы барабанов, катки кареток и тележек, звездочки | |
| Сталь легированная | 20Г; 20Х; 40Х; 40ХВА; 40Г2; 50Г2 | Валики пластинчатых цепей (с термообработкой), детали разборной цепи (с термообработкой) |
| 40Х; 45Х; 40ХН | Зубчатые колеса, валы барабанов и звездочек, редукторов | |
| 60С2 | Пружины | |
| 14Г2 | Ходовые (направляющие) пути подвесных конвейеров (особенно на участках вертикаль\-ных и горизонтальных поворотов) | |
| 50Г; 65Г | Катки тяжелонагруженных конвейеров, рельсы поворотных участков |
Для конструкций конвейеров, работающих в условиях низких температур (до -400 и -650 C, исполнение ХЛ), необходимо применение низколегированных сталей классов С44/29 и С46/33, марок 09Г2-12 (ГОСТ 19282-73), 09Г2-15 (ГОСТ 19281-73), 15ХСНД-15 (ГОСТ 19282-73) и другие спокойной плавки с гарантированными значениями ударной вязкости и повышенной стойкости в среде низкой температуры и атмосферной коррозии.
При работе конвейера в условиях жаркого и влажного тропического климата вредное воздействие на элементы конвейера оказывает также окружающая биологическая среда (наличие плесени, микроорганизмов, насекомых и т. п.), Эти особенности должны быть обязательно учтены при выборе сорта текстильных, резиновых, изоляционных и других материалов и покрытий.
2.6. Основные вопросы надежности
Терминология по надежности установлена в ГОСТ 13377-75, который определяет надежность как свойство объекта выполнять заданные функции, сохраняя во времени значения установленных эксплуатационных показателей в заданных пределах, соответствующих заданным режимам и условиям использования, технического обслуживания, ремонтов, хранения и транспортирования.
Для повышения надежности машин непрерывного транспорта необходимо решить комплекс различных проблем, включающих создание материалов с необходимыми физико-механическими свойствами, совершенствование технологии изготовления, сборки, контроля и регулировки машин, совершенствование методов расчета и проектирования металлоконструкций, приводов и машины в целом, а также повышение надежности лент, цепей и средств автоматики.
В зависимости от назначения машин можно по-разному оценивать их показатели надежности. Для машин непрерывного транспорта важна безотказность их работы в течение заданного времени. Таким образом, основным показателем этих машин является вероятность их безотказной работы Р(t)в течение заданного интервала времени t = Т. Значение Р(t)как всякой вероятности, находится в пределах 0 ≤ P(t) ≤ 1 и выбирается в зависимости от класса надежности изделий:
| Класс надежности | 0 | 1 | 2 | 3 | 4 | 5 |
|---|---|---|---|---|---|---|
| P(t) | < 0,9 | ≥ 0,9 | ≥ 0,99 | ≥ 0,999 | ≥ 0.9999 | 1,0 |
При обычных требованиях к надежности задаются ресурсом изделия Tр или cроком службы Тсл. В этом случае о безотказности изделия судят непосредственно по значению Р(t), где t = Tр = Тсл. Например, если вероятность безотказной работы конвейера в течение 1000 ч равняется 0,95, то это значит, что только около 5% конвейеров этой модели потеряют работоспособность раньше, чем через 1000 ч работы.
По данным Львовского проектно-конструкторского института конвейеростроения при испытании в течение 4000 ч серийного образца грузонесущего конвейера типа ГН100Р наработка на отказ составила 384 ч, а среднее время ликвидации отказа - 1,14 ч.
Безотказность ленточных и цепных конвейеров во многих случаях определяют сроки службы лент и цепей, зависящие от большого числа факторов.
Долговечность конвейерных лент зависит от длины конвейера и скорости движения ленты, материала основы ленты, толщины и свойств резины и обкладок, от транспортируемого груза, погрузочных и разгрузочных устройств, а также от условий эксплуатации.
Средние сроки службы конвейерных лент в зависимости от условий эксплуатации, вида транспортируемого груза, типа ленты, ее длины и скорости нормирует ГОСТ 20-76 для лент общего назначения и морозостойких (табл. 2.9). Однако эти данные носят справочно-рекомендательный характер, так как не учитывают ряда важных факторов.
| Категория условий эксплуата ции | Характеристика транспортируемого груза | Обозначение ленты | Тип ткани тягового каркаса | Время одного оборота ленты, с | |||||
|---|---|---|---|---|---|---|---|---|---|
| < 24 | 24 - 60 | 61- 120 | 121- 180 | >180 | |||||
| Очень тяжелые | Руды черных и цветных металлов, крепкие горные породы кусками размеров до 500 мм и др. | 1; 2Р; | 1М 2РМ | Нити основы и утка из синтетического волокна То же | 15 | 17 15 | 18 17 | 20 18 | |
| Тяжелые | Известняк, доломит крупностью до 500 мм, руды черных и цветных металлов кусками размером до 350 мм, бревна диаметром до 900 мм и др. | 1 2Р | 1М 2РМ 2М | Нити основы и утка из синтетического волокна | 22 20 15 | 25 23 17 | 28 26 20 | 30 28 22 | |
| Средние | Цветных металлов, крепкие горные породы кусками размером до 80 мм, уголь рядовой, известняк, доломит, кокс кусками размером до 150 мм, агломерат, шихта, концентрат рудный, глины, цемент, динас, песок, кирпич, мягкие вскрышные породы и др. | 2 | 2М | Нити основы и утка из синтетического волокна Нити основы и утка из комбинации полиэфирного и хлопчатобумажного волокна | 28 22 | 30 24 | 32 26 | 32 28 | 26 30 |
| Легкие | Формовочная земля, уголь дробленый ,неабразивные сыпучие грузы и др | 3 | 4 | Нити основы и утка из комбинации полиэфирного волокна или из синтетического волокна. То же | 36 30 | 39 33 | 42 36 | 44 38 | 48 40 |
Институтом Гипроникель на основе обработки большого числа данных разработана формула для определения сроков службы лент ТСЛ, ч, при транспортировании рядовой горной массы:

, где В- ширина, м;
d - толщина рабочей обкладки, мм;
β - угол наклона кон вейера, ...о;
L - длина конвейера, м;
а - средний линейный размер кусков, м;
t - коэффициент крепости транспортируемой породы по Протодьяконову;
р - плотность груза в целике, т/м 3;
h - высота падения груза на ленту при загрузке; м;
k1 - коэффициент конструкции тканевого каркаса ленты (для прокладок изхлопчатобумажного бельтинга-1,2; с нейлоновой основой - 1,4; с тросовой основой 1,4-1,5);
k2 - коэффициент качества обкладок лепты (с обычным резиновым покрытием- 1; с износоустойчивыми обкладками- 1,8-2,0);
k3 - коэффициент упругости опор (жесткие- 1;упругие- 1,2-1,25);
k4 - коэффициент места и характера установки (на поверхности:стационарная- 1, передвижная - 0,6; в шахте: стационарная - 0,5; передвижная - 0,3);
k5 - коэффициент, учитывающий предварительную подсыпку мелочи на ленту при транспортировке рядовой руды (приотсутствии подсыпки - 1; при наличии хорошей подсыпки - 2,0-2,5).
Институтом "Гипроруда" рекомендуется формула для определения сроков службы ленты TСЛ,ч, при транспортировании скальных грузов:

,где Q - производительность конвейера, т/ч;
k1, ..., k6 - коэффициенты для расчета срока службы ленты (табл. 2.10).
| Характеристика условий | Коэффициент R t | Значения коэффициента |
|---|---|---|
| Кусковатый и абразивный груз крепостью f = 12/16 (по Протодьяконову) | R1 | |
| Ширина выпускного отверстия дробилки (в скобках - крупность куска), мм: | ||
| 25 (45) | 0,73 | |
| 50 (90) | 0,62 | |
| 100 (180) | 0,48 | |
| 150 (240) | 0,39 | |
| 200 (360) | 0,32 | |
| 250 (450) | 0,24 | |
| 300 (540) | 0,17 | |
| Место установки конвейера и его тип | R2 | |
| в закрытом помещении на поверхности: | 1,0 | |
| стационарный | 0,8 | |
| передвижной | 0,5 | |
| в шахте: стационарный | 0,5 | |
| передвижной | 0,3 | |
| Конвейерная лента | R3 = R' 3 R'' 3 R' 3'' | |
| Материал каркаса: | R' 3 | |
| комбинированные нити | 1,0 | |
| <<>> | 1,4 | |
| синтетический | 2,1 | |
| резинотросовый | 2,1 | |
| Качество обкладки: | R'' 3 | |
| резиновая | 1,0 | |
| износоустойчивая | 2,0 | |
| Толщина рабочей обкладки ленты,мм: | ||
| 3 | 1,0 | |
| 4,5 | 0,75 | |
| 6,0 | 0,45 | |
| 8,0 и более | 0,25 | |
| Характер загрузки | R 4 = R' 4 R'' 5 R''' 4 | |
| Скорость ленты (в скобках - для крупнокускового абразивного материала), м/с: | R' 4 | |
| 3 (2) | 1,0 | |
| 4 (3) | 0,75 | |
| 5 (4) | 0,45 | |
| 6 (5) | 0,25 | |
| Подсыпка: | R' 4 | |
| с подсыпкой | До 2,0 | |
| без подсыпки | 1,0 | |
| Амортизирующее устройство в месте загрузки: | R''' 4 | |
| имеется | 1,0 | |
| не имеется | 0,7 | |
| Конструктивные особенности | R 5 = R' 5 R'' 5 R''' 5 | |
| Тип привода: | R' 5 | |
| однобарабанный головной | 1,0 | |
| однобарабанный промежуточный | 0,9 | |
| двухбарабанный | 0,8 | |
| Тип натяжного устройства: | R'' 5 | |
| грузовое или лебедочное автоматическое | 1,0 | |
| винтовое | 0,8 | |
| Способ загрузки: | R''' 5 | |
| через головной барабан | 1,0 | |
| промежуточная загрузка | 0,8 | |
| Отношение диаметра барабана Dб к числу прокладок i, мм: | R'''' 5 | |
| 100 | 1,0 | |
| 75 | 0,56 | |
| 50 | 0,25 | |
| Три роликоопор: | R 5 | |
| жесткие | 1,0 | |
| подвесные | 1,2 |
Институтом УкрНИИпроект предложена формула для расчета срока службы лент, транспортирующих рыхлые вскрышные породы:

, где k1 - коэффициент, учитывающий характер установки и типы роликоопор (соответственно для стационарного и передвижного конвейеров с жестко установленными роликоопорами - 1,0 и 0,95; с подвесными роликоопорами - 1,35 и 1,30);
k2 - коэфициент конструкции каркаса ленты (с сердечником из хлопчатобумажной ткани - 0,9; из химических волокон - 1,0; для резинотросовой ленты - 1,35);
k3 - коэффициент скорости ленты (для скорости ленты νл= 3,0; 4,0; 5,0; 6,0 м/с соответственно k3 = 1,15; 1,0; 0,9; 0,8);
k4 - коэффициент высоты погрузки (при высоте погрузки 1,0; 2,0; 3,0 м соответственно k4= 1,1; 0,9; 0,7);
k5 - коэффициент, учитывающий угол установки конвейера (при угле установки конвейера 0, 10, 20 соответственно k5 = 1,0; 0,95; 0,9).
Для обеспечения гарантированного срока службы цепи, который обычно равен 10 000-15 000 ч, необходимо достигнуть требуемой износостойкости цепи. Теоретические и экспериментальные исследования показывают, что она пропорциональна давлению в шарнирах, зависит от скорости движения цепи, числа зубьев звездочки, условии смазки, транспортируемой среды, равномерности загрузки и некоторых других факторов. Приблизительные сроки службы различных цепей могут быть определены по следующим формулам, в которые заложены указанные выше критерии (СТ СЭВ 535-77; 1011-78):
, где δt - предельно допустимое увеличение шага цепи, %;
k C - коэффициент смазки и транспортируемой среды (табл. 2.11);
РОП - проекция опорной поверхности шарнира цепи, мм 2;
z - число зубьев звездочки;
kp - коэффициент режима работы L (табл. 2.12);
Fц - рабочая нагрузка цепи, Н;
Lц - длина цепного контура, выраженная в шагах;
νц - скорость движения цепи, м/с;
dц - калибр цепи для круглозвенных цепей, мм;
kц - коэффициент, учитывающий тип цепи и класс прочности;
kd - коэффициент проекции шарнира.
| Вид смазки и транспортируемой среды | Значение k С , при скорости цепи, м/с | ||
|---|---|---|---|
| 0,2 | 0,2 - 1,0 | > 1,0 | |
| Капельная смазка (3-6 капель/мин) или масляный резервуар | 2,0 - 3,0 | 1,2 - 1,4 | 1,0 |
| Регулярная смазка кистью или поливом | 1,5 - 2,0 | 1,1 - 1,3 | 1,0 - 1,2 |
| Внутришарнирная смазка | 1,5 - 2,0 | 1,2 | 0,8 - 1,0 |
| Недостаточная смазка | 0,6 - 0,8 | 0,2 - 0,4 | 0,1 - 0,2 |
| Смазка с абразивом (15 - 20%) | 0,2 - 0,3 | 0,1 - 0,2 | 0,05 - 0,1 |
| Чистый гипс, тальк, сырьевая мука, чистый уголь | 1,1 - 1,3 | 0,8 - 1,0 | 0,3 - 0,5 |
| Уголь с включением до 15 - 20 % породы | 0,7 - 0,9 | 0,5 - 0,7 | 0,6 - 0,8 |
| Цемент | 0,9 - 1,0 | 0,8 - 0,9 | 0,6 - 0,7 |
| Щебень и цементная мелочь | 0,4 - 0,5 | 0,3 - 0,4 | 0,2 - 0,3 |
| Шлак и кварцевый сухой песок | 0,3 - 0,4 | 0,2 - 0,3 | 0,1 - 0,2 |
| Шлак и кварцевый песок от влажного до сырого | 0,15 - 0,2 | 0,1 - 0,15 | 0,05 - 0,1 |
| k P | Вид нагрузки | Цепные устройствa |
|---|---|---|
| 1,0 | Равномерная | Стационарные транспортеры для штучных предметов |
| 1,3 | Небольшие толчки, средняя пульсация | Скребковые конвейеры, транспортеры для сыпучих материалов, цепные подъемники |
| 1,5 | Толчки средней силы, большая пульсация | Эскалаторы, подъемники для бревен |
| 1.7 | Толчки большой силы, сред ней силы, опережающие удары | Ковшовые элеваторы, толкающие конвейеры |
Различают два вида предельно допустимого увеличения шага цепи: по потере прочности шарнира δШ и по нарушению зацепления цепи со звездочкой δЦ. Предельно допустимое увеличение шага цепи δt; определяют как меньшее значение из двух δШ или δЦ и принимают в качестве расчетного, %:
, где dЦ - калибр цепи, диаметр валика или калибр звена, мм;
tЦ - шаг цепи, мм;
ht - высота зуба, измеренная от шаговой линии (хордальная), мм;
z - число зубьев звездочки;
λ - геометрическая характеристика зацепления (λ = tЦ/DЦ, где DЦ - диаметр элемента зацепления цепи (втулки, катка, ролика), мм);
FР - разрушающая нагрузка, Н.
Коэффициент kЦ учитывающий тип и класс прочности, определяется по формуле:
Коэффициент проекции шарнира равен kd = 0,3 √dЦ.
Характеристикой безотказности установки может служить параметр потока отказов ω - среднее число отказов (наработка на отказ), возникающих за единицу времени, т.е. отношение суммарной длительности работы изделия к числу отказов, возникших за этот период.
Показателем, характеризующим долговечность машины, является коэффициент технического использования kТ.И, и который равен отношению времени работы машины за некоторый период эксплуатации к времени работы машины за этот же период с учетом продолжительности ремонтов. Коэффициент технического использования является безразмерной величиной (0 < kT.И < 1) и численно равен вероятности того, что в данный произвольно взятый, момент времени машина работает, а не ремонтируется.
Основным показателем долговечности изделия следует считать коэффициент долговечности kд, который характеризует период полной эксплуатации изделия, равен коэффициенту kТ.И взятому за период полной эксплуатации, и определяется по формуле:

, где τi- продолжительность ремонта i-й детали (сборочной единицы);
Ti - срок службы до отказа i-й детали (сборочной единицы).
Коэффициент kД зависит от суммы относительных ремонтных потерь, которая определяется по следующей формуле:

, где i = 1, 2.., n. Например, для системы подвесных конвейеров целесообразно иметь kТ.И = 0,98/0,96, а для отдельных конвейеров, входящих в систему, - kТ.И = 1,0/0,975и наработку на отказ не менее одной рабочей недели для замены отказавшей детали в межсменный период.
Экономическим показателем надежности kЭ может служить сумма затрат, связанных с изготовлением и эксплуатацией машины, отнесенная к длительности ее эксплуатации.
Следует стремиться к минимальному значению показателя kЭ за счет рационального распределения капиталовложений между сферой производства и эксплуатацией. Однако при прочих равных условиях, чем дешевле изделие, тем больше затрат приходится на его эксплуатацию, поэтому во многих случаях с экономической точки зрения выгоднее делать изделие более надежным. При проектировании, кроме того, очень важно правильно установить соотношение долговечностей отдельных элементов конвейера на основе технико-экономических соображений и возможностей ремонта. Так, например, в подвесном конвейере замена ходового пути требует полного демонтажа конвейера и его длительной остановки, а замена кареток или тележек производится в межсменный период без нарушения работы конвейера.
При определении вероятности безотказной работы Р(t) сложной системы необходимо расчленить ее на отдельные элементы, для каждого из которых отдельно определяют вероятность безотказной работы. Для этого широко используют структурные схемы, в которых каждый элемент характеризуется своим значением вероятности безотказной работы в течение заданного периода времени.

Наиболее характерен случай, когда отказ одного элемента выводит из строя всю систему. Обычно это имеет место при последовательном соединении элементов (рис. 2.3,а), например, приводы большинства конвейеров подчиняются этому условию.
Так, если в приводе выйдет из строя зубчатое колесо, муфта или электродвигатель то весь привод перестанет функционировать.
На рис. 2.3,б показаны кривые распределения сроков службы f(t) для каждого элемента, которые могут быть получены на основе анализа отказов работы. Площадь:

характеризует вероятность отказа в заданном интервале времени, вероятность безотказной работы будет равна Р(t) = 1 - F(t). Из рисунка видно, что при увеличении периода ТР вероятность безотказной работы ряда элементов, а следовательно, и всей системы уменьшится, так как она равна:

При одинаковых значениях Pi надежность системы будет равна Р(t) = Рin. Из приведенных формул следует, что сложная система, составленная из большого числа элементов, соединенных последовательно, будет обладать малой надежностью. Так при числе элементов i = 10 с одинаковой вероятностью, равной 0,97, вероятность безотказной работы системы будет равна Р(t) = 0,9710 = 0,74.
Теория вероятностей дает ряд законов распределения случайных величин, которые используются для решения задач надежности. Нормальный закон распределения (Гаусса) в ряде случаев можно применять при износе и других постепенных отказах. При асимметричных законах распределения f(t) могут быть использованы законы Вейбулла, Релея, Логарифмически нормальный, экслоненгаальный или гамма-распределения. Основанием для выбора закона служат данные испытаний или сведения об аналогах.
Например, если выход из строя элементов системы связан с внезапными отказами, подчиняющимися экспоненциальному закону,то вероятность безотказной работы таких элементов определяется по формулам:
P1 = e-λ1t ; P2 = e-λ2t ; Pn = e-λnt.
, где λ = 1/ТСР - интенсивность отказов, которые являются обратной величиной cредней наработки до отказа.
Вероятность безотказной работы такой системы будет равна:

Для повышения надежности сложных систем применяют дублирование нагруженных элементов. В этом случае вероятность совместного появления всех отказов F(t) находят пользуясь теоремой умножения:

Например, если вероятность безотказной работы каждого элемента системы Pi = 0,90, а число параллельных элементов n = 3, то Р (t) = 1 - (0,1)3 = 0,999. Таким образом, вероятность безотказной работы такой системы значительно повышается.
3.1. Расчет и проектирование конвейеров
Расчет конвейеров при проектировании проводится в два этапа: предварительный расчет основных параметров конвейерной установки в соответствии с техническим заданием на проектирование и поверочный расчет, определяющий прочность узлов и деталей и соответствие техническому заданию (в процессе поверочного расчета уточняются значения параметров конвейера, определенные в предварительном расчете).
Исходные данные для расчета.Техническое задание на проектирование транспортирующей установки должно содержать характеристику транспортируемого груза, максимальную производительность машины, сведения об условиях работы и схемы трассы транспортирования со всеми необходимыми размерами. В характеристике насыпного груза указывается его наименование, насыпная плотность, род груза (рядовой, сортированный), максимальный размер типичных кусков а' и наибольших кусков amax, влажность, коэффициент внутреннего fв и внешнего f трения, начальное сопротивление сдвигу τ0 процентное содержание максимальных кусков и самых мелких фракций (порошкообразных и пылевидных).
В характеристике штучных грузов указывается их наименование, масса одной штуки, форма и габаритные размеры груза. Кроме того, приводятся сведения об особых свойствах грузов (взрывоопасности, абразивности, острокромчатости, липкости, недопустимости загрязнения, кантования, крошения, ядовитости, высокой температуре и т. п.).
В условия работы включаются следующие сведения: число часов работы в сутки и дней работы в год; место установки (отапливаемое или неотапливаемое помещение, на открытом воздухе и т. п.); пределы колебаний температуры окружающей среды; наличие повышенной влажности, химически активных газов, запыленность воздуха и т.п. Условия работы конвейера описаны в гл. 2, для предварительных расчетов можно использовать табл. 3.1 и 3.2.
При расчете различных конвейеров часть расчетных формул носит общий характер, т.е. одни и те же формулы могут применяться для расчетов отдельных параметров всех или нескольких типов конвейеров. К общим расчетам относятся определение производительности, сопротивлений движению рабочего органа, натяжений тягового органа, динамических усилий в цепи, тягового усилия конвейера, мощности привода и др.
| Режим | Характеристика |
|---|---|
| Легкие (Л) | Чистое, сухое, отапливаемое, хорошо освещенное помещение; отсутствует абразивная пыль; конвейер доступен для обслуживания, осмотра и ремонта |
| Средние (С) | Отапливаемое помещение; небольшое количество абразивной пыли; временами влажный воздух; средние освещенность и доступность для обслуживания |
| Тяжелые (Т) | Работа в неотапливаемом помещении и на открытом воздухе; возможны большое количество абразивной пыли или повышенная влажность воздуха; плохие освещенность и доступность для обслуживания |
| Весьма тяжелые (ВТ) | Очень пыльная атмосфера и наличие факторов, вредно влияющих на работу конвейера |
| Параметр | Режим условий работы | |||
|---|---|---|---|---|
| Легкие | Средние | Тяжелые | Весьма тяжелые | |
| Время работы в сутки /ч | До 6 | 6 - 12 | 12 - 18 | Св. 18 |
| Свойства груза: насыпная плотность, т/м 3 | До 0,6 | 0,6 - 1,1 | 1,1 - 2,0 | С.в 2,0 |
| размер куска, мм | До 20 | 20 - 60 | 60 - 160 | Св. 160 |
| абразивность и корозионность | Нет | Слабые | Средние | Сильные |
| Влажность воздуха, % | До 50 | 50 - 65 | 65 - 90 | Св. 90 |
| Запыленность воздуха | До 10 | 10 - 100 | 100 - 150 | Св. 150 |
| Температура окружающей среды, 0 С : от | +5 | 0 | - 20 | - 40 |
| до | +25 | +30 | +30 | + 40 |
Производительность. Различают производительность массовую Qm (т/ч), объемную Qv (м3/ч) и штучную Qz (шт/ч); эти величины связаны зависимостями:
, где ρ - насыпная плотность, т/м3; mi - масса штучного груза, кг,
Массовая производительность определяется по формуле:
, где ρГ - расчетная линейная нагрузка, или масса груза, отнесенная к 1 м длины груженого участка тягового органа, кг/м; v - скорость движения груза, м/с.
При движении насыпного груза непрерывным потоком постоянного сечения расчетная линейная нагрузка определяется в п. 2.3 или по выражению qГ = 1000 Fρ, где F - площадь сечения потока насыпного груза, м2.
При движении груза отдельными частями расчетная линейная нагрузка равна qГ = miT, где Т - расстояние между последовательными порциями насыпного груза или штучными грузами, м.
Если отдельная порция груза состоит из i единичных грузов массой m', то mi = im'i.
Объемная производительность равна:
Штучная производительность равна:
При заданной производительности Q2 (шт./ч), или Qm (т/ч) шаг T (м) подвесок, люлек или полок конвейеров для штучных грузов определяется по формуле:
Полученный расчетом шаг Т проверяется на проходимость при огибании звездочек и на подъёмах по условию T ≥ Tmin.
В горизонтально-замкнутых конвейерах Tmin определяется из условия, чтобы подвески не задевали друг друга при обходе звездочек (рис. 3.1, а):
, где RО - радиус начальной окружности звездочки;
bЛ - ширина люльки;
Δmin - минимальный зазор между подвесками.
В вертикально-замкнутых конвейерах Tmin определяется из условия, чтобы люльки не задевали одна за другую при огибании цепью звездочек (рис. 3.1,б):
, где hЛ - высота люльки; угол βt определяется из условия: sin βt = H / RО - 1.

На наклонных участках трассы конвейеров (рис. 3.1,в) наименьший шаг между осями подвесок проверяется по условию свободной проходимости:
, где lmах - максимальная длина подвески с грузом;
βk - угол наклона трассы к горизонтали (βk ≤ 45°).
На вертикальных участках (рис. 3.1,*г)* Tmin = hП + Δmin, где hП - максимальная высота подвески.
Если насыпной груз перемещается в ковшах, то расчетная линейная нагрузка определяется по формуле:
, где VK - вместимость ковша, л;
ψ - коэффициент использования вместимости ковша;
ТК - шаг между ковшами, м.
При заданной производительности Qm (т/ч) относительная вместимость ковшей Vq = VК / TК (л/м) определяется по формуле:
Производительность пассажирских конвейеров Q Zопределяется по формуле:
где В - ширина ленты или пластинчатого пастила, м;
v - скорость ленты или пластинчатого настила, v = 0,35 / 0,95 м/с;
zП - количество пассажиров на 1м2.
Производительность Qm устройств циклического действия определяется по формуле:
, где mП.Г - масса перемещаемого груза за один цикл, кг;
ТЦ - продолжительность цикла, с.
Масса груза, перемещаемого одним несущим органом конвейера (например тележкой), определяется по формуле mП.Г. = QТk'Q, где QТ - грузоподъемность тележки, кН; k'Q- коэффициент использования грузоподъемности, кг/кН. При перевозке массивных поковок, листового материала и проката k'Q = 0,8 / 1,0 кг/кН; при перемещении тонкостенного литья, пластмассовых деталей и т.п. k'Q = 0,1 / 0,2 кг./кН.
Продолжительность цикла ТЦ, с, вычисляется по формуле:
, где LП - длина пути за один цикл в одну сторону, м;
vП, vГ - скорости движения тележки с грузом и порожняком соответственно, м/с;
ТДОП - дополнительное время (разгон, торможение тележки, подъем и опускание платформ толкающих конвейеров, выполнение технологических операций при поточном производстве и др.).
Для тележек, загружаемых и разгружаемых вручную, дополнительное время включает время на загрузку и разгрузку:
, где t - относительное время, затрачиваемое одним рабочим на погрузку 1 кг груза, t = 9 с/кг;
х1, х2 - число рабочих в пунктах загрузки и разгрузки соответственно;
k' - коэффициент простоев, обычно k' = 0,75 / 0,9.
Если несущие органы (например, тележки) перемещаются составом zТ шт., то производительность транспортной установки соответственно повышается, т.е.:
Производительность загрузочных устройств конвейеров. Производительность конвейеров зависит от производительности их загрузочных устройств, в качестве которых используются погрузчики, скреперы и подвесные пути.
Производительность одноковшевых и вилочных погрузчиков определяется по формуле (3.12), причем для ковшевых погрузчиков:
, где k'' - коэффициент наполнения ковша, равный: для влажного песка и гравия k'' = 0,55 / 0,75; для щебня k'' = 0,50 / 0,65; для котельного шлака k'' = 0,8/1,1 (k'' = 1,1при загрузке выше кромок ковша).
- 30; при боковой разгрузке ковша -
- 40; при передней разгрузке ковша -
- 80. Для вилочного погрузчика ТДОП = 40 / 50 с.
Для погрузчиков ТДОП в общем случае складывается из времени: захвата груза рабочим органом (5 - 10 с), отдачи груза (4 - 8 с), перемещения рабочего органа в транспортное положение (5 - 7 с), подъема рабочего органа до разгрузочного положения (6 - 10 с) и суммарного времени на переключение рычагов управления (10 - 15 с).
Производительность скреперной установки определяется по формулам (3.12) - (3.14), причем под VК понимается вместимость скрепера, а коэффициент наполнения k'' принимается равным: при руде крупнокусковой плохосыпучен k'' = 0,5 / 0,7 и легкосыпучей k'' = 0,6 / 0,9; при перемещении угля k'' = 0,9 / 1,0.
Под ТДОП в формуле (3.13) при расчете скреперных установок понимается время с учетом пауз, принимаемое равным 10-20 с. Длина скреперования LП принимается в среднем равной 2/3 максимальной длины хода скрепера.
Производительность подвесных путей определяется по формуле (3.12), причем для расчета ТЦ принимают k' = 0,4 / 0,8.
Время ТДОП при расчете продолжительности рейса по формуле (3.13) определяется по формуле ТДОП = t1 - t2, где t1 = 20/30 с - время загрузки тележки: при разгрузке на конвейер в одном пункте время разгрузки t2 = t1, а при раздаче грузов по нескольким пунктам t2 = 35/60с.
Расчет пропускной способности загрузочных и выпускных отверстий. Производительность волочащих конвейеров зависит от пропускной способности их загрузочных и выпускных отверстий.
Пропускная способность загрузочного отверстия определяется по формуле:
, где vСР - средняя скорость истечения насыпного груза из отверстия, м/с;
АЭФ - эффективная площадь отверстия истечения, м2.

Для легкосыпучих грузов (таких, как, например, сухой песок) расчет скорости истечения вертикальной струей vСР (рис. 3.2) ведется по формуле:
, где λ - коэффициент истечения;
RГ - гидравлический радиус отверстия истечения, RГ = AЭФ / LО;
LО - периметр выпускного отверстия, определяемый с учетом размеров типичных кусков насыпного груза, м.
Эффективная площадь отверстия истечения AЭФ определяется с уметом размера типичных кусков насыпного груза а' по следующим формулам:
для отверстий различной формы гидравлический радиус определяется по следующим формулам:
, где bЩ - ширина щели.
Вид расчетных формул скорости истечения связных насыпных грузов зависит от гидравлического радиуса отверстия истечения RГ по сравнению с критическим радиусом определяемым по формуле RКР = τ0fВ / 0,18, где τ0 - начальное сопротивление сдвигу; fВ - коэффициент внутреннего трения. Если RГ ≥ RКР, то средняя скорость истечения определяется по формуле:
Если RГ < RКР, то:
Коэффициент истечения λ равен 0,55 - 0,65 для легкосыпучих зернистых и порошкообразных грузов, не содержащих пылевидных фракций в большом количестве (например, речной песок и сортированный гравий, промытый и высушенный сортированный уголь, а также хлебные зерновые грузы - пшеница, овес и т. п.). Крупнозернистые и кусковые рядовые грузы с кусками неправильной формы в сухом состоянии имеют коэффициент истечения λ = 0,3 / 0,5, причем меньшие значения относятся к грузам, содержащим в большом количестве мелкие фракции (порошкообразные и пылевидные), а также к грузам с острокромочным кусками. Коэффициент истечения равен 0,2 - 0,25 для пылевидных, а также порошкообразных, зернистых и мелкокусковых грузов с большим содержанием пылевидных фракций влажных порошкообразных грузов. Влажность сортированных кусковых и зернистых грузов снижает коэффициент истечения незначительно.
Если струя груза направлена под углом β к горизонтали (рис. 3.2,б), то скорость истечения определяется по формуле:
где vСР - скорость истечения вертикальной струей, определяемая по формулам (3.16) и (3.18), причем гидравлический радиус RГ вычисляется для условного отверстия истечения, являющегося проекцией действительного отверстия cd на плоcкость сf, перпендикулярную к направлению струи.
Для кусковых грузов наименьший размер загрузочных отверстий конвейеров опредеделяется по формуле:
, где k0'' = 4/5 - для рядовых грузов и k0'' = 5/6 - для сортированных грузов. Для плохосыпучих грузов наименьший размер отверстия вычисляется по формулам, приведенным в табл. 3.3, где kЗ - коэффициент запаса, k3 = 1,5 / 2,0; φ - угол внутреннего трения.
| Форма отверстия | Расчетная формула |
|---|---|
| Круглое диаметром D и квадратное со стороной b | A min = D = ( 4(1+sin φ) k З τ О ) / ρ + a' |
| Прямоугольное со стоsронами b*b 1 | A min = [ 2( b 1 -a')(1+ sin φ) k З ρ О ] / / [ ( b 1 -a')ρ - 2(1+sin φ) k З τ О ] + a' |
| Щелевое шириной b Щ | A min = b Щ = ( 2(1+sin φ) k З τ О ) / ρ + a' |
Для плохосыпучих кусковых грузов также должно удовлетворяться условие (3.20).
Длина выпускных отверстий волочащих конвейеров вычисляется по формуле:
где vЗ - скорость движения волочащего элемента вдоль конвейера;
b O - ширина отверстия, обычно близкая к ширине желоба конвейера;
tЭ - шаг тягового элемента (цепи, отверстий в перфорированной ленте);
А 1 - площадь проекции рабочего элемента, погруженного в транспортируемый материал, на плоскость разгрузочного отверстия на длине одного шага tЭ;
h- высота слоя насыпного груза в желобе горизонтальных и пологонаклонных конвейеров или наименьший размер желоба в свету вертикальных и крутонаклонных конвейеров.

Формулы поверочного расчета производительности конвейеров. Опыт показывает, что при перемещении насыпного груза лентой или пластинчатым настилом свободная поверхность груза в поперечном сечении представляет параболу (рис. 3.3) высотой h:
, где bТ - ширина сыпучего тела на несущем органе; α'Н - угол насыпки материала.
При ориентировочных расчетах принимают α'Н = k''ПαН, где αН - угол естественного откоса насыпного груза; k''П - коэффициент пропорциональности, принимаемый в пределах 0,5 - 0,6.
При поверочных расчетах производительности за проектированных конвейеров угол определяется по формуле tg α'Н = kα tg α', где kα - поправочный коэффициент по табл. 3.4; α' - угол откоса груза на колеблющейся плоскости [11] .

При волочении насыпного груза сплошным потоком в желобе прямоугольного сечения (рис. 3.4) производительность (т/ч) определяется по формуле:
, где kQ - геометрический коэффициент производительности, учитывающий, что часть объема желоба занята волочащим органом;
kv - скоростной коэффициент производительности, учитывающий, что средняя скорость движения груза vСР меньше, чем скорость тягового органа v (kv = vСР / v );
kУ - коэффициент уплотнения насыпного груза, kУ = 1,08 / 1,28;
bЖ - ширина желоба, м;
hС - высота слоя материала, м;
v- скорость движения тягового органа, м/с.
Геометрический коэффициент производительности kQ вычисляется по формуле:
,где mО - масса 1 м рабочих органов, погруженных в транспортируемый материал, кг/м;
ρ' - плотность материала рабочего органа, кг/м3.
Наибольшая высота слоя груза в желобе волочащего конвейера определяется предельной высотой насыпки hН (рис. 3.4) груза над волочащим органом (целью, лентой), вычисляемой по формуле:
, где с' - коэффициент сцепления груза с волочащим органом;
β - угол наклона конвейера к горизонтали (при транспортировании вверх перед tg \f1в\f0 ставится знак минус , а при спуске груза - знак плюс);
nб - коэффициент бокового давления груза на стенки желоба (24);
fГ - коэффициент трения груза о стенки желоба.
При движении насыпного груза внутри круглой трубы диаметром Dпроизводительность равна:
, где ψ - коэффициент заполнения.
Производительность транспортирующих машин, перемещающих насыпной груз способом волочения отдельными порциями (скребковые и скребково-ковшовые конвейеры), зависит от размера тела волочения, перемещаемого с помощью рабочего органа.

При волочении насыпного груза по желобу отдельными порциями (рис. 3.5) масса тела волочения mi определяется для легко сыпучих грузов по формуле:
, где hТ - высота тела волочения,м.
Для плохосыпучих грузов mi вычисляется по формуле:
, где h0 - высота свободно стоящей вертикальной стенки связного cыпучего тела (11). Формула (3.28) действительна при hТ > h0; при hТ ≤ h0 расчет проводят по формуле:
Линейная масса mГ при движении груза определяется по следующим формулам:
, где hб = ψhЖ; ψ - коэффициент заполнения, ψ = 0,65/0,75; hЖ - высота желоба.
Высота параболического сегмента h(рис. 3.3) определяется по формуле:

, где kα - коэффициент по табл. 3.4; Ф - коэффициент, учитывающий вибрации ленты (11).
| Транспортируемый груз | Значение k α для конвейеров | |
|---|---|---|
| стационарных | передвижных | |
| Пылевидный, порошкообразный, зернистый, кусковой с наличием мелких фракций (рядовой) | 0,9 | 0,8 |
| Кусковой сортированный с кусками неправильной формы | 0,8 | 0,6 |
| Кусковой сортированный с кусками округлой формы | 0,6 | 0,5 |
Угол естественного откоса:
При подсчете Ф ускорение j определяется по формуле:
, где v - скорость полотна;
r - радиус эксцентриситета опорных роликов транспортирующего полотна (биение роликов);
DР - диаметр поддерживающих роликов. Предельное значение ускорения jПР определяется при h = 0. Подставляя в формулу (3.33) h = 0 и решая это уравнение относительно Ф, получают предельное значение:
Предельное значение jПР = 3g√ФПР / (1 + ФПР). Формула (3.33) действительна при j ≤ jПР. Если j > jПР, то h = 0.
При скольжении груза по прямоугольному желобу (см. рис. 3.3) линейная масса вычисляется по формуле:
, где k Q - геометрический коэффициент производительности (3.24);
kУ - коэффициент уплотнения, kУ = 1,1 / 1,3.
Наибольшая высота насыпного груза над рабочим элементом в желобе конвейера с неподвижными бортами определяется по формуле (3.25).
Для конвейеров с погруженными скребками, а также для пластинчатых конвейеров с неподвижными бортами и волнистым глубоким или коробчатым настилом, коэффициент сцепления груза с тяговым органом определяется по формуле:
, где ξ = 0,6 / 0,8 - эмпирический коэффициент. При расчете с значеннем hП задаются предварительно.
Для пластинчатых конвейеров с неподвижными бортами и плоским настилом или лентой с = ξfГ, где fГ - коэффициент трении груза о настил.
При перемещении груза в ковшах:
Выбор наивыгоднейшего расположения привода и натяжного устройства. Основным критерием выбора наивыгоднейшего места привода является достижение минимального значения наибольшего натяжения гибкого органа из всех возможных вариантов установки привода. Уменьшение натяжения гибкого органа экономически выгодно, так как при этом снижаются капитальные затраты на гибкий орган и поворотные устройства, уменьшается износ последних. При сравнении вариантов с одинаковым расчетным натяжением цепи предпочтение отдается тому, при котором потери на местные сопротивления поворотных устройств минимальны, поскольку при этом будут минимальны также тяговые усилия конвейера и затраты энергии. Таким образом, наивыгоднейшее место расположения привода определяется двумя условиями:
- расчетное натяжение Smax должно быть наименьшим из всех возможных вариантов расположения привода;
- суммарные потери тягового усилия на перегибах тягового органа должны быть минимальными из всех возможных вариантов.
Первое условие выполняется при наличии второго и при натяжении гибкого органа в точке сбегания с приводного элемента SCБ, возможно близком минимально допустимому Smin. В идеальном случае SСБ = S min. У конвейеров без вертикальных и крутонаклонных участков это равенство может быть выполнено при размещении привода в любой точке трассы. У конвейеров, содержащих только горизонтальные и пологонаклонные участки, оба условия выполняются при расположении привода в начале груженого участка тягового органа. У конвейеров, содержащих круто- наклонные и вертикальные участки, место наивыгоднейшего расположения привода определяется путем расчета по точкам, который выполняют начиная с нижней точки порожнего крутонаклонного или вертикального участка гибкого органа, где задаётся минимальное натяжение Smin.
Если конвейер не имеет вертикальных и крутонаклонных участков трассы, то определение наивыгоднейщего места привода производится путем построения диаграммы натяжений гибкого органа.
Натяжное устройство предпочтительно располагать в точке минимального натяжения гибкого органа.
3.2. Общий порядок тягового расчета
Тяговый расчет включает определение сопротивлений на отдельных участках, натяжения гибкого органа в характерных точках трассы и расчет тягового усилия.
Определение сопротивлений. При расчете сопротивлений конвейера с гибким тяговым органом исходными являются линейные расчетные нагрузки от транспортируемого груза qГ и тягового органа qТ.О.
Сопротивление силы тяжести груза и рабочего органа при высоте H i рассматриваемого участка трассы конвейера определяется по формуле:
, где знак "+" берется в случае, если рабочий орган движется вверх, и знак "-" - вниз.
Сопротивление стационарных роликовых опор вычисляется по формуле:
, где qР - расчетная линейная нагрузка от вращающихся частей роликоопор, даН/м; qР = mР / lP; mР - масса вращающихся частей одной роликоопоры, кг;
lР - расстояние между роликоопорами, м;
LГ - горизонтальная проекция длины рассматриваемого участка конвейера, м;
ω - коэффициент сопротивления па данном участке конвейера. При расчете сопротивления роликоопор холостой ветви принимают qГ = 0.
Сопротивление ходовых катков определяется по формуле:
, если ходовые катки движутся вместе с рабочим органом.
Коэффициент сопротивления ходовых катков определяется по формулам:
, где μ1 - коэффициент трения в цапфах; при установившемся режиме и подшипниках скольжения с жидкой смазкой μ1 = 0,15 / 0,2, с консистентной смазкой μ1 = 0,15 / 0,25; при подшипниках качения μ1 = 0,01/0,06 в зависимости от запыленности помещения; при пусковом режиме принимают значение μ1в 1,5 раза больше;
d - диаметр цапфы или втулки цепи, на которых посажены ходовые катки;
k -коэффициент трения качения роликов по направляющим в см (обычно для стальных катков и направляющих k = 0,05 / 0,2 см);
ω 1 - коэффициент сопротивления в ребордах катков (обычно ω1 = 1,1 / 1,4);
DК - диаметр ходового ролика (катка), мм;
Ω - угол наклона к горизонтали полок двутавра или швеллера, Ω = 5° 43';
bК-ширина рабочей части катка;
μН- коэффициент трения скольжения; для металлических катков и рельсов μН = 0,25 при хороших условиях работы и μН = 0,45притяжелых условиях.

У конвейеров с подвесками или люльками на кронштейнах ( рис. 3.1,г) в зонах наклонных и вертикальных участков трассы возникают дополнительные сопротивления под действием моментов сил тяжести груза, подвески и кронштейнов. Силы давления катков (рис. 3.6) на направляющие РКопределяются по формуле:
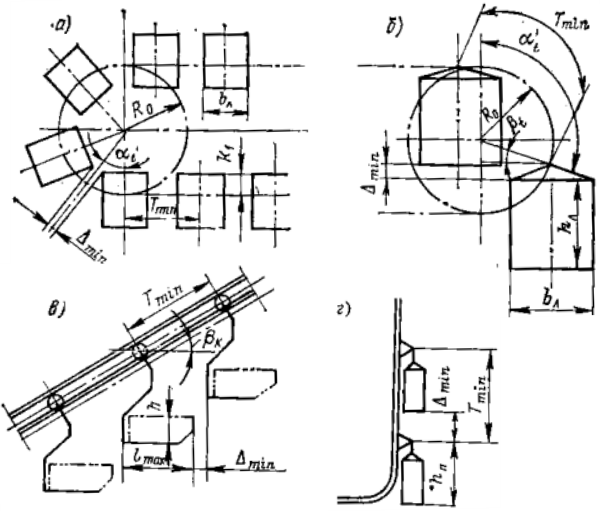
, где mЗ, mК - массы подвески с грузом и кронштейна соответственно;
a3, a4 - плечи сил;
b3 - расстояние между катками.
Сопротивление неподвижных направляющих в случае скольжения гибкого органа по неподвижным направляющим определяется по формуле:
,где qЦ - нагрузка от гибкого органа;
L 'Г - длина горизонтальной проекции участка скольжения;
fЦ - коэффициент трения между гибким органом и направляющей. При скольжении стальных цепей по стальным направляющим и слабой смазке или без смазки принимают fЦ = 0,25 / 0,35.
В случае движения штучного груза по неподвижным горизонтальным направляющим сопротивление определяется по формуле:
,где mi - масса штучного груза;
ωГ - коэффициент сопротивления движению груза, зависящий от вида опорных элементов.
Сопротивление перемещению груза и тягового органа горизонтальных и пологонаклонных волочащих конвейеров вычисляется по формуле:
, где qО - линейная масса тягового органа;
ω - коэффициент сопротивления опорных элементов тягового органа;
ωЖ - коэффициент сопротивления желоба.
При движении насыпного груза в горизонтальном или пологонаклонном желобе коэффициент сопротивления определяется по формуле:
, где fГ - коэффициент трения насыпного груза о стенки желоба;
h, bЖ - размеры сечения материала в желобе (см. рис. 3.4);
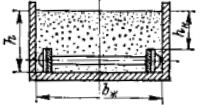
nб - коэффициент бокового давления [11].
Сопротивление неподвижных бортов у конвейера для насыпных грузов вычисляется по формуле:
, где hб - высота слоя груза у бортов; Lб - длина бортов.
У конвейеров для штучных грузов сопротивление бортов определяется по формуле: W = ωбLб, где ωб - сопротивление бортов (ωб = 0,5 / 1,5кН/м).
Сопротивление загрузочных устройств вычисляется по формуле:
, где h'Э - коэффициент, имеющий размерность длины; h'Э = 0,5 м при скорости ленты или настила v ≤ 1м/с и h'Э = 0,65 м при v > 1 м/с;
lВ - длина загрузочного отверстия ;
G a - сила активного давления груза на рабочие органы;
В - ширина ленты или пластинчатого настила.

Сила давления Ga насыпного груза на ленту (рис. 3.7,а) конвейеров вычисляется по формулам, приведенным в табл. 3.5.
| Форма отверстия | Расчетная формула |
|---|---|
| Круглое отверстие диаметром D | G a = 1,1k 0 ρ 3 |
| Квадратное отверстие со сторонами А х А | G a = 1,4k 0 ρA 4 |
| Прямоугольное отверстие со сторонами А х А 1 | G a = (2,8k 0 ρA 2 A 2 1 ) / (A + A 1 ) |
*Примечание.* k0 = 1,5 для бункеров, опорожняемых полностью; k0 = 1 для бункеров, опорожняемых частично.
Сила давления на наклонные ленту или настил (рис .3.7,б) вычисляется по формуле Gнакл = Gakнакл, где Gа - сила давления на гонзонталъный настил, определяемая по формулам табл. 3.5; kнакл - коэффициент наклона, определяемый по формуле kнакл = cos2β + kподв sin2β, в которой kподв - коэффициент подвижности насыпного груза.
При расчете сопротивлений конвейеров, перекрывающих отверстия в дне щелевых, колосниковых или ступенчатых бункеров, сила давления на полотно конвейера вычисляется по формуле:
, где АЩ - ширина щели (рис. 3.7,в), для ступенчатых бункеров берется средняя ширина;
bЩ - активная площадь щели (за вычетом колосников, склизов и т.п.).
При трогании с места конвейера с загруженной воронкой сопротивление загрузочного устройства больше, чем в установившемся движении, и расчет следует вести по формуле:
, где f0 - коэффициент трения насыпного груза о ленту или настил в покое;
1,5 - статический коэффициент пускового режима, учитывающий то, что сопротивление трения в покое примерно в 1,5 раза превышает сопротивление в установившемся движении.
Сопротивление плужковых сбрасывателей вычисляется по формуле:
, где ω'0 - коэффициент сопротивления, ω'0 = 2,7 / 3,6.
Расчет усилий для передвижения плужковых сбрасывателей. Сопротивление передвижению установленного на тележке плужкового сбрасывателя ленточного или пластинчатого конвейера достигает максимума, когда сбрасыватель движется навстречу ленте, и определяется по формуле:
, где WПЛ - сопротивление плужкового сбрасывателя по формуле (3.53);
WКЛ - сопротивление тележки, определяемое по формуле:
, где m'Г - масса груза на тележке;
m0 - собственная масса тележки;
ω'Т - коэффициент сопротивления тележки, ω'Т = 0,005 / 0,009.
Сопротивление очистительных устройств конвейеров определяется по формуле:
, где В - ширина рабочего элемента (ленты, настила, скребков и т. п.), м;
ωОЧ - сопротивление очистного устройства, отнесенное к единице ширины рабочего органа для скребков и очистительных плужков, ωОЧ = 300 / 500 кН/м; для барабанных вращающихся щеток ωОЧ = (20/60)vЩ, кН/м, где vЩ - окружная скорость щетки, м/с.
Сопротивление в подшипниках барабанов (звездочек) вычисляется по формуле:
, где SНБ, SСБ - натяжения набегающей и сбегающей ветвей рабочего элемента в зоне изгиба;
α0П - угол перегиба рабочего органа, ... °;
ωб - коэффициент сопротивления подшипников барабанов, определяемый по формуле:
Здесь dЦ, D0 - диаметр цапфы и расчетный диаметр барабана или звездочки.
При ориентировочных подсчетах можно принять при установившемся режиме для барабанов на подшипниках скольжения ωб = 0,15 / 0,25, а при подшипниках качения ωб = 0,002 / 0,015.
Если при ориентировочном расчете конвейера сопротивление очистительных устройств и сопротивление изгибу ленты на барабанах отдельно не учитываются, то следует в формулу (3.57) ставить повышенное значение ωб = 0,03 / 0,05 для подшипников качения.
При пусковом режиме принимают значение в 1,5 раза больше указанного. При точном расчете сопротивление в подшипниках барабанов (звездочек) определяется по формуле:
, где SНБ, SСБ - натяжение набегающей и сбегающей ветвей тягового органа;
mб - масса барабана.
Сопротивление подшипников отклоняющих барабанов (звездочек) определяется по формуле:
В приближенных расчетах сопротивление отклоняющих барабанов, звездочек или блоков определяют по простой формуле:
, где ω0 - условный коэффициент сопротивления, принимаемый для конвейеров в пределах 003 - 0,10 в зависимости от угла поворота гибкого органа и условий работы конвейера.
Сопротивление приводных барабанов, звездочек и блоков определяется по приближенной формуле:
, где ωб = 0,03 / 0,05 - коэффициент сопротивления, учитывающий все потери на приводном органе (изгиб тягового органа, подшипники, уплотнения, очистительные устройства и др.).
Сопротивление на криволинейных участках конвейера вычисляется по формулам:
Если известно значение SНБ, то сопротивление вычисляется по формуле:
Если произведение ωαП ≤ 0,1, то расчет можно вести по более простой формуле:
Сопротивления криволинейных вогнутых участков (направленных выпуклостью в низ) определяются по указанным выше формулам лишь при наличии контршин, т.е. при малом радиусе перегиба трассы. При отсутствии контршин (при достаточно большом радиусе перегиба) сила натяжения гибкого органа не прижимает его к направляюшим (опорным) элементам, а наоборот, уменьшает его нажатие на опорные элименты и поэтому не вызывает дополнительных сопротивлений, а сопротивления изгибу тягового органа компенсируются уменьшением сопротивлении опорных элементов. Необходимость установки контршин проверяется по формуле:
, где R1ф - фактический радиус изгиба трассы; β - угол наклона к горизонтали и примыкающего участка трассы.
Сопротивление от перегиба прорезиненной ленты вычисляется приближенно по формуле:
, где В - ширина ленты, м;
iП - число прокладок;
kЛ - коэффициент, kЛ = 20 Н/м при D0 ≤ 0,6 м и kЛ = 15 Н/м при D0 > 0,6 м. Формула (3.63) действительна при угле перегиба, равном 90 и больше; при меньших углах перегиба этим сопротивлением пренебрегают.
Сопротивление от перегиба цепи на отклоняющем устройстве вычисляется по приближенной формуле:
, где f2 - коэффициент трепня в шарнирах (табл. 3.6);
d2 - диаметр валика цепи;
DО - диаметр начальной окружности звездочки или блока;
SНБ - натяжение набегающей ветви цепи.
| Условия работы конвейера | Значение f 2 в зависимости от смазки | ||
|---|---|---|---|
| Жидкая | Консистентная | Без смазки | |
| Хорошие | 0,1 - 0,15 | 0,15 - 0,2 | 0,25 |
| Средние | 0,15 - 0,2 | 0,2 - 0,25 | 0,35 |
| Тяжелые | 0,2 - 0,25 | 0,25 - 0,3 | 0,45 |
При расчете эскалаторов принимают f2 = 0,3.
Сопротивление от перегиба цепи на приводных звездочках или шкивах вычисляется по формуле:
Сопротивление от изгиба стального каната вычисляется по формуле:
, где SНБ - натяжение каната в месте перегиба;
ξК - коэффициент жесткости каната;
dК - диаметр каната, см;
DО - диаметр блока, см.
Сопротивление сил инерции частиц груза, поступающего на рабочий opган конвейера, вычисляется по формуле:
, где v - скорость рабочего элемента, м/с;
v0 - скорость груза при поступлении нарабочий элемент конвейера, м/с; Q - производительность, т/ч.
Если груз при поступлении на конвейер скользит по поверхности рабочего элемента (конвейеры с гладкой лентой), то для учета работы трения WП следует удвоить. Если v0 > v, то сопротивление сил инерции приравнивают нулю.
Сопративление сил инерции груза, гибкого рабочего органа и вращающихся частей конвейера в периуд пуска определяется по формуле:
?где jП - ускорение гибкого органа в период пуска, м/с2; L - длина рассматриваемого участка гибкого органа, м;
k G = 0,5 / 0,9 - коэффициент формы вращающихся частей;
qВР - линейная нагрузка вращающихсячастей, даН/м.
Нагрузка от подвесок и тележек подвесных толкающих и грузотянущих конвейеров включается в q0.
Сопротивление сил инерции отклоняющих и приводных элементов (барабанов, звездочек, шкивов) в период пуска:
, где m0 - масса элемента.
Сопротивления канатных блоков определяются по формуле (3.60), причем берутся значения ω0 = 0,05 / 0,06 при огибании каната блоком на угол 90 и ω0 = 0,06 / 0,08 - на угол 180.
Натяжение гибкого рабочего органа определяется путем суммирования отдельных сопротивлений, рассмотренных выше, причем широко применяется метод обхода по характерным точкам трассы (кратко - расчет по точкам), рассматриваемый ниже.

Расчет статических усилий. Для определения натяжения гибкого органа St в любой точке конвейера (рис. 3.8) применяется формула:
, где Si-1 - натяжение в точке i-1;
Wi - сопротивление на участке между точками i-1 и i.
На рис. 3.8 обозначены Н - высота подъема груза; z - число расчетных участков.
Наряду с формулой (3.70) для расчета натяжения гибкого органа в конце криволинейного участка трассы применяется формула:
, где k' > 1 - коэффициент возрастания натяжении на криволинейном участке трассы;
Si-1 - натяжениегибкого органа в начале рассматриваемого криволинейного участка.
Для барабанов, звездочек или блоков k' = 1 + ω0, где ω0 - условный коэффициент сопротивления (3.60).
Для отклоняющих шин и роликовых батарей k' = еωαП, где ω - коэффициент сопротивления; αП - угол перегиба рабочего органа, рад.
Расчет конвейеров с фрикционным приводом начинают обычно с точки сбегания тягового органа с приводного элемента (точка О на рис.3.8). Натяжение SСБ в этой точке вычисляется приближенно при проектировочном расчете конвейера.
Расчет конвейеров с цепным приводом начинают с точки минимального натяжения цепи.
У горизонтальных, а также наклонных и вертикальных конвейеров,привод которых расположен в верхней точке трассы, максимальное натяжение гибкого органа Smax имеет место в точке его набегания на приводной барабан (звездочку) и вычисляется по формуле:
, где ∑ Wi - сумма сопротивлений конвейера, определяемая без учета сопротивлений приводных органов.
Усилие SСБ зависит от вида конвейеров и от рода тягового элемента; для конвейеров с фрикционным приводом минимальная величина SСБ является функцией суммы сопротивлений конвейера.
При однобарабанном приводе:
, где f0 - коэффициент трения ленты о барабан;
аi - угол обхвата барабана лентой, измеряемый в радианах.
При двухбарабанном приводе:
, где α1, α2 - углы обхвата 1-го и 2-го барабанов.
Значения коэффициентов трения f0 между прорезиненной лентой и барабаном приведены в табл. 3.7.
| Вид футеровки | Значение f 0 в зависимости то поверхности барабана | ||
|---|---|---|---|
| Сухая | Влажная | Очень влажная (мокрая) | |
| Деревянная | 0,35 | 0,25 | 0,15 |
| Резиновая | 0,4 | 0,15 - 0,3 | 0,15 |
| Текстильная | 0,4 | 0,3 | 0,13 |
| Без футеровки | 0,3 | 0,2 | 0,07 - 0,1 |
Коэффициент трения стальной ленты по чугунному нефутерованному барабану при влажной атмосфере f0 = 0,15, а при сухой атмосфере f0 = 0,2.
У конвейеров с зубчатым приводом величина SСБ зависит от расположения точки минимального натяжения цепи Smin которое обычно принимается в пределах Smin = 500 / 10 000Н.
У горизонтальных конвейеров точка Smin расположена в месте сбегания цепи приводной звездочки; поэтому у таких конвейеров
У вертикальных конвейеров (элеваторов) точка Smin расположена внизу у натяжного органа и поэтому:
, где q0 - расчетная линейная нагрузка рабочего органа;
Н - высота конвейера между центрами приводного и натяжного органов (барабаны, звездочки).

У наклонных конвейеров и комбинированных конвейеров, показанных на рис. 3.9,а, расположение точки Smin и величина Smax зависят от расчетной величины:
, где qДХ - расчетная линейная нагрузка движущихся частей холостой ветви, включающая массу вращающихся частей стационарных роликов;
LГ - длина конвейера по горизонтали;
ω - коэффициент сопротивления холостой ветви.
Если φ' > 1, то натяжение Smin находится в точке 1 и определяется формулой (3.74). Если φ' < 1, то натяжение находится в точке 2, и Smax определяется формуле :
У комбинированных конвейеров, показанных на рис. 3,9,б, расположение точки Smin зависит от величины:
, где Li - горизонтальное расстояние от привода до начала горизонтального участка холостой ветви, примыкающего к натяжному устройству.
Если φН1 > 1, то натяжение Smin находится в точке 1. Smax определяется по формуле (3.74). Если φН1 < 1, то натяжение Smin находится в точке 2, и Smax определяется формулой:
Минимальное допустимое натяжение гибкого органа зависит от величины допутимой стрелы провеса между опорными элементами и определяется по формуле:
, где lр - расстояние между поддерживающими роликоопорами (рис. 3.10,a);
fдоп - допустимая стрела провеса;
β - угол наклона тягового органа к горизонтали (номинальный).

При разбивке криволинейной трассы конвейера на расчетные участки расчетные точки ставятся па стыках характерных участков (рис. 3.10,б), но длины проекций прямолинейных участков L и Н включают в себя части проекций длин примыкающих криволинейных участков (например, L8-9 включает части проекций участков 7-8 и 9-10).
Выше был изложен аналитический метод расчета конвейера; этот метод применим в тех случаях, когда можно предварительно определять точку минимального натяжения. При наличии сложных трасс, при которых точку минимального натяжения предварительно определить затруднительно, применяется графоаналитический метод (рис. 3.11). Строится развернутая трасса (б) тягового органа конвейера (а) в выбранном масштабе и диаграмма нагрузок (в). Затем вычисляются линейные сопративления трения WТ по формулам:
, где qпор, qгр - расчетные линейные нагрузки порожних и загруженных участков, соответственно;
L0-3, L4-7 - горизонтальные длины порожнего и загруженного участков гибкого органа.

Затем строится диаграмма и вычисляются линейные сопротивления силы тяжести Wв по формулам:
где Н - высота подъема или опускания трассы на участках (2-3) и (4-5), и строится следующая диаграмма. Затем линейные сопротивления суммируются, и проводится линия WТ + WВ. От нижней точки этой ломаной линии откладывается вниз величина минимального натяжения цепи Smin, и строится линия местных сопротивлений WМi путем вычисления по формулам:
, где Si - натяжение ленты в точке i;
ξi - коэффициент местного возрастания натяжения ленты;
По диаграмме определяется Smax = Si и тяговое усилие P0 = Si - S0. ξ вычисляется по формуле ξ = 1 + ω0, где ω0 = 0,03 / 0,01.
Расчет динамических усилий. Динамическое усилие растяжения в цепях, возникающее вследствие неравномерности хода при наличии обыкновенного (не уравнительного) привода вычисляется по формуле:
, где LЦ - длина цепи конвейера, м;
LР - длина груженой ветви цепи, м;
v - средняя скорость движения цепи, м/с;
z0 - число зубьев приводной звездочки;
tЦ - шаг цепи, м; для разборных цепей tЦ = 2lР;
С0 - коэффициент, учитывающий затухание колебаний вдоль цепи, принимаемый в зависимости от длины цепи:
| L Ц , м | До 50 | 50 - 120 | Св. 120 |
|---|---|---|---|
| С 0 | 1 - 0 | 0,75 | 0,5 |
kМ - коэффициент участия массы перемещаемого груза в колебательном процессе;
k''' - коэффициент, учитывающий возможное повышение динамических усилий в результате интерференции упругих волн; обычно принимают k''' = 3.
Для скребковых конвейеров kМ = 0,3 / 0,5, для пластинчатых с углом наклона, близким к максимальному допустимому, kМ = 0,7 / 0 9, а для прочих kМ = 1,0.
Расчетное усилие при установившемся неравномерном движении является суммой максимального статического и динамического усилий, т.е.:
Расчетное усилие натяжения тягового элемента в точке набегания на приводной орган в период пуска Sрасч.п вычисляется по формуле:
, где РП - тяговое усилие конвейеры в период пуска с учетом динамических сил;
SСБ - усилие в точке сбегания гибкого органа с приводного элемента.
Тяговое усилие конвейеры в период пуска Рп складывается из статического усилия Рст.п и динамического усилия, т.е.:
, где GЭ - приведенная масса груза и движущихся частей конвейера;
j - ускорение рабочего органа конвейера в период пуска.
Статическое усилие Рст.п определяется по формуле:
, где qГ - линейная нагрузка конвейера;
Р - тяговое усилие при установившемся движении;
Н - высота подъема груза;
ωСТ > 1 - коэф. статических сопротивлений трения; обычно принимают в расчет ωСТ = 1,5.
Приведенная масса груза и движущихся частей конвейера определяется по формуле:
, где kЭ - коэффициент, учитывающий упругое удлинение тягового органа; в результате этого удлинения не все массы приходят в движение одновременно, то снижает динамическое усилие;
m0 - масса ходовой части конвейера, включающая массу тележек и подвесок грузотянущих и толкающих подвесных конвейеров;
mВР - масса вращающихся частей конвейера;
mГ - масса груза на конвейере;
kG = 0,5 / 0,9 - коэффициент, учитывающий, что окружная скорость различных частей вращающихся масс меньше чем скорость v тягового органа; большие значения kG берутся для конвейеров со стационарными, а меньшие - с ходовыми роликами.
В качестве ориентировочных значений kЭ можно принимать для конвейеров с тяговым органом в виде цепей или стальных канатов kЭ = 0,85 / 0,95, а с тяговым oрганом в виде прорезиненных лент с текстильным каркасом kЭ = 0,5 / 0,7, причем более высокие значения принимаются для коротких конвейеров (несколько метров), а более низкие -для длинных конвейеров (несколько десятков или сотен метров).
Крутящий момент на валу приводного органа равен:
, где DО - номинальный диаметр приводного органа; для звездочки DО - диаметр делительной окружности; для барабана DО = Dб + В (Dб - диаметр барабана, В - толщина ленты); для шкива DО = DШ + dК (DШ - диаметр шкива по дну канавки, dК - диаметр каната); ηб - КПД приводного органа.
Крутящий момент на входном валу редуктора (передаточного механизма):
, где i0 - передаточное число редуктора (механизма); η0 - КПД редуктора (механизма).
Крутящий момент на валу двигателя:
, где GiD2i - маховой момент масс, связанных с валом двигателя, кг-м2;
сi - коэффициент, учитывающий остальные (кроме ротора) вращающиеся массы привода;
α - угловое ускорение вала двигателя, рад/с2.
Угловая скорость вала двигателя:
Угловое ускорение:
Ускорение в период пуска определяется по формуле:

Входящий в эту формулу крутящий момент MД на валу двигателя при наличии гидромуфт или других муфт предельного момента принимается равным последнему. При отсутствии указанных муфт MД принимается равным максимальному крутящему моменту электродвигателя с короткозамкнутым ротором или наибольшему моменту, обусловливаемому системой пуска двигателя с фазовым ротором.
Тяговое усилие Р0 на приводном барабане (звездочке) конвейера с гибким тяговым органом определяется по формуле:
, где ∑ Wi - сумма сопротивлений конвейера на отдельных участках тягового органа; знак "+" перед Wi ставится при движении гибкого органа на подъем, а знак "-" - при движении на спуск; ∑ Wi учитывает сопротивлений приводного барабана (звездочки).
Тяговое усилие P0 определяется также по формуле:
, где SНБ, SСБ - усилия в набегающей и сбегающей ветвях гибкого органа, соответственно.
Если известна мощность N двигателя конвейера (кВт), то тяговое усилие Р0 (кН) конвейера вычисляется по формуле:
, где kЗ = 1,1 / 1,35 - коэффициент запаса;
v - скорость движения тягового органа, м/с;
η0 - КПД передаточного механизма с учетом потерь на приводном органе.
При предварительном проектировочном расчете конвейеров с тяговым органом тяговое усилие па приводном элементе (барабан, звездочка) определяется по приближенной формуле:

, где ω, ω' - коэффициенты сопротивления;
q'0 - линейная нагрузка гибкого рабочего органа и вращающихся частей конвейера;
qП - линейная на рузка подвесок и тележек подвесных толкающих и тянущих конвейеров на 1 м длины;
LО.Г - горизонтальная проекция общей длины тягового органа;
LГ.Г -длина горизонтальной проекции пути перемещения груза;
H - высота подъема груза с учетом добавочной высоты подъема на сбрасывающей двухбарабанной тележке; при наличии промежуточного плужногоразгужателя вместо Нподставляется (Н + 3,6 B), где В - ширина ленты или настила;
∑ αi - сумма эффективных углов поворота тягового органа по всей трассе, кроме привода, в градусах, причем учитываются только те повороты, на которых натяжение гибкого органа прижимает его к опорным или отклоняющим элементам: например для ленточного конвейера по схеме рис. 3.12 ∑ αi = α1 + 2α2 + α3 + α4 + α5 + α6; на поворотах а - в и с - d натяжение ленты не прижимает ее к роликоопорам, и поэтому углы α7 и α8 не входят в сумму ∑ ai;
kР - коэффициент, учитывающий род привода и особенности трассы конвейера.

Для ленточных конвейеров kР = 1,1 / 1,8, причем меньшие значения берутся при работе в сухой атмосфере, двухбарабанном приводе, футерованных барабанах и одинаковом количестве перегибов ленты на нижней и верхней ветвях конвейера, а большие значения - при работе во влажной атмосфере, однобарабанном приводе, нефутерованном барабане и в том случае, когда число перегибов на рабочей ветви больше чем на холостой (например, при наличии двухбарабанной разгрузочной тележки).
При расчете пластинчатых и тележечных конвейеров принимается kР = 0,6, а ковшовых и люлечных - kР = 0,6 / 0,8, причем более высокие значения принимаются для конвейеров, у которых большая часть перегибов трассы сосредоточена верхней части конвейера.
Коэффициент А' = 2000 / 3000, причем меньшие значения берутся при работе тяжелых условиях (пыльная атмосфера, трудность обслуживания, подземные конвейеры) и для цепей с катками на подшипниках скольжения, а большие - при хороших условиях (чистая сухая атмосфера, хороший доступ к узлам конвейера для обслуживания) и для цепей с катками на подшипниках качения.
Найденное по формуле (3.92) тяговое усилие используется для предварительного oпределения максимального натяжения и выбора тягового элемента соответствующей прочности, а также для определения установочной мощности.
Тяговое усилие на валу приводного барабана (звездочки), определяется по формуле:
, где Р0 - тяговое усилие без учета потерь на приводном барабане (звездочке);
WИЗ - потери от перегиба тягового элемента (3.63);
WОЧ - сопротивление очистительных устройств (3.56);
WП - сопротивление подшипников вала (3.57).
Тяговое усилие конвейеров циклического действия, как правило, является переменной величиной; в разные отрезки времени цикла t1, t2, t3, ..., tk оно приобретает значения P1, Р2, Р3, ..., Pk. Выбор двигателей для таких машин ведется с учетом эквивалентного тягового усилия РЭКВ, которое, действуя в течение всего цикла работы, давало бы такую же нагрузку двигателю, как и действительные тяговые усилия, действующие в течение отдельных частей цикла. Эквивалентное тяговое усилие Рэкв определяется как среднее квадратичное:

, где tk - время действия усилия Pk;
k = 1, 2, 3, ... - индексы интервалов времени тяговых усилий.
Определение мощности приводного электродвигателя, выбор редуктора и тормоза. Мощность на приводном барабане (звездочке) конвейера определяется по формуле:
, где Р0 - тяговое усилие в Н без учета потерь на приводном барабане;
v - скорость движения рабочего элемента, м/с.
Мощность на валу приводного органа вычисляется по формуле:
, где РВ - тяговое усилие (3.93).
Установочная мощность NВ приводного двигателя определяется по формуле:
, где k3 - коэффициент запаса;
η0 - КПД передаточного механизма от двигателя к приводному органу с учетом КПД приводного барабана (звездочки);
η - КПД передаточного механизма без учета потерь на приводном барабане (звездочке).
Коэффициент k3 зависит от типа машины и колеблется от 1,1 до 1,35 и выше.
Средние значения КПД механизмов приведены в табл.3.8. КПД передаточного механизма, состоящего из отдельных элементов, определяется по формулам:
, где ηб, ηР, ηM, ηдоп - КПД приводного барабана (звездочка, шкив), редуктора (зубчатой передачи) и муфты, соответственно;
z - число муфт в приводе;
ηдоп - КПД дополнительных элементов (цепная передача, вал и т. п.).
| Род передаточного механизма | КПД |
|---|---|
| Редуктор: | |
| одноступенчатый | 0,97 |
| двухступенчатый | 0,94 |
| трехступенчатый | 0,92 |
| Зубчатая передача открытая: | |
| с фрезерованными зубьями | 0,95 |
| с необработанными зубьями | 0,90 |
| Червячная подача: | |
| с трехходовым червяком | 0,85 |
| с двухходовым червяком | 0,75 |
| с одноходовым, не самотормозящая | 0,65 |
| Цепная передача | 0,92 |
| Ременная передача | 0,96 |
| Муфта | 0,99 |
| Вал на подшипниках качения | 0,98 - 0,99 |
| Приводной орган (звездочка, барабан, шкив): | |
| без учета жесткости тягового органа | 0,98 |
| с учетом жесткости тягового органа | 0,92 |
Если рабочий элемент конвейера совершает вращательное движение, то формула для расчета мощности имеет вид:
, где М0 - момент усилия сопротивления вращению, Н-м;
ω - угловая скорость рабочего элемента, рад/с.
Мощность на валу рабочего органа конвейера (кВт) вычисляется по следующей приближенной формуле:
, где Q - производительность, т/ч;
LГ - проекция пути перемещения груза на горизонталь, м;
ω0 - обобщенный коэффициент сопротивления, ω0 = 0,1 / 4,2, причем меньшие значения относятся к несущим конвейерам (ленточным, пластинчатым и т. п.), а большие - к волочащим (скребковым, винтовым и т.п.).
Для конвейеров с гибким тяговым элементом мощность (кВт), более точно вычисляется по формуле:
, где kКР - коэффициент, учитывающий сопротивления на криволинейных участках гибкого элемента, возникающие под действием его натяжения;
kП.С - коэф., учитывающий поперечные смещения гибкого тягового элемента, kПС = 1,0 / 1,1;
m0 - масса движущихся частей конвейера, кг (без транспортируемого груза);
ωСР - средний коэф. сопротивления для данного конвейера (колеблется от 0,018 до 0,5).
В последних двух формулах знак "+" перед Н ставится при подъеме, а знак "-" - при опускании груза.
Коэффициенты kКР и kПС зависят от типа конвейера, количества и расположения его криволинейных участков, вида опорных элементов рабочих органов. Для ленточных конвейеров kКР = 1,05 / 1,50 и более, причем меньшие значения берутся для длинных прямолинейных конвейеров с головным приводом и хвостовой натяжной станцией без промежуточных сбрасывающих устройств, а большие значения - для коротких конвейеров с изгибами трассы, при промежуточных приводных, на тяжелых и рагрузочных устройствах.
Исходя из установочной мощности N, определяемой по формуле (3.95), производят выбор электродвигателя.
По выбранному двигателю подбирается редуктор в соответствии с расчетным передаточным числом:
, где ωД - угловая скорость вала двигателя, рад/с;
ωбар - угловая скорость барабана (шкива), рад/с, ωбар = 2v / (Dб + В) [ v - скорость движения ленты, м/с; Dб - диаметр барабана (шкива), м; В - толщина ленты (каната), м ];
ωЗВ - номинальная (средняя) угловая скорость звездочки,рад/с, ωЗВ = 2πv / (ztц) (z - число зубьев звездочки; tц - шаг цепи; v - расчетная скорость цепи).
При указанных значениях ωбар и ωЗВ передаточное число равно:
Если требуемое передаточное число больше, чем имеющееся у нормальных редукторов, производится расчет передаточного числа дополнительной передачи (цепной, зубчатой, ременной), соединяющей выходной вал редуктора с валом тягового органа конвейера или входной вал редуктора с валом двигателя.

Обычно фактическое передаточное число iф приводного механизма несколько отличается от расчетного i0; фактическая скорость vф рабочего органа определяется по формуле:
Если рабочий орган конвейера движется не непрерывно, а в заданном цикле (пульсирующие ленточные и пластинчатые конвейеры, шагающие конвейеры и т.п.), то установочная мощность двигателя выбирается в соответствии с диаграммой нагрузки (рис.3.13), показывающей изменение мощности в течение цикла работы машины (паузы в расчет не вводятся).
Расчетная формула для определения эквивалентной (среднеквадратичной) мощности Nв:

, где Nk - требуемая мощность на валу электродвигателя, k = 1, 2, ..., n;
tk - время действия мощности.
При выборе электродвигателя пусковой момент MП (Н•М) следует принимать равным МП = Nmax/ωНОМ, где Nmax - максимальная требуемая мощность, Bт; ωНОМ - номинальная угловая скорость вала двигателя.
Проверка электродвигателя по пусковому моменту. В период пуска конвейера двигателю приходится кроме энергии преодоления статических сопротивлений затрачивать энергию на преодоление сил инерции груза и деталей конвейера. Таким образом, в период пуска конвейера электродвигатель должен развивать момент:
, где МС - момент преодоления статических сопротивлений конвейера;
М'Д - динамический момент для преодоления сил инерции груза, рабочего органа и вращающихся частей конвейера (без привода);
М''Д - динамический момент для преодоления сил инерции деталей привода конвейера.
Для определения МС сначала находят крутящий момент на приводном барабане (звездочке) МПР = РСТ.ПD0 / 2, где РСТ.П - статическое тяговое усилие пускового периода; D0 - расчетный диаметр приводного барабана (звездочки).
Тяговое усилие конвейеры при пуске выше, чем при установившемся движении вследствие того, что сопротивления трения в покое примерно в 1,5 раза превышают сопротивления трения в движении. Пусковое тяговое усилие определяется по формуле (3.83).
Момент на валу двигателя для преодоления MПР:
Ускорение груза, рабочего органа и вращающихся частей конвейера создает, по принципу Деламбера, дополнительное усилие на механизм:
, где GЭ - приведенная масса движущихся частей конвейера и груза, определяемая по формуле (3.84);
tП - продолжительность пускового периода.
Момент на валу двигателя (Н•м) для преодоления РД при v = D0ωД / (2i0) равен :
Динамический момент для ускорения вращающихся частей привода конвейера:
, где сi = 1,1 / 1,15 - коэффициент, учитывающий ускорение деталей передаточного механизма, вращающихся с угловой скоростью меньше ωД;
(GiDi)2 - маховой момент на валу двигателя, учитывающий массы ротора, муфт и тормозного шкива, кг•м2.
У конвейеров, работающих циклически в системе оборудования автоматических производственных процессов, время пуска обусловливается длительностью цикла технологических операций. У конвейерных систем, состоящих из цепей звеньевых конвейеров с самостоятельными приводами, длительность пуска отдельных конвейеров под нагрузкой заранее устанавливается при составлении режима пуска конвейерной системы. Если длительность пуска отдельного конвейера будет превышать установленное значение, то его загрузочная воронка будет завалена грузом, поступающим с предыдущего конвейера.
Опытные исследования показывают, что действительный максимальный пусковой момент Mmax больше среднего теоретического ввиду непостоянства ускорения; приближенно можно принять MП.max = 1,33MП.
Коэфициент перегрузки двигателя в период пуска:
, где MНОМ - номинальный момент, рассчитываемый по номинальной мощности выбранного двигателя NНОМ (Вт):
Значения допускаемых коэффициентов пусковой перегрузки указываются в каталожных таблицах двигателей.
3.3. Основные элементы конвейеров
Тяговые элементы. В качестве тяговых элементов конвейеров служат ленты, цепи и канаты.
Наиболее часто применяемые ленты делят на прорезиненные и стальные холоднопокатаные. Резинотканевая лента (рис. 3.14, а) состоит из нескольких пропитанных резиной тканевых прокладок. Сверху и снизу лента покрыта обкладками из резины: рабочей поверхности, обращенной к транспортируемому грузу, и нерабочей поверхности, обращенной к роликоопорам грузовой ветви.
Тканевые прокладки изготовляют из комбинированного (полиэфирного хлопчатобумажного) или синтетического волокна, состоящего из полиамидных или поли эфирных нитей (ГОСТ 20-76) (табл. 3.9).
| Предел проч- ности, Н/мм | Ткань резинотканевых лент ГОСТ 20 - 76 | Резино- тросовые ленты | Толщина прокладки, мм | Ширина ленты, мм | Число прок- ладок | модуль упру -гости, Н/мм | Мин. диа- метр привод- ного бара-бана, мм | |||
|---|---|---|---|---|---|---|---|---|---|---|
| Комби- нирован- ные нити (полиэфир / хлопок) | Полиамид- ные нити | Полиэфир- ные нити | с рези- новой прос- лойкой | без рези- новой прос- лойки | ||||||
| из синте- тических волокон | из комбини- рованных нитей | |||||||||
| 65 | БКНЛ-65 БКНЛ-65-2 | - | - | - | - | 1,4; 1,15 | 100 - 200 | 3 - 8 | 300 | - |
| 100 | БКНЛ-100 | ТА-100 ТК-100 | - | - | 1,2 | 1,6; 1,3 | 100 - 3000 | 3 - 8 | - | - |
| 150 | БКНЛ-150 | ТА-159 ТК-150 | - | - | 1,3 | 1,9;1,6 | 650 - 3000 | 3 - 8 | 750 | - |
| 200 | - | ТК-200-2 | ТЛК-200 | - | 1,4 | - | - | 3 - 8 | - | - |
| 300 | - | ТА-300; ТК-300 | ТЛК-300 | - | 1,9 | - | 800 - 3000 | 3 - 8 | - | - |
| А-10-2-3Т К-10-2-3Т МК-300/100 | МЛК-300 | - | - | - | - | - | - | - | ||
| 400 | - | ТА-400 ТК-400 МК-400/120 | МЛК-400/120 - - | - - - | 2,0 - - | - - - | 100 - 3000 - - | 3 - 10 - - | - - - | - - - |
| 1500 | - | - | - | РТЛ-1500 | - | - | 800 - 2000 | - | - | 630 |
| 2500 | РТЛ-2500 | 1000 | ||||||||
| 3150 | РТЛ-3150 | 1250 | ||||||||
| 5000 | РТЛ-5000 | 1600 |

Резинотросовые ленты (рис.3.14, б) состоят из стальных тросов, покрыты с обеих сторон резиной, в которой завулканизированы тканевые прокладки, обеспечивающие прочность ленты в поперечном направлении, стойкость к ударным нагрузкам (на пробой) и каркасность (т.е. необходимую изгибную жесткость в поперечном направлении).
Стальная холоднокатаная лента имеет толщину 1 мм и ширину до 800 мм; более широкие ленты собирают из отдельных стальных полос, соединяемых продольными клепочными швами.
В конвейерах с тяговым органом используют цепи пластинчатые, круглозвеньевые разборные, крючковые, вильчатые и др. При легких режимах работы применяют простые пластинчатые шарнирные (безвтулочные) цепи: штыревые, роликовые и катковые (рис. 3.15, а-*г* ). Их звенья образуются из пластин, свободно надеваемые на концы валиков. Из-за небольшой площади их шарнира возникают высокие удельные нагрузки в шарнирах быстрый износ при повышенных скоростях и больших тяговых усилиях.
При средних и тяжелых режимах работы используют втулочные, втулочно- роликовые и втулочно-катковые цепи. Основные параметры и размеры цепей приведены в табл. 3.10, 3.11. Для конвейеров и элеваторов широко применяются также роликовые длинно- звенные цепи (ГОСТ 4267-78), состоящие из специальных звеньев с лапками, предназначенными для крепления рабочих органов (ковшей, планок, гребенок и т.д.).
Цепи со специальными звеньями изготавливаются следующих типов: 1 - с двумя лапками, лежащими в плоскости, параллельной осям шарниров звена (исполнения 1 и 3); 2 - с двумя лапками, лежащими в плоскости, перпендикулярной осям шарниров звена (исполнения 1 и 2); 3 - с одной лапкой, лежащей в плоскости, паралельной осям шарниров звена; 4 - с одной фигурной лапкой, лежащей в плоскости, параллельной осям шарниров звена (исполнения 1 и 2).
Основные параметры и размеры цепей приведены в табл. 3.12.
Достоинствами тяговых пластинчатых цепей являются: простота изготовления на универсальном оборудовании и экономичность в массовом производстве; простота крепления рабочих органов; высокая точность изготовления, обусловливающая возможность применения их при больших скоростях движения; высокие прочность износостойкость, обеспечиваемые термической обработкой и благоприятным распределением нагрузки в шарнирах. К недостаткам относятся: потеря подвижности закрытых шарнирах (втулочные цепи) при работе в порошкообразных и коррозионных средах, отсутствие пространственной гибкости, сложность обеспечения неподвижных соединений деталей шарниров с пластинами.

Круглозвенные сварные тяговые цепи (ГОСТ 2319-81) изготовляются калиброванными (СК) и некалиброванными (СН). Основные параметры цепей приведены табл. 3.13. Цепи изготовляются из круглой горячекатанной стали по ГОСТ 2590-71 калиброванной стали по ГОСТ 7417-75, Пример условного обозначения калибро ванной цепи d = 16 мм, tЦ = 44 мм: "Цепь СК 16Х 44, ГОСТ 2319-81" и некалиброванной цепи d = 6 мм, tЦ = 19 мм: "Цепь СН 6X19, ГОСТ 2319-81".
Высокопрочные сварные круглозвенные цепи предназначены для работы в качестве тяговых органов конвейеров, комбайнов и других машин. Цепи изготовляются следующих классов прочности: А1, В1, С и D.
Основные размеры и показатели прочности и усталостной долговечности цепи ответствуют указанным в табл, 3.14 и 3.15.
Пример условного обозначения цепи с d = 18 мм, tЦ = 64 мм, класса прочности С, степени точности 2; "Цепь круглозвенная 18X64 - С2, ГОСТ 9445-70",
| Номер цепи | Разрушающая нагрузка, кН, не менее | Шаг цепи t Ц | b1 | b2 | b3 | b4 | d | d1 | d2 | d3 | d4 | d5 | h, не более | 5 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| не более | ||||||||||||||
| М20 | 20 | 40** - 160 | 35 | 3,5 | 15 | 49 | - | 6,0 | 9,0 | 12,5 | 25 | 35 | 18 | 2,5 |
| М28 | 28 | 50** - 200 | 40 | 4,0 | 17 | 56 | - | 7,0 | 10,0 | 15,0 | 30 | 40 | 20 | 3,0 |
| М40 | 40 | 63 - 250 | 45 | 4,5 | 19 | 63 | - | 8,5 | 12,5 | 18,0 | 36 | 45 | 25 | 3,5 |
| М50 | 56 | 63** - 250 | 52 | 5,0 | 23 | 72 | - | 10,0 | 15,0 | 21,0 | 42 | 55 | 30 | 4,0 |
| М80 | 80 | 80 - 250 | 62 | 6,0 | 27 | 86 | - | 12,0 | 18,0 | 25,0 | 50 | 65 | 35 | 5,0 |
| М112 | 112 | 80** - 400 | 73 | 7,0 | 31 | 101 | - | 15,0 | 21,0 | 30,0 | 60 | 75 | 40 | 6,0 |
| М160 | 160 | 100** - 500 | 85 | 8,5 | 36 | 117 | - | 18,0 | 25,0 | 36,0 | 70 | 90 | 45 | 7,0 |
| М224 | 224 | 125** - 630 | 98 | 10,0 | 42 | 134 | - | 21,0 | 30,0 | 42,0 | 85 | 105 | 56 | 8,0 |
| М315 | 315 | 160** - 630 | 112 | 12,0 | 47 | 154 | - | 25,0 | 36,0 | 50,0 | 100 | 125 | 60 | 10,0 |
| М450 | 450 | 200 - 800 | 135 | 14,0 | 55 | 185 | - | 30,0 | 42,0 | 60,0 | 120 | 150 | 70 | 12,0 |
| М630 | 630 | 250 - 1000 | 154 | 16,0 | 65 | 214 | - | 36,0 | 50,0 | 70,0 | 140 | 175 | 85 | 14,0 |
| М900 | 900 | 250**-1000 | 180 | 18,0 | 76 | 254 | - | 44,0 | 60,0 | 85,0 | 170 | 210 | 105 | 16,0 |
| М1250 | 1250 | 315**-1000 | 230 | 22,0 | 90 | 310 | - | 50,0 | 71,0 | 100,0 | 200 | 250 | 120 | 20,0 |
| М1800 | 1800 | 100 - 1000 | 260 | 24,0 | 110 | 370 | - | 60,0 | 85,0 | 118,0 | 236 | 276 | 150 | 22,0 |
| МС28 | 28 | 63 - 160 | 42 | 4,5 | 17 | - | 8,3 | 13,0 | 17.5 | 22,5 | 36 | 45 | 26 | 3,0 |
| МС50 | 56 | 80 - 250 | 48 | 5,0 | 23 | - | 10,3 | 15,5 | 21,0 | 27,0 | 50 | 65 | 36 | 4,0 |
| МС112 | 112 | 100 - 315 | 67 | 7,0 | 31 | - | 14,3 | 22,0 | 29,0 | 38,0 | 70 | 90 | 51 | 6,0 |
| МС224 | 224 | 160 - 500 | 90 | 10,0 | 42 | - | 20,3 | 31,0 | 41,0 | 53,0 | 100 | 125 | 72 | 8,0 |
| Тип цепи | № цепи | Масса 1м цепи в кг для шага цепи t Ц , мм | ||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 40 | 50 | 63 | 80 | 100 | 125 | 160 | 200 | 250 | 315 | 400 | 500 | 360 | 800 | 1000 | ||
| 1 | М20 | 1,26 | 1,14 | 1,05 | 0,96 | 0,93 | 0,88 | 0,85 | - | - | - | - | - | - | - | - |
| М28 | - | 1,58 | 1,45 | 1,34 | 1,26 | 1,20 | 1,15 | 1,10 | - | - | - | - | - | - | - | |
| М40 | - | - | 2,10 | 2,05 | 1,90 | 1,76 | 1,70 | 1,65 | 1,58 | - | - | - | - | - | - | |
| М56 | - | - | 3,34 | 3,06 | 2,82 | 2,62 | 2,46 | 2,38 | 2,30 | - | - | - | - | - | - | |
| М80 | - | - | - | 4,08 | 4,40 | 2,95 | 3,80 | 3,66 | 3,47 | 3,30 | - | - | - | - | - | |
| М112 | - | - | - | 7,26 | 6,00 | 5,80 | 5,30 | 5,05 | 4,80 | 4,55 | 4,40 | - | - | - | - | |
| М160 | - | - | - | - | 9,15 | 8,20 | 7,75 | 7,05 | 6,64 | 6,28 | 5,95 | 5,75 | - | - | - | |
| М224 | - | - | - | - | 12,70 | 11,40 | 10,05 | 9,80 | 9,28 | 8,76 | 8,45 | 8,00 | - | - | ||
| М315 | - | - | - | - | - | 15,90 | 15,60 | 13,60 | 12,60 | 12,00 | 11,47 | 10,89 | - | - | ||
| М450 | - | - | - | - | - | - | 21,60 | 20,00 | 18,60 | 17,20 | 16,80 | 15,78 | 15,30 | - | ||
| М630 | - | - | - | - | - | - | - | 29,50 | 27,60 | 25,80 | 24,60 | 23,00 | 22,20 | 21,50 | ||
| М900 | - | - | - | - | - | - | - | 44,50 | 41,60 | 37,65 | 35,35 | 33,65 | 32,00 | 30,75 | ||
| М1250 | - | - | - | - | - | - | - | - | 61,20 | 57,10 | 52,90 | 50,60 | 48,00 | 46,00 | ||
| М1800 | - | - | - | - | - | - | - | - | 74,20 | 78,40 | 73,10 | 68,50 | 66,10 | |||
| МС28 | - | - | 2,26 | 2,05 | 1,88 | 1,74 | 1,62 | - | - | - | - | - | - | - | - | |
| МС56 | - | - | - | 4,19 | 3,48 | 3,49 | 3,22 | 3,04 | 2,88 | - | - | - | - | - | - | |
| МС112 | - | - | - | - | 9,09 | 8,22 | 7,44 | 6,89 | 6,46 | 6,10 | - | - | - | - | - | |
| МС224 | - | - | - | - | - | 16,99 | 15,43 | 14,22 | 13,23 | 12,42 | 11,81 | - | - | - | ||
| 2 | М20 | 1,42 | 1,27 | 1,16 | 1,04 | 1,00 | 0,93 | 0,80 | - | - | - | - | - | - | - | - |
| М28 | - | 1,84 | 1,64 | 1,50 | 1,40 | 1,30 | 1,22 | 1,16 | - | - | - | - | - | - | - | |
| М40 | - | - | 2,38 | 2,28 | 2,10 | 2,00 | 1,82 | 1,75 | 1,70 | - | - | - | - | - | - | |
| М56 | - | - | 3,23 | 3,45 | 3,15 | 2,85 | 2,65 | 2,55 | 3,37 | - | - | - | - | - | - | |
| М80 | - | - | - | 5,40 | 4,90 | 4,35 | 4,10 | 3,90 | 3,67 | 3,46 | - | - | - | - | - | |
| М112 | - | - | - | 8,40 | 6,40 | 6,10 | 5,90 | 5,46 | 5,15 | 4,80 | 4,65 | - | - | - | - | |
| М160 | - | - | - | - | 10,60 | 9,35 | 8,70 | 7,80 | 7,25 | 6,75 | 6,30 | 6,05 | - | - | - | |
| М224 | - | - | - | - | - | 14,30 | 12,70 | 11,70 | 10,60 | 9,95 | 9,27 | 8,86 | 8,20 | - | - | |
| М315 | - | - | - | - | - | - | - | 16,40 | 15,00 | 13,70 | 12,90 | 12,17 | 11,53 | - | - | |
| М450 | - | - | - | - | - | - | - | 24,80 | 22,40 | 20,60 | 18,70 | 18,00 | 16,77 | 15,98 | - | |
| М630 | - | - | - | - | - | - | - | - | 33,30 | 30,65 | 28,20 | 26,40 | 24,60 | 23,40 | 22,50 | |
| М900 | - | - | - | - | - | - | - | - | 51,30 | 46,90 | 41,90 | 38,75 | 36,40 | 34,00 | 32,50 | |
| М1250 | - | - | - | - | - | - | - | - | - | 69,90 | 64,00 | 58,40 | 55,00 | 54,40 | 48,60 | |
| М1800 | - | - | - | - | - | - | - | - | - | - | 88,40 | 86,20 | 81,00 | 74,70 | 71,10 | |
| МС28 | - | - | 2,56 | 2,29 | 2,07 | 1,89 | 1,74 | - | - | - | - | - | - | - | - | |
| МС56 | - | - | - | 4,65 | 4,18 | 3,79 | 3,45 | 3,23 | 3,03 | - | - | - | - | - | - | |
| МС112 | - | - | - | - | 10.20 | 9,11 | 2,13 | 7,45 | 6,90 | 6,45 | - | - | - | - | - | |
| МС224 | - | - | - | - | - | - | 18,70 | 16,85 | 15,36 | 14,13 | 13,13 | 12,38 | - | - | - | |
| 3 | М20 | - | 1,80 | 1,56 | 1,37 | 1,26 | 1,15 | 1,05 | - | - | - | - | - | - | - | - |
| М28 | - | - | 2,44 | 2,22 | 1,89 | 1,70 | 1,55 | 1,40 | - | - | - | - | - | - | - | |
| М40 | - | - | 3,47 | 3,14 | 2,78 | 2,47 | 2,25 | 2,05 | 1,95 | - | - | - | - | - | - | |
| М56 | - | - | - | 4,90 | 4,30 | 3,80 | 3,38 | 3,15 | 2,85 | - | - | - | - | - | - | |
| М80 | - | - | - | 8,05 | 7,00 | 6,05 | 5,38 | 4,96 | 4,50 | 4,10 | - | - | - | - | - | |
| М112 | - | - | - | - | 10,00 | 9,32 | 8,12 | 7,24 | 6,58 | 5,95 | 5,55 | - | - | - | - | |
| М160 | - | - | - | - | - | 13,65 | 12,00 | 10,48 | 9,38 | 8,45 | 7,65 | 7,12 | - | - | - | |
| М224 | - | - | - | - | - | - | 18,80 | 16,60 | 14,50 | 13,00 | 11,70 | 10,62 | 9,82 | - | - | |
| М315 | - | - | - | - | - | - | - | 23,78 | 20,90 | 18,40 | 16,56 | 15,12 | 13,88 | - | - | |
| М450 | - | - | - | - | - | - | - | 37,15 | 32,35 | 28,45 | 24,90 | 22,98 | 20,77 | 19,18 | - | |
| М630 | - | - | - | - | - | - | - | - | 49,20 | 43,20 | 38,10 | 34,40 | 29,90 | 28,40 | 26,40 | |
| М900 | - | - | - | - | - | - | - | - | - | 69,70 | 59,35 | 52,15 | 47,50 | 42,80 | 39,50 | |
| М1250 | - | - | - | - | - | - | - | - | - | - | 91,35 | 80,30 | 72,45 | 65,10 | 59,60 | |
| М1800 | - | - | - | - | - | - | - | - | - | - | 132.00 | 124,80 | 110 | 97,50 | 89,30 | |
| МС28 | - | - | 3,99 | 3,41 | 2,97 | 2,61 | 2,30 | - | - | - | - | - | - | - | - | |
| МС56 | - | - | - | 7,99 | 6,84 | 5,92 | 5,12 | 4,56 | 4,09 | - | - | - | - | - | - | |
| МС112 | - | - | - | - | 17,35 | 14,83 | 12,61 | 11,02 | 9,76 | 8,72 | - | - | - | - | - | |
| МС224 | - | - | - | - | - | - | 31,39 | 27,00 | 23,48 | 20,57 | 18,20 | 16,44 | - | - | - | |
| 4 | М20 | - | 2,04 | 1,80 | 1,52 | 1,38 | 1,25 | 1,12 | - | - | - | - | - | - | - | - |
| М28 | - | - | 2,45 | 2,35 | 2,05 | 1,85 | 1,65 | 1,50 | - | - | - | - | - | - | - | |
| М40 | - | - | 3,80 | 3,40 | 3,00 | 2,60 | 2,38 | 2,18 | 2,15 | - | - | - | - | - | - | |
| М56 | - | - | - | 8,80 | 4,68 | 4,10 | 3,60 | 3,30 | 3,10 | - | - | - | - | - | - | |
| М80 | - | - | - | - | 7,00 | 6,50 | 5,78 | 5,26 | 4,75 | 4,38 | - | - | - | - | - | |
| М112 | - | - | - | - | 10,80 | 10,00 | 8,00 | 7,55 | 6,88 | 6,17 | 5,70 | - | - | - | - | |
| М160 | - | - | - | - | - | 13,80 | 12,10 | 10,60 | 9,45 | 8,50 | 7,70 | 7,15 | - | - | - | |
| М224 | - | - | - | - | - | - | 19,60 | 17,10 | 15,00 | 13,40 | 12,00 | 11.05 | 10,75 | - | - | |
| М315 | - | - | - | - | - | - | - | 25,70 | 22,50 | 19,70 | 17,60 | 16,00 | 14,50 | - | - | |
| М450 | - | - | - | - | - | - | - | 40,40 | 34,00 | 30,50 | 26,60 | 24,30 | 21,70 | 20,00 | - | |
| М630 | - | - | - | - | - | - | - | - | 53,30 | 46,50 | 40,60 | 36,40 | 32,50 | 29,60 | 27,45 | |
| М900 | - | - | - | - | - | - | - | - | - | 74,20 | 63,40 | 56,00 | 50,00 | 44,60 | 41,00 | |
| М1250 | - | - | - | - | - | - | - | - | - | - | 97,90 | 85,50 | 76,60 | 68,40 | 62,10 | |
| М1800 | - | - | - | - | - | - | - | - | - | 138,60 | 130,00 | 114,1 | 100,7 | 91,90 | ||
| МС28 | - | - | 4,13 | 3,53 | 3,06 | 2,68 | 2,35 | - | - | - | - | - | - | - | - | |
| МС56 | - | - | - | 8,32 | 7,11 | 6,13 | 5,29 | 4,69 | 4,20 | - | - | - | - | - | - | |
| МС112 | - | - | - | - | 18,07 | 15,40 | 13,05 | 11,38 | 10,05 | 8,95 | - | - | - | - | ||
| МС224 | - | - | - | - | - | - | 32,66 | 28,03 | 24,29 | 21,21 | 18,71 | 16,85 | - | - | - |
| Образование цепи | Шаг цепи, мм | В НВ , не менее, мм | В, не более, мм | Разрушающя нагрузка | Шаг чередования специальных звеньев с лапками |
|---|---|---|---|---|---|
| ТРД-38-3000-1-1-6 | 38,00 | 22,00 | 80 | 30,00 | 2, 4, 6, 8, 10 |
| ТРД-38-4000-1-1-6 | 38,00 | 20,50 | 80 | 40,00 | 2, 4, 8 |
| ТРД-38-3000-1-1-8 | 38,00 | 22,00 | 80 | 30,00 | 2, 4, (4Х6), 8,12 |
| ТРД-38-4000-1-1-8 | 38,00 | 20,50 | 80 | 40,00 | 2, 4, (4Х6), 8,12 |
| ТРД -38-3000-1-2-6 | 38,00 | 22,00 | 72 | 30,00 | 2, 4, 6, 8, 10 |
| ТРД-38-4000-1-2-6 | 38,00 | 20,50 | 72 | 40,00 | 2, 4, 8 |
| ТРД-38-3000-1-2-6 | 38,00 | 22,00 | 72 | 30,00 | 2, 4,(4Х6), 8, 12 |
| ТРД-38-4000-1-2-8 | 38,00 | 20,50 | 72 | 40,00 | 2, 4,(4Х6),8,12 |
| ТРД-38-3000-1-3-6 | 38,00 | 22,00 | 80 | 30,00 | 1 |
| ТРД-38-3000-2-1-6 | 38,00 | 22,00 | 72 | 30,00 | 4, 6, 8, 12 |
| ТРД-38-3000-2-2-6 | 38,00 | 22,00 | 80 | 30,00 | 4, 6, 8, 12 |
| ТРД-38-3000-3-6 | 38,00 | 22,00 | 80 | 30,00 | 2, 6, 8, 10 |
| ТРД-38-3000-3-10 | 38,00 | 20,50 | 80 | 30,00 | 2, 8, (8Х2), 10 |
| ТРД-38-4000-3-10 | 38,00 | 22,00 | 80 | 40,00 | 2, 8,10 |
| ТРД-38-3000-4-1-6 | 38,00 | 22,00 | 72 | 30,00 | 4 |
| ТРД-38-3000-4-2-6 | 38,00 | 22,00 | 92 | 30,00 | 4 |
| ТРД-31,75-2270-1-1-6 | 31,75 | 9,65 | 72 | 22,70 | 4 |
| ТРД-31,75-2270-1-2-6 | 31,75 | 9,65 | 72 | 22,70 | 4, 8,12 |
| ТРД-31,75-2270-2-1-6 | 31,75 | 9,65 | 72 | 22,70 | 4, 6,10 |
| ТРД-31,75-2270-2-1-6 | 31,75 | 9,65 | 72 | 22,70 | 4, 8, 12 |
| ТРД-31,75-2270-2-2-6 | 31,75 | 9,65 | 72 | 22,70 | 4, 6, 10 |
| ТРД-31,75-2270-3-1-6 | 31,75 | 9,65 | 72 | 22,70 | 4, 6, 12 |
Достоинствами круглозвенных цепей являются: простота конструкции, наивысшая прочность единицы массы (у термообработанных деталей), пространственная гибкость, наличие открытого самоочищающегося шарнира. К недостаткам относятся: изготовление на узкоспециализированном дефицитном оборудовании, малая площадь контакта звеньев и связанный с этим повышенный износ, относительно невысокая точность изготовления, ограничивающая возможность использования при высоких скоростях движения, сложность крепления рабочих органов, пониженная прочность и сложность изготовления соединительных звеньев. Несмотря на указанные недостатки, с появлением термически обработанных круглозвенных цепей, износостойкость которых во много раз выше термически необработанных, их применение в транспортирующих машинах непрерывно расширяется как при относительно легких, так и при весьма напряженных режимах работы.
Разборные цепи из кованых (горячештампованных) звеньев (табл. 3.16) получили преимущественное применение в конвейерах с пространственными и искривленными трассами (подвесные конвейеры, переносные разборные скребковые конвейеры угольных шахт). С ростом потребности в разборных цепях появились конструктивные варианты таких цепей с деталями, изготовленными на универсальном оборудовании: холодноштампованиые с фиксированными валиками (рис.3.16,а) и с вращающимися валиками. Полузвеньями этих цепей являются обычные холодно - штампованные пластины, искривленные для увеличения угла поворота в плоскости шарнира (внутренние полузвенья на рис.3.16,б).
Достоинствами разборных цепей являются; простота сборки и разборки, подвижность в двух взаимно перпендикулярных направлениях, наличие открытого шарнира, простота крепления рабочих органов. К недостаткам кованых цепей относятся: сложность технологического процесса, узкое применение специализированного оборудоваиия невысокая точность изготовления.
| Калибр цепи d | Шаг цепи t ц | Ширина цепи b | Пред. откл. участка цепи = lft ц для испол нения 1 | Нагрузка кН, не менее | масса 1 м цепи,кг | ||||
|---|---|---|---|---|---|---|---|---|---|
| номин | пред. откл. для испол нения 1 | номин | пред. откл.для испол нения 1 | номин | пред. откл. для испол нения 1 | пробная | разрушающая | ||
| мм | |||||||||
| 5 | ± 0,4 | 18,5 | ± 0,5 | 17 | ± 0,5 | +1,5 -0,5 | 50 | 10,0 | 0,50 |
| 6 | 18,9 (19) | 20 (21) | ± 0,5 | 7,0 | 14,0 | 0,75 | |||
| 7 | 22 | 23 | ± 0,7 | 9,0 | 18,0 | 1,00 | |||
| 8 | 23 (24) | ± 0,6 | 26 (27) | ± 0,8 | 13,00 | 26,00 | 1,35 | ||
| 9 | ± 0,35 | 27 | 32 | ± 0,9 | +2,5 -0,8 | 16,0 | 32,0 | 1,80 | |
| 9,5 | 27 | 31 | 17,0 | 34,0 | 1,90 | ||||
| 10 | 28 | 34 | ± 1,0 | 20,0 | 40,0 | 2,25 | |||
| 11 | 31 | ± 1,0 | 36 | ± 1,1 | 23,0 | 46,0 | 2,70 | ||
| 13 | 36 | 44 (43) | ± 1,3 | 33,0 | 66,0 | 3,80 | |||
| 16 | ± 0,8 | 45 (44) | 53 (54) | ± 1,6 | +3,8 -1,3 | 51,0 | 102,0 | 5,80 | |
| 18 | 50 | 60 | ± 1,8 | 63,0 | 126,0 | 7,30 | |||
| 20 | 56 | ± 1,5 | 67 | ± 2,0 | 80,0 | 160,0 | 9,00 | ||
| 23 | ± 1,0 | 64 | 77 | ± 2,3 | +5,5 -1,8 | 100,0 | 200,0 | 12,0 | |
| 26 | 73 | +2,0 | 87 | ± 2,6 | 120,0 | 252,0 | 15,0 | ||
| 28 | 78 | - | 94 | - | - | 150,0 | 300,0 | 17,5 | |
| 30 | 81 | - | 101 | - | - | 170,0 | 340 | 21,0 | |
| 33 | ± 1,5 | 92 | - | 112 | - | - | 200,0 | 400,0 | 24,5 |
| 36 | 101 | - | 112 | - | - | 250,0 | 500,0 | 29,0 | |
| 39 | 109 | - | 132 | - | - | 280,0 | 560,0 | 34,0 | |
| 42 | 118 | - | 142 | - | - | 340,0 | 680,0 | 40,0 | |
| Тип В | |||||||||
| 5 | ± 0,4 | 20 | ± 0,5 | 16,5 | ± 0,5 | +1,5 -0,5 | 5,0 | 10,0 | 0,50 |
| 6 | 22 | 20,0 | ± 0,6 | 7,0 | 14,0 | 0,74 | |||
| 8 | 28 | 26,5 | ± 0,8 | 13,0 | 26,0 | 1,30 | |||
| 10 | ± 0,5 | 35 | ± 1,0 | 34,0 | ± 1,0 | +2,5 -1,0 | 22,0 | 40,0 | 2,05 |
| 13 | 45 | 44,0 | ± 1,3 | 33,0 | 66,0 | 3,43 | |||
| 16 | ± 0,8 | 56 | ± 1,5 | 54,0 | ± 1,6 | +4,0 -1,5 | 51 | 102,0 | 5,20 |
| 18 | 63 | 60,0 | ± 1,8 | +5,5 -2,0 | 63,0 | 126,0 | 6,56 | ||
| 20 | 70 | ± 2,0 | 67,0 | ± 2,0 | 80,0 | 160,0 | 8,20 | ||
| 23 | 80 | 77,0 | ± 2,3 | +6,5 -2,0 | 100,0 | 200,0 | 10,8 | ||
| 26 | 91 | 87,0 | ± 2,6 | 126,0 | 252,0 | 14,0 | |||
| 28 | 98 | - | 94,0 | - | - | 150,0 | 300,0 | 16,5 | |
| 30 | 105 | - | 101,0 | - | - | 170,0 | 340,0 | 19,0 | |
| 33 | ± 1,5 | 115 | - | 112,0 | - | - | 200,0 | 400,0 | 22,3 |
| 36 | 126 | - | 122,0 | - | - | 250,0 | 500,0 | 26,3 | |
| 39 | 136 | - | 132,0 | - | - | 280,0 | 560,0 | 31,0 | |
| 42 | 147 | - | 142,0 | - | - | 340,0 | 680,0 | 36,0 |
| Показатель | Класс прочности | |||
|---|---|---|---|---|
| А 1 | В 1 | С | D | |
| Напряжение в Па/мм 2 : при разрыве | 70 | 75 | 64 | 95 |
| при пробной нагрузке | 56 | 60 | 64 | 76 |
| Относительное удлинение,%, не более: при пробной нагрузке | 2,0 | 2,0 | 2,0 | 2,5 |
| при разрыве | 7 | 7 | 7 | 6 |
| Количество циклов до разрушения при испытаниях на усталостную долговечность при нагрузке от 5 до 25 МПа/мм 2 , не менее | 50 000 | 50 000 | 50 000 | 70 000 |

Крючковые цепи образуют из литых или холодноштампованных звеньев, имеющих форму рамки с открытым крючком, зацепляющимся за противоположную сторону рамки соседнего звена. Крючок и взаимодействующую с ним часть звена выполняют таким образом, чтобы сборка и разборка цепи были возможны лишь при строго определенном взаимном положении соседних звеньев (под большим углом наклона друг к другу). Благодаря этому исключается саморазборка цепи.
| Калибр цепи d, мм | Разрушающая нагрузка, кН, не менее | Внутренняя длина (шаг) звена t ц, мм | Ширина эвена В 3 , мм | Масса 1 м цепи, кг, не более | ||||
|---|---|---|---|---|---|---|---|---|
| Класс прочности | наружная | внутренняя | ||||||
| А 1 | В 1 | С | D | |||||
| 14 | 21 | 23 | 25 | 29 | 50 | 48 | 17 | 4,1 |
| 16 | 28 | 30 | 32 | 38 | 64 | 55 | 20 | 5,2 |
| 18 | 35 | 38 | 41 | 48 | 64; 80 | 60 | 21 | 6,9; 6,4 |
| 20 | 43 | 47 | 50 | 60 | 80 | 67 | 23 | 8,2 |
| 22 | 53 | 57 | 61 | - | 86 | 75 | 26 | 10,0 |
| 23 | - | - | 66 | 79 | 86 | 77 | 27 | 11,1 |
| 24 | 63 | 68 | 72 | 86 | 86 | 79 | 28 | 13,3 |
| 26 | 74 | 80 | 85 | 100 | 92 | 87 | 31 | 15,5 |
| 28 | 86 | 92 | 98 | 117 | 100 | 93 | 33 | 18,5 |
| 32 | 112 | 120 | 128 | 153 | 120 | 103 | 37 | 23,2 |
| Параметры | Расчетный шаг звена t ц , мм | ||||||||
|---|---|---|---|---|---|---|---|---|---|
| 63 | 80 | 100 | 160 | 250 | |||||
| Шаг зацепления, мм | номин. | 126 | 160 | 200 | 320 | 500 | |||
| пред, откл. | ±2,0 | ±2,5 | ±3,0 | ||||||
| Ширина звена, мм, не более | 18 | 30 | 42 | 32 | 37 | 40 | 59 | 59 | |
| Расстояние между наружными звеньями, мм, не менее | 15 | 21 | 32 | 27 | 27 | 34 | 42 | 42 | |
| Длина валика, мм, не более | 35 | 48 | 73 | 56 | 60 | 73 | 92 | 92 | |
| Нагрузка, кН, не менее | пробная | 27 | 60 | 174 | 96 | 132 | 174 | 240 | 240 |
| разрушающая | 45 | 106 | 290 | 169 | 220 | 290 | 400 | 400 | |
| Удлинение общее, % | при пробной нагрузке, не более | 1,8 | |||||||
| при разрыве, не менее | 4,5 | ||||||||
| Масса 1 м цепи, кг, не более | 1,4 | 3,2 | 8,7 | 3,8 | 5,2 | 5,7 | 9,1 | 8,0 |
| Параметр | Обозначение цепей типа Р2 | |||||||
|---|---|---|---|---|---|---|---|---|
| 63-80 | 80-106 | 80-290 | 100-160 | 100-220 | 160-290 | 160-400 | 250-400 | |
| Диаметр валика номинальный | 8 | 12 | 18 | 14 | 16 | 18 | 24 | 24 |
| Ширина звеньев внутренняя, не менее | 9 | 13 | 19 | 15 | 17 | 19 | 26 | 26 |
| Толщина внутреннего звена в средней части, не более | 7 | 13 | 20 | 16 | 18 | 20 | 24 | 24 |
| Высота головки, не более | 9 | 16 | 21 | 17 | 19 | 21 | 33 | 33 |
| Длинна впадины внутреннего звена,не менее | 30 | 32 | 50 | 40 | 40 | 63 | 63 | 100 |
| Угол поворота звеньев в плоскости осей шарниров, ... 0. , не менее | 3 и 13 |
Достоинствами крючковых цепей являются: простота получения любой формы литого звена, удобной для крепления рабочих органов, наличие открытого шарнира, простота изготовления холодноштампованных звеньев. К недостаткам можно отнести низкую прочность цепи из-за отгиба крючков и дефектов в отливках и штамповках, поэтому цепи этого типа применяют только при небольших нагрузках. Вильчатые цепи (по ГОСТ 12996-79) предназначены для работы в качестве тяговых органов скребковых конвейеров с погруженными скребками, питателей и других подъемно-транспортных машин и механизмов. Цепи (рис. 3.17) изготовляются нескольких типов; P1 - разборная, с фиксацией пальца проволочным шплинтом; Р2 - легкоразборная, с фиксацией пальца штифтом-шпонкой; Р3 - разборная, с фиксацией пальца проволочным шплинтом, реверсивная.

Существует две категории прочности цепи: нормальная (Н) и высокая (В). Основные параметры и размеры вильчатых цепей приведены в табл.3.18.
| шаг цепи | шири-на звена | толщи-на вилки звена | толщи-на стержня звена | толщи-на хвос-товика звена, не более | расс-тояние между внутрен-ними плоскос-тями вилки | диа-метр вилки звена | диа-метр пальца | длина пальца, не более, для цепи типа | диаметр отверс-тия под шпинт типа Р1 и Р2 | диаметр выступов цепи типа Р1 | Толщина вилки по выступам типа Р2 | разру-шающая нагрузка, Кн, не менее, для цепи кате-гории | масса 1 м цепи.кг. не более | ||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Р1 | Р2 и Р3 | Н | В | ||||||||||||
| 100 | 38 | 27 | 8 | 11 | 12 | 30 | 16 | 48 | 30 | 4 | 32 | 47 | 160 | 220 | 4,9 |
| 125 | 42 | 35 | 10 | 15 | 16 | 36 | 20 | 56 | 38 | 4 | 36 | 60 | 240 | 330 | 7,6 |
| 160 | 50 | 43 | 12 | 20 | 22 | 45 | 25 | 70 | 46 | 6 | 42 | 72 | 400 | 550 | 9,5 |
| 200 | 64 | 52 | 15 | 23 | 25 | 56 | 32 | 82 | 56 | 6 | 55 | 90 | 640 | 880 | 15,6 |
| 250 | 80 | 66 | 18 | 30 | 32 | 70 | 40 | 95 | 70 | 6 | 70 | 110 | 1000 | 1400 | 25,5 |
Цепи выбирают по разрывному усилию:
, где Sрасч - расчетное усилие, z - число параллельных рабочих ветвей;
cН - коэффициент неравномерности распределения нагрузки между параллельными ветвями, cН = 1,1 / 1,25;
n - коэффициент запаса прочности; для пластинчатых цепей n = 5/6 и n = 7/10 соответственно для горизонтальных и пологонаклонных конвейеров, и конвейеров, имеющих крутонаклонные участки; для разборных цепей n = 10/14 и n = 10/15; для сварных цепей n = 104/15 и n = 15/20 соответственно с термообработкой и без нее.
Канаты применяют в качестве тягового органа ленточных конвейеров, лента которых служит только несущим органом, в канатно-дисковых конвейерах, в желобе которых груз перемещается с помощью дисков, прикрепленных к канатам; в грузоведущих конвейерах. Достоинством канатов являются: возможность перемещения груза с высокими скоростями, низкая стоимость канатов по сравнению с цепями и лентами. К недостаткам канатов относятся: остаточное удлинение в процессе эксплуатации и необходимость применения шкивов большого диаметра. Запас прочности канатов 5 - 7,5.
Опорные и поддерживающие устройства. Опорными устройствами для лент и реже для пластинчатого настила служат стационарные ролики, обеспечивающие большой срок службы несущего органа и малое сопротивление его передвижению. При транспортировании штучных грузов и пассажиров ленточные конвейеры иногда снабжают опорами скольжения в виде неподвижного настила для обеспечения плавного движения ленты без вертикальных смещений, вызываемых прогибом ленты в межопорных промежутках под действием массы груза. Ходовые катки служат опорными элементами пластинчатого настила, скребков, ковшей, ступеней эскалаторов, несущих цепей, тележек подвесных, тележечных и грузоведущих напольных конвейеров.
К опорным устройствам принадлежат направляющие и подвесные пути, а также станины конвейеров. У скребковых конвейеров цепи иногда снабжают вместо ходовых роликов (катков) ползунами, перемещающимися по неподвижным направляющим путям. Опорным элементом цепей конвейеров сплошного волочения является непосредственно днище желоба. Приводы конвейеров с гибким органом подразделяют на фрикционные и с зубчатым зацеплением. Во фрикционных приводах тяговое усилие передается на гибкий орган силой трения его о приводной барабан или блок. Фрикционный привод применяют для лент, канатов и реже для цепей. Привод с зубчатым зацеплением применяют для цепей и реже для канатов с закрепленными на них муфтами. Различают приводы со звездочками (угловые) и гусеничные. Первые устанавливают в местах поворота цепи на угол 90-180°, а гусеничные приводы располагают на прямолинейных участках гибкого органа.
В зависимости от числа приводов на трассе конвейера различают конвейеры одноприводные и многоприводные. Применение нескольких приводов позволяет, как правило, снизить максимальное натяжение гибкого органа. При определении рационального места установки приводов по трассе конвейера основным критерием служит достижение в этом месте наименьшего натяжения гибкого органа.
Основными элементами приводов конвейеров являются: двигатели (электрические, внутреннего сгорания, гидравлические), муфты (упругие, зубчатые), редукторы и тормоза. В узлы приводов включаются также стопоры и ограничители крутящего момента.
Передача тягового усилия на гибкий тяговый орган конвейеров осуществляется приводными органами, к которым относятся барабаны, звездочки и шкивы.
Натяжные устройства. Натяжные устройства служат для создания необходимого минимального натяжения гибкого органа. Эти устройства разделяют на грузовые, механические, гидравлические и пневматические. Минимальное натяжение гибкого органа обусловливается необходимостью ограничения стрелы прогиба провисающих участков, динамическими процессами, тяговой способностью фрикционного привода и т.п.
По расположению грузовые устройства делят на хвостовые, расположенные в хвосте конвейера, и промежуточные. Достоинством грузовых натяжных устройств является автоматическая компенсация удлинения тягового органа и поддержание постоянного его натяжения в процессе эксплуатации. Недостатками грузовых натяжных устройств являются их громоздкость и неудобство применения в передвижных машинах из-за большой массы этих устройств. Месторасположение натяжной звездочки или блока влияет на натяжение цепи, и его выбирают с учетом динамических усилий.
Механические устройства подразделяют на шпиндельные, шпиндельно-пружинные, реечные и лебедочные. Шпиндельные устройства применяют у ленточных конвейеров малой длины (до 60 мм).
Шпиндельно-пружинные устройства используют в цепных конвейерах для амортизации случайных пиковых усилий в цепи, которые возникают, например, при попадании куска груза между цепью и звездочкой. Наличие пружины, на которую опирается гайка шпинделя, позволяет в таких случаях избежать обрыва цепи, Реечное устройство подобно шпиндельному, но вместо винта имеет рейку, взаимо- действующую с шестерней, вращаемой с помощью рукоятки. Лебедочное натяжное устройство по принципу действия подобно грузовому, но в нем груз заменен автоматической лебедкой, поддерживающей постоянство натяжения гибкого органа конвейера.
Загрузочные и разгрузочные устройства. Насыпные грузы на ленточные и пластинчатые конвейеры подаются через загрузочные воронки (см. рис. 4.14), подводящие материал к центру рабочего органа и устраняющие просыпь в загрузочном пункте. Элеваторы, скребковые, ковшовые и винтовые конвейеры принимают насыпной груз через загрузочные патрубки.

Пластинчатые конвейеры разгружаются через вал головных звездочек или при помощи промежуточных плужковых сбрасывателей. Скребковые и винтовые конвейеры принимают транспортируемый груз через загрузочные отверстия в крышке желоба, а выдают его через выпускные отверстия в днище желоба.
Очистительные устройства. В обеспечении надежной работы конвейеров важное значение имеют автоматические очистительные устройства: вращающиеся барабанные щетки, скребки для очистки лент и цепей от частиц налипшего на них материала, скребки для очистки поверхности барабанов, плужковые сбрасыватели для удаления с холостой ветви ленты грязи и посторонних предметов и т.п.
3.4. Автоматизированные системы управления конвейерными установками
Уровень автоматизации конвейерных установок определяется степенью автоматизации функций управления, применяемыми техническими средствами и типом структуры системы управления.
АСУ конвейерных установок выполняет следующие функции: автоматизацию пуска и останова групп машин с центрального щита управления; контроль вступления в работу каждой машины; контроль состояния механизмов всех машин группы; выполнение отдельных вспомогательных операций при непрерывном движении грузов (учет, дозирование, регулирование производительности и т.п.);
автоматизацию операций загрузки, разгрузки и распределения грузов по заданным пунктам-адресам с помощью систем автоматического адресования грузов; контроль заполнения бункеров и выдачи грузов в зависимости от их заполнения.
По типу структур АСУ конвейерными установками делятся на системы централизованного и децентрализованного управления, а также системы со смешанной структурой, причем все три типа структур могут быть одноуровневыми и многоуровневыми. Для сложных АСУ конвейерными установками целесообразно рекомендовать к применению децентрализованную многоуровневую АСУ с информационно-вычислительными машинами и логическими управляющими устройствами.
В структуру АСУ конвейерными установками входит ряд практически автономных подсистем. Обычно выделяют четыре таких подсистемы: технологического контроля и представления информации; автоматизированного управления; регулирования; технологических защит и блокировок.
Подсистема технологического контроля и представления информации выполняет: контроль (измерение, представление); сигнализацию; регистрацию; расчет технико-экономических показателей; связь с другими подсистемами АСУ конвейерными установками.
Информация о состоянии конвейерных установок и их исполнительных механизмов поступает от датчиков, указателей положения, от конечных и путевых выключателей, блок контактов пускателей, контакторов и функциональной аппаратуры. Контроль параметров конвейерных установок, сведения о которых требуются оперативному персоналу постоянно, дублируется индивидуальными измерительными комплектами непрерывного действия.
Контроль наличия груза на ленте, пластинчатом полотне и т.п. осуществляется с целью предотвращения перегрузки рабочего органа, а также переполнения пересыпных устройств в точках перегрузки. В качестве датчиков наличия груза в рассматриваемой подсистеме применяются контактные (датчики нажимного типа) и бесконтактные датчики. В качестве бесконтактных датчиков используются индуктивные, радиоактивные, емкостные и фотоэлектрические датчики.
Наличие груза на ленте контролируется при помощи датчиков, замыкающих электрическую цепь при отклонении импульсного прибора массой перемещаемого груза. Импульсный элемент в частном случае может быть выполнен в виде лопатки или ролика. При определенной нагрузке провисающая ветвь движущейся ленты приводит во вращение ротор датчика, включает сигнализацию и отключает электропривод конвейера. При транспортировании штучных грузов, если производится их перегрузка с одного конвейера на другой, осуществляется контроль минимально допустимых интервалов между отдельными грузами.
Контроль грузопотока на ленте конвейера может быть осуществлен при использовании со осно расположенных источников и приемников радиоактивных излучений. Сигнал радиоактивного излучения, уровень которого зависит от толщины слоя материала на ленте, преобразуется и поступает на устройство индикации, а затем на сервомотор, управляющий задвижкой бункера.
Одновременно сигнал из преобразователя подается на интегрирующее устройство, которое показывает количество транспортируемого груза.
Контроль сбега ленты может осуществляться с помощью аппарата АКЛ-1, принцип действия которого основывается на перекатывании контролирующего ролика по нерабочей стороне ленты. При отсутствии ленты над роликом рычаг под действием груза поворачивается и отключает пускатель последнего. Для контроля сбега ленты могут также применяться бесконтактные, например фотоэлектрические датчики, которые выполняются в виде фотоэлементов с внешним фотоэффектом, фотосопротивления или фотоэлемента с запирающим слоем.
Контроль пробуксовки и обрыва ленты производится аппаратом, который реагирует также на разрыв ленты, нарушение целости роликоопор и работы двигателей. Принцип работы аппарата заключается в определении времени оборота рычага, закрепленного на оси ведомого барабана конвейера. При увеличении времени оборота рычага, что может быть вызвано только пробуксовкой ленты, подается сигнал на отключение подающего и буксующего конвейеров.
Контроль движения тяговых органов осуществляется с помощью реле скорости, которые подразделяются на механические (динамические, центробежные, динамические инерционные, гидравлические) и электрические (индуктивные и тахогенераторные). На ленточном конвейере место установки реле скорости можно брать произвольно, так как скорость ленты по длине конвейера при любом режиме не меняется (обычно его ставят на валу хвостового барабана). Место установки реле скорости на цепных конвейерах существенно влияет на надежность подсистемы технологического контроля (наиболее опасным является разрыв на приводной звездочке), поэтому реле скорости устанавливается на холостой ветви после привода. Контроль мест перегрузки осуществляется с помощью сигнализаторов завалов перегрузочных пунктов, работа которых основывается на отклонении подвижного элемента, например, до лотка датчика, который отключает двигатель подающего конвейера.
Контроль степени заполнения бункерных установок осуществляется установкой датчиков верхнего и нижнего уровня материала, что позволяет автоматически отключать двигатель загрузочного конвейера при переполнении бункера и двигатель конвейера, на который производится разгрузка, при отсутствии материала в бункере.
Датчики путевой автоматики определяют постоянную связь движущейся цепи, тележек, подвесок и отдельных механизмов конвейера с подсистемой технологического контроля. Движущийся элемент тем или иным способом (чаще всего механическим контактом) воздействует на щуп датчика, который передает сигнал непосредственно в датчик, например, в контактный или бесконтактный конечный выключатель.
Датчики путевой автоматики обеспечивают правильную работу передаточных устройств, контролируют взаимное расположение тележек с подвесками и выполняют другие подобные операции при работе конвейера. Например, в современных Толкающих конвейерах используют в основном три унифицированных типа датчиков: тележки, толкателя и свободного толкателя. В датчиках путевой автоматики современных конструкций собственно датчиком служит индуктивный датчик с бес- контактным переключателем типа БВК-24М.
Устройства представления информации могут быть в виде традиционных измерительных приборов (показывающих, самопишущих и интегрирующих), а также с использованием электронно-лучевых трубок ЭЛТ или электронно-лучевых индикаторов ЭЛИ. На последних с помощью вызывных устройств могут быть представлены интересующие оператора параметры или фрагменты мнемосхемы конвейерных установок. Срабатывание защит, а также отклонившиеся за заданные пределы параметры автоматически выводятся на ЭЛИ. При отказе какого-либо управляющего устройства по ЭЛИ, автоматически высвечивается программа работы данного устройства с указанием места, в котором произошел отказ, и \'abсовет\'bb оператору по управлению конвейерными установками. Дистанционный контроль за вступлением в работу каждого конвейера должен отражаться на мнемосхеме, устанавливаемой на центральном щите управления.
Подсистема технологического контроля и представления информации должна быть снабжена двусторонней звуковой оперативной и предупредительной сигнализацией, в частности, пуску конвейера должна предшествовать звуковая сигнализация.
Подсистема автоматизированного управления конвейерными установками выполняет следующие функции: последовательный пуск двигателей конвейерной линии в порядке, обратном направлению грузопотока, с необходимой выдержкой между включениями; останов всей линии с центрального щита управления и каждого конвейера с места установки; местный пуск каждого конвейера (с отключением блокировок) в обоих направлениях при наладке, регулировании и опробовании линии; автоматическое приведение схемы управления в положение \'abвыключено\'bb при отсутствии напряжения.
Программное управление следует рассматривать как частный случай автоматического управления, при котором на различных программоносителях записывается программа работы конвейерных систем.
Обычно пусковую кнопку ставят на центральном щите управления, а кнопки \'abСтоп\'bb располагают в нескольких местах каждого отдельного производственного помещения, в переходных галереях, у приводных механизмов, на участке загрузки и разгрузки - для быстрой аварийной остановки конвейера и предотвращения несчастных случаев. При аварийной остановке одного конвейера в поточной линии немедленно останавливаются все предыдущие конвейеры.
Автоматическое адресование грузов при использовании конвейерных установок связано с решением следующих задач: с сортировкой тарно-штучных грузов по определенным секциям склада, стеллажам, штабелям, подвесным путям, транспортным средствам; распределением сыпучих грузов по бункерам, силосам или штабелям; с выдачей сыпучих и штучных грузов в заданной последовательности из штабелей, стеллажей, бункеров, силосов, аккумулирующих секций различных конвейеров в определенные точки склада, на конвейер, транспортное средство и т.д.
При автоматическом адресовании тарно-штучных грузов применяются два способа: децентрализованный, когда адресоносителями являются сами грузы, и централизованный, когда маршрут следования грузов задается на пульте управления. Принцип действия систем децентрализованного адресования основывается на совпадении программы, нанесенной на адресоноситель, и настроенного на эту программу приемного (считывающего) устройства. В таких системах исполнительные элементы (приводы стрелочных переводов, сталкиватели роликовых, цепных конвейеров) получают команды непосредственно от адресуемого объекта. Основными типами систем децентрализованного адресования штучных грузов являются электромеханическое с шипами или штырями; фотоэлектрическое; электромеханическое флажковое; оптическое; электромагнитное.
В то же время системы централизованного адресования грузов можно разделить на следующие типы: с последовательным накоплением информации; счетно-следящие с шаговыми искателями; синхронно-следящие системы; с магнитной лентой; с перфолентой; с магнитными дисками; с регистром на магнитных элементах.
Подсистема регулирования выполняет следующие функции: получение информация о текущем значении регулируемых параметров; сравнение текущих значений регулируемых параметров с заданными значениями; формирование закона регулирования; выдачу регулирующих воздействий; обмен информацией с другими подсистемами. Например, система автоматического регулирования производительности конвейерной установки организуется на основе информации, получаемой от датчиков, измеряющих скорость движения груза, линейную нагрузку, и воздействует на положение шибера, на скорость питателей.
Подсистема защит и блокировок определяет минимизацию экономических потерь на восстановление работоспособности оборудования конвейерных установок. Свое назначение подсистема защит и блокировок выполняет путем предотвращения или устранения ситуаций, приводящих к нарушению технологического процесса или к повреждению оборудования. Особую роль играет надежное функционирование блокировок для сложения систем конвейерных установок в период проведения пуско-остановочных операций. Конвейерные установки оборудуются блокировками, которые отключают привод конвейера при пробуксовке ленты, поперечном и продольном порыве ленты, сходе ленты в сторону свыше установленных допусков, повышении температуры барабанов или других механизмов конвейера сверх допустимой величины, а также при децентрировании ленты на приводном и отклоняющих барабанах. Технические реализации подсистемы защит и блокировок осуществляются рядом унифицированных каналов с принятием мероприятий по повышению их надежности.
3.5. Технико-экономические показатели конвейерного транспорта
Для оценки технико-экономической эффективности и выявления наиболее экономичной конвейерной установки и конвейерной системы проводится анализ основных экономических показателей: капитальных затрат и эксплуатационных расходов, являющихся основным критерием при выборе оптимального варианта; натуральных показателей - расход электроэнергии, расход металла, число штатных единиц, себестоимость переработки одной тонны груза; срока окупаемости капитальных затрат.
Капитальные затраты состоят из стоимости узлов оборудования конвейерной установки, определяемой по прейскурантам заводов-изготовителей; стоимости транспортирования и монтажа оборудования; стоимости строительных работ, связанных с установкой и эксплуатацией оборудования. В табл. 3.19 приведены данные по капитальным затратам для наиболее широко применяемых типов конвейерных установок.
Годовые эксплуатационные расходы, руб.:
| Тип кон вейера | Показатель | Развернутая линия конвейера,м | |||||
|---|---|---|---|---|---|---|---|
| 100 | 2000 | 400 | 1000 | 1500 | 2000 | ||
| Шаг цепи 100 мм | |||||||
| ПТК | Капитальное вложение: на 1 м,р | 85,0 | 78 | 72,5 | - | - | - |
| на один конвейер, тыс. руб. | 8,5 | 15,6 | 29 | - | - | - | |
| ПК | Капитальные вложения:на1м,р. | 65 | 58 | 53 | - | - | - |
| на один,конвейер, тыс. руб. | 6,5 | 11,6 | 21,2 | - | - | - | |
| Шаг цепи 160 мм | |||||||
| ПТК | Капитальные вложения: на 1м,р | 100 | 87,2 | 80,7 | 73,7 | 170,2 | 173 |
| на один конвейер, тыс.руб. | 10 | 17,4 | 32,3 | 73,7 | 110 | 146 | |
| ПК | Капитальные вложения:на1 м,р. | 86,2 | 73,3 | 67,2 | 65,2 | 65,5 | 64,2 |
| на один конвейер,тыс.руб. | 8,62 | 14,7 | 26,9 | 65,2 | 97 | 123,4 |
| Тип конвейера | Процент оптовой цены |
|---|---|
| Конвейеры цепные подвесные всех типов | 8,0 |
| Конвейеры ленточные длинной 40 - 100 м и шириной ленты в мм: | |
| 400 | 14,8 - 11,0 |
| 650 | 10,8 - 8,2 |
| 1000 | 7,6 - 5,6 |
| 1400 | 5,5 - 4,2 |
| Магистральные ленточные конвейеры | 6,0 |
| Скребковые конвейеры | 4,0 |
Заработную плату определяют исходя из численности рабочих, обслуживающих конвейерную установку в соответствии с действующими нормами, разрядами и тарифными ставками:
Затраты на средний и текущий ремонты, профилактические осмотры являются расходами на содержание оборудования в работоспособном состоянии (руб.):
Стоимость электроэнергии:
| Наименование конвейеры | Нормы амортизационных отчислений в % балансовой стоимости | ||
|---|---|---|---|
| Всего | на полное восстановление | на капитальный ремонт | |
| Конвейеры ленточные: сборно-разборные | 21,9 | 16,0 | 5,9 |
| передвижные | 24,9 | 19,2 | 5,7 |
| стационарные | 16,3 | 11,1 | 5,2 |
| на подземных работах произ | 21,0 | 18,5 | 2,5 |
| водительностыю до 250 т/ч то же более 260 т/ч | 10,8 | 9,8 | 1,0 |
| Конвейеры скребковые: передвижные | 29,4 | 24,7 | 4,7 |
| сборно-разборные | 32,3 | 23,7 | 8,6 |
| Конвейеры пластинчатые | 27,0 | 18,2 | 8,8 |
| Конвейеры винтовые, ковшовые и элеваторы | 21,8 | 10,0 | 11,8 |
| Конвейеры ленточные звеньевые | 16,3 | 11,1 | 5,2 |
| Конвейеры для открытых горных выработок | 21,9 | 16,0 | 5,9 |
| Конвейеры формовочные штанговые; приводы | 16,8 | 11,0 | 5,8 |
| конвейеров, рольганги приводные, подъемники, толкатели цепные Конвейеры подвесные цепные (грузонесущие и | 16,8 | 11,0 | 5,8 |
| толкающие) Конвейеры вибрационные и инерционные | 16,8 | 11,0 | 5,8 |
| Конвейеры дисковые, шариковые | 16,8 | 11,0 | 5,8 |
| Конвейеры стационарные хлебоприемных предприятии | 10,0 | 7,4 | 2,6 |
| Конвейеры передвижные хлебоприемных предприятии | 14,2 | 10,0 | 4,2 |
| Специализированное технологическое оборудование мукомольно-крупяной и комбикормовой промышленности (транспортное и др.) | 10,8 | 7,8 | 3,0 |
| Эскалаторы | 7,17 | 2,0 | 5,17 |
| Перегружатели | 38,0 | 31,5 | 6,5 |
| Элеваторы сельскохозяйственные | 10,0 | 7,4 | 2,6 |
| Погрузчики скребковые | 22,0 | 10,0 | 12,0 |
| Погрузчики и разгрузчики многоковшовые непрерывного действия | 22,0 | 10,0 | 12,0 |
| Бункеры с питателями для ленточных конвейеров: общего назначения | 16,0 | 16,0 | __ |
| для агрессивных условий | 33,0 | 33,0 | - |
| Самоходные ленточные отвалообразователи | 10,5 | 6,5 | 4,0 |
Стоимость вспомогательных (обдирочных, смазочных д.р.) материалов СВМ = (0,15 / 0,20) СЭ.
Амортизационные отчисления (руб.):
П0, ПС - первоначальная стоимость внедряемых конвейеров и связанных с ними строительных сооружений;
а0, аС - нормы ежегодных амортизационных отчислений для П0 и ПС в процентах (табл. 3.22).
Величина ежегодных амортизационных отчислений зависит от долговечности конвейерных установок и среднегодовых затрат на их капитальный ремонт.
Cтоимость отдельных узлов конвейерной установки:
, где aУД - стоимость 1 т массы конвейера;
mi - масса отдельного узла конвейера.
При транспортировании насыпных и штучных грузов для одних и тех же условий могут быть применены различные типы конвейеров. Основным показателем экономической эффективности применения новой конвейерной установки при сравнении с базовой является минимум приведенных затрат в расчете на годовой грузооборот:
, где Q - расчетная производительность конвейерной установки, т/ч;
kВ - коэффициент использования конвейера по времени (kB = 0,75 / 0,95);
kН - коэффициент неравномерности загрузки конвейера (kН = 1 / 1,8).
Приведенные затраты (руб.):
, где Е - нормативный коэффициент эффективности капитальных вложений, равный обратной величине срока окупаемости конвейерной установки;
k - капитальные затраты на строительство конвейерной установки с учетом транспортных расходов и стоимости монтажа.
3.6. Техника безопасности и основы эксплуатации конвейеров
Общие требования безопасности к конструкции и размещению конвейеров всех видов и назначений, применяемых в любой отрасли народного хозяйства, устанавливает ГОСТ 12.2.022-80.
Требования к конструкции. Конвейеры, предназначенные для транспортирования горячих грузов, должны иметь закрытые или защищенные трассы в зоне горя чих мест. При этом температура нагретых наружных поверхностей кожухов или ограждения не должна превышать 45 °C.
Конвейеры, предназначенные для транспортирования пылевидных, пылепаро и газовыделяющих грузов, должны иметь укрытия, снабженные местными отсосами для подключения аспирационных устройств или оросительных систем.
Элеваторы, предназначенные для транспортирования мокрых грузов, должны быть закрыты по всей длине кожухами или щитами, предохраняющими обслуживающий персонал от брызг пульпы.
Конструкция конвейеров должна предусматривать установку загрузочных и разгрузочных устройств для равномерной и централизованной подачи груза на конвейер в направлении его движения. Загрузочные и разгрузочные устройства должны исключать заклинивание и зависание в них груза, образование просыпей (выпадение штучных грузов) и перегрузку конвейера. В местах передачи транспортируемого груза с одного конвейера на другой конвейер или машину должны быть предусмотрены устройства, исключающие падение грузов с конвейера или машины. Приемная часть конвейеров, загружаемых вручную штучными грузами, должна быть выполнена так, чтобы обеспечивалась загрузка конвейера горизонтальным перемещением груза или с небольшим уклоном в сторону загрузки и исключался подъем груза с пола (погрузочной площадки, транспортных средств).
Ходовые пути подвесных грузонесущих конвейеров на участках погрузки и разгрузки грузов вручную должны быть расположены на такой высоте, чтобы подвески типа люльки (платформы) перемещались на расстоянии 0,6 - 1,2 м от уровня пола до верхней кромки ящичной люльки (платформы). При транспортировании грузов в подвесной таре (ящики, тележки) ходовые пути конвейеров на этих участках должны быть расположены так, чтобы высота, на которую вручную приподнимают подвески или тару с грузом при установке их в транспортное положение, была не более 0,2 м от уровня пола.
На наклонных конвейерах (наклонных участках конвейеров) при транспортировании штучные грузы должны находиться в неподвижном состоянии по отношению к плоскости грузонесущего элемента конвейера и не менять положение, принятое при загрузке. В конвейерах, установленных с наклоном, должна быть исключена возможность самопроизвольного перемещения грузонесущего элемента с грузом при отключении привода.
Роликовые неприводные конвейеры должны иметь в разгрузочной части ограничительные упоры и приспособления для гашения инерции движущегося груза. Ленточные конвейеры, предназначенные для транспортирования мокрых и липких грузов, должны иметь устройства для очистки от налипшего груза с обеих сторон нижней ветви ленты, приводных, концевых и отклоняющих барабанов. Ленточные конвейеры должны иметь также устройства для удаления с поверхности нижней ветви просыпавшихся и упавших грузов.
Ковшевые элеваторы должны иметь устройства для очистки внутренней поверхности элеватора (зона загрузочных и разгрузочных патрубков) от налипшего груза или люки, обеспечивающие доступ обслуживающего персонала для выполнения этой операции.
На ленточных конвейерах длиной более 15 м для предотвращения боковых смещений ленты должна быть предусмотрена установка направляющих и центрирующих устройств. Не допускается буксование ленты на приводном барабане. В случае возникновения буксование должно быть ликвидировано способами, предусмотренными конструкцией конвейера (увеличением натяжения ленты, увеличением давления прижимного ролика и т.п.).
Гравитационные уклонные участки путей толкающих напольных и подвесных конвейеров следует выполнять с уклоном не более 6%. Для гашения скорости грузовых тележек на этих участках пути должны быть установлены тормозные устройства.
На трассах конвейеров с передвижными загрузочными и разгрузочными устройствами должны быть установлены конечные выключатели и упоры, ограничивающие ход загрузочно-разгрузочных устройств.
Тупиковые участки путей подвесных толкающих конвейеров должны быть снабжены упорами, исключающими возможность падения грузовых тележек. Грузовые натяжные устройства подвесных конвейеров должны иметь концевые упоры для ограничения хода натяжной тележки и конечные выключатели, отключающие привод конвейера при достижении натяжной тележкой крайних положений.
Наклонные участки конвейеров, кроме подвесных, должны быть снабжены уловителями для захвата тягового элемента в случае его обрыва. Возможность установки конвейера без ловителей проверяют расчетом предельного угла наклона конвейера для каждого конкретного случая. Участки подъема и спуска ходовых путей c разницей высот более 1,0 м толкающих подвесных конвейеров должны быть оборудованы ловителями тягового элемента и устройствами для захвата грузовых тележек, действующими при обрыве тягового элемента или срыве грузовой тележки. Многоприводные конвейеры должны иметь тормозные устройства на каждом приводе.
Для подвесных конвейеров скорость движения подвесок при загрузке и разгрузке их вручную на ходу конвейера должна быть не более 0,25 м/с.
Скорость движения ленты конвейеров при ручной грузоразборке должна быть не более: 0,5 м/с - при массе отбираемого груза до 5 кг; 0,3 м/сек - при массе наибольшего груза, превышающего 5 кг.
Составные части конвейеров массой более 16 кг, имеющие неудобную для строповки конструкцию, должны иметь приспособления или места (отверстия, приливы, рым-болты и т.п.) для подъема грузоподъемными средствами.
Уровни вибрации на рабочих местах обслуживания конвейеров не должны превышать значений, установленных санитарными нормами СН 245-71.
Требования к устройству средств защиты. Движущиеся части конвейеров (приходные, натяжные и отклоняющие барабаны, натяжные устройства, опорные ролики и ролики нижней ветви ленты в зонах рабочих мест, ременные и другие передачи, шкивы, муфты и т.п.), к которым возможен доступ обслуживающего персонала и лиц, работающих вблизи конвейеров, должны быть ограждены.
Защитные ограждения должны быть откидные (на петлях, шарнирах) или съемные, изготовленные из отдельных секций. Для удобства обслуживания защищенных частей конвейеров в ограждениях должны быть предусмотрены дверцы и крышки. Ограждения, дверцы и крышки должны быть снабжены приспособлениями для надежного удержания их в закрытом (рабочем) положении и в случае необходимости быть сблокированы с приводом конвейера для его отключения при снятии (открытии) ограждения. Ограждения приводных, натяжных и отклоняющих барабанов ленточных конвейеров должны закрывать сверху и с торцов барабаны и участки ленты, набегающей на барабаны, на длине не менее R + 1 м от линии касания барабана с лентой (R - радиус барабана, м), чтобы исключать доступ обслуживающего персонала в эти места для ручной уборки просыпи при работе конвейера. Ограждения следует изготавливать из металлических листов или сетки с размерами ячеек не более 20X20 мм. Не допускается изготавливать ограждения из наваренных на каркас прутков и полос. Для подвесных конвейеров размер ячеек сетки может быть увеличен в зависимости от транспортируемого груза.
В зоне возможного нахождения людей должны быть ограждены:
- канаты и блоки натяжных устройств, груз натяжных устройств на высоту его перемещения и участок пола под ним;
- загрузочные устройства для насыпных грузов, периодически очищаемые обслуживающим персоналом;
- приемные устройства (бункеры, горловины машин и т.п.), установленные в местах сброса грузов с конвейеров;
- нижние выступающие части конвейеров, пересекающих проходы для людей (проезды), при помощи устройства навесов, продолженных за габариты конвейеров не менее чем на 1,0 м;
- участки трассы конвейеров (кроме подвесных конвейеров), на которых запрещен проход людей, при помощи установки вдоль трассы перил высотой не менее 0,9 м от уровня пола.
Передвижные конвейеры, если они не закрыты специальными кожухами, и конвейеры, установленные в производственных зданиях ниже уровня пола, необходимо оградить по всей длине перилами высотой не менее 0,9 м от уровня пола. Перила, ограждающие конвейеры, установленные ниже уровня пола, должны быть закрыты на высоту не менее 0,15 м от уровня пола.
Ленточные конвейеры, предназначенные для эксплуатации на открытых площадках, должны быть оборудованы защитными средствами, предотвращающими возможность сброса ветром ленты или транспортируемого груза.
На конвейерах, входящих в автоматизированные транспортные или технологические линии, должны быть предусмотрены автоматические устройства для остановки привода при появлении аварийной ситуации.
На технологической линии, состоящей из нескольких последовательно установленных и одновременно работающих конвейеров или из конвейеров в сочетании с другими машинами (питателями, дробилками и т.п.), приводы конвейеров и всех машин необходимо сблокировать так, чтобы в случае внезапной остановки какой- либо машины или конвейера предыдущие машины или конвейеры автоматически отключались, а последующие продолжали работать до полного схода с них транспортируемого груза.
С мест обслуживания должна быть предусмотрена возможность отключения каждого конвейера.
Конвейеры в головной и хвостовой частях должны быть оборудованы аварийными кнопками "Стоп".
Конвейеры с открытой трассой длиной более 30 м должны быть дополнительно оборудованы включающими устройствами, позволяющими останавливать конвейер в аварийных ситуациях с любого места по его длине со стороны прохода для обслуживания.
На подвесных конвейерах вдоль трассы допускается устанавливать аварийные кнопки "Стоп" с шагом не более 30 м.
Подвесные конвейеры на участках загрузки и выгрузки должны быть оборудованы выключающими устройствами.
В схеме управления конвейерами должны быть предусмотрены блокировка или установка предупредительной сигнализации, исключающие возможность повторного включения привода до ликвидации аварийной ситуации.
На участках трассы конвейеров, находящихся вне зоны видимости оператора с пульта управления, должна быть установлена двухсторонняя предупредительная предпусковая звуковая или световая сигнализация, включающаяся автоматически перед выключением привода конвейера.
Окраска в сигнальные цвета опасных частей конвейеров, средств обеспечения безопасности, съемной (навесной) тары и нанесение знаков безопасности производится по ГОСТ 12,4.026-76.
На рабочих местах должны быть помещены таблички, поясняющие значение применяемых средств сигнализации и режим управления конвейером.
Требования к размещению конвейеров в производственных зданиях, галереях, тоннелях и на эстакадах. Конвейеры, кроме подвесных, необходимо устанавливать так, чтобы расстояние по вертикали от наиболее выступающих частей конвейера (транспортируемого груза) до нижних поверхностей выступающих строительных конструкций (коммуникационных систем) было не менее 0,6 м.
Подвесные конвейеры следует располагать так, чтобы исключалась необходимость перемещения подвесок с грузом над рабочими местами и проходами (проездами), либо в случае производственной необходимости над рабочими местами должны быть сооружены защитные ограждения на высоте не менее 2,0 м от уровня пола, способные задержать упавший с подвески груз.
При размещении стационарных конвейеров должна быть предусмотрена возможность применения в доступных местах трассы конвейера механизированной уборки из-под него просыпавшегося (очищенного) груза без остановки конвейера. производственных зданиях, галереях, тоннелях и на эстакадах вдоль трассы конвейеров при их размещении должны быть предусмотрены проходы по обе стороны конвейера для безопасного монтажа, обслуживания и ремонта.
Ширину проходов следует определять как расстояние от выступающих строительных конструкций (коммуникационных систем) до наиболее выступающих частей конвейера (транспортируемого груза).
Высоту проходов следует определять как расстояние от уровня пола до низа выступающих строительных конструкций (коммуникационных систем). В наклонных галереях высоту следует измерять по нормали к полу.
Ширина проходов для обслуживания конвейеров должна быть не менее: 0,7 м- для конвейера, обслуживаемого с одной стороны; 1,0 м - для пластинчатого конвейера, обслуживаемого с двух сторон; 1,0 м - между параллельно установленными конвейерами (ширина прохода между параллельно установленными конвейерами, закрытыми по всей трассе жесткими или сетчатыми ограждениями, может быть уменьшена до 0,7 м); 1,2 м - между параллельно установленными пластинчатыми конвейерами, обслуживаемыми с двух сторон.
Ширина проходов для монтажа и ремонта конвейеров должна быть не менее 0,4 м. Высота проходов должна быть не менее: 2,2 м - для конвейеров, установленных в производственных помещениях; 1,8 м - для конвейеров, установленных в галереях, тоннелях или на эстакадах.
По ширине прохода вдоль трассы конвейеров, размещенных в галереях, имеющих наклон к горизонту 6-12 градусов должны быть установлены настилы с поперечинами, а при наклоне 12° - лестничные марши.
Через конвейеры длиной свыше 20 м, размещенные на высоте не более 1,2 м от уровня пола до низа наиболее выступающих частей конвейера, в необходимых местах трассы конвейера должны быть сооружены мостики для перехода людей и обслуживания конвейеров, огражденные поручнями высотой не менее 0,9 м.
Мостики через конвейеры необходимо располагать на расстоянии друг от друга: 30-50 м - в помещениях; не более 100 м - в галереях, на эстакадах; 250 м - карьерах.
Мостики должны располагаться так, чтобы расстояние от их настилов до наиболее выступающей части транспортируемого груза было не менее 0,6 м, а до низа наиболее выступающих строительных конструкций (коммуникационных систем) - не менее 2,0 м.
Ширину мостиков следует брать не менее 1,0 м.
Конвейеры, установленные на такой высоте, при которой оси приводных и натяжных барабанов, шкивов и звездочек находятся выше 1,5 м от уровня пола, должны иметь площадки для обслуживания, огражденные поручнями высотой не не менее 0,9 м.
Необходимо, чтобы расстояние по вертикали от настила до низа выступающих строительных конструкций (коммуникационных систем) было не менее 2,0 м.
Лестницы мостиков и площадок должны иметь ширину не менее 0,7 м, наклон к горизонту - не более 45°, поручни высотой не менее 0,9 м. На участках конвейеров, осмотр которых проводят реже одного раза в смену, допускается устанавливать мостики с вертикальными лестницами шириной не менее 0,6 м. Настилы мостиков и площадок должны быть сплошными нескользкими.
Контроль выполнения требований безопасности должен проводиться: при проверке конструкторской документации на конвейеры и их размещение; после изготовления конвейеров, транспортируемых в собранном виде предприятием изготовителем, при приемочных испытаниях; после окончания монтажа наладки и обкатки вновь устанавливаемых конвейеров; после аналогичных работ, вызванных переносом на другое место конвейера или расширением конвейерной линии; после капитального ремонта и реконструкции конвейеров.
Контроль должен включать проверку конвейеров как в нерабочем, так и в рабочем состоянии внешним осмотром и замером контролируемых параметров.
Методы определения шумовых характеристик конвейеров приведены в ГОСТ 8.055-73, изменение вибрации - в ГОСТ 13731-68.
4.1. Общее устройство ленточных конвейеров
Ленточные конвейеры (рис.4.1) являются наиболее распространенным средством непрерывного транспортирования различных насыпных и штучных грузов в промышленности, строительстве, сельском хозяйстве и других областях народного хозяйства. Геометрические схемы ленточных конвейеров показаны на рис.4.2.

Основой конвейера является бесконечная вертикальнозамкнутая гибкая лента. В зависимости от типа роликоопор лента может иметь плоскую или желобчатую форму. Верхняя рабочая и нижняя холостая ветви ленты поддерживаются ролико- опорами. Поступательное движение ленте конвейера сообщает приводной барабан, приводимый во вращение электродвигателем через редуктор. Постоянное натяжение ленте обеспечивается натяжным устройством, Груз поступает на ленту через загрузочное устройство, а разгружается через воронку приводного барабана либо в любом пункте вдоль конвейера, посредством специальных разгрузочных устройств.
- 8 м/с и ширине ленты 2400-3000 мм может быть доведена до 20
- 25 000 т/ч. Длина отдельных горизонтальных конвейеров с высокопрочными лентами составляет
- 10 км.
Стационарные ленточные конвейеры общего назначения делятся на легкий, нормальный, тяжелый и сверхтяжелый типы.
По типу тягового органа различают конвейеры с резинотканевой и резинотросовой, стальной и проволочной лентами, ленточно-канатные и ленточно-цепные.

4.2. Элементы ленточного конвейера
Конвейерная лента. Это основной, наиболее дорогой и наименее долговечный элемент конвейера, который является одновременно грузонесущим и тяговым органом. Лента состоит из каркаса, заключенного между резиновыми обкладками и предназначенного для поддержания груза и передачи тяговых усилий. Резиновые обкладки защищают каркас от механических повреждений и воздействия окружающей среды.
По типу каркаса ленты можно разделить на резинотканевые и резинотросовые общего назначения и специальные - морозостойкие, огнестойкие, пищевые и т.п.
Каркас лент общего назначения изготовляется из натуральных, искусственных, синтетических (полиамидных и полиэфирных) или комбинированных волокон. Обкладки - из натурального и синтетического каучука или из специальных синтетических материалов. В качестве синтетических материалов для прокладок к ленте применяют полиэфирные материалы типа лавсан (терилан); полиамидные - типа капрон, анид (нейлон), искусственный шелк.
В целях экономии хлопка вместо лент на основе бельтинга Б-820 применяются ленты нарезной конструкции без сквижей в каркасом БКНЛ-65, содержащим 72 % хлопка и 28 % лавсана (табл.4.1). Ленты по числу тканевых прокладок и ширине должны соответствовать ГОСТ 20-76.
Ленты с каркасом из комбинированных тканей (лавсан в основе и капрон в утке) более ударостойкие, чем ленты только из лавсановых волокон. Ткани из лавсана имеют меньшее удлинение, чем ткани из анида и капрона.
Наряду с применением лент с каркасом из синтетических нитей возрастает необходимость в лентах о тросовой основой, у которых стальные тросы каркаса
| Тип ткани каркаса резинотканевых лент (СССР) | Ширина ленты, мм | Прочность прокладки на разрыв по основе, кН/см | Количество прокладок, шт. | Относительное удлинение при рабочей нагрузке, % | Толщина обкладки, мм |
|---|---|---|---|---|---|
| БКНЛ-65 | 650 - 1400 | 0,5 | 3 - 10 | 5,0 | 1,0 - 3,0 |
| БКНЛ-100 | 650 - 1400 | 1,0 | 3 - 8 | 3,5 | 1,0 - 3,0 |
| БКНЛ-150 | 650 - 1400 | 1,5 | 3 - 8 | 3,5 | 2,0 - 4,5 |
| ЛХ-120 | 650 - 2000 | 1,2 | 3 - 12 | 2,0 | 2,0 - 4,5 |
| ТА-100 | 650 - 1400 | 1,0 | 3 - 8 | 3,5 | 2.0 - 4,5 |
| ТА-150 | 650 - 1400 | 1.5 | - 8 | 3,5 | 2,0 - 6,0 |
| ТА-300 | 1200 - 2000 | 3,0 | 4 - 10 | 4,0 | 2,0 - 6,0 |
| ТЛ-150 | 800 - 1400 | 1,5 | 3 - 8 | 2,0 | 2.0 - 6,0 |
| ТЛ-200 | 800 - 1400 | 2,0 | 3 - 8 | 2,0 | 2,0 - 6,0 |
| ТЛК-150 | 800 - 1400 | 1,5 | 3 - 8 | 2,0 | 2,0 - 6,0 |
| ТЛК-200 | 800 - 1400 | 2,0 | 3 - 8 | 2,0 | 2,0 - 6,0 |
| ТК-300 | 1200 - 2000 | 3.0 | 4 - 10 | 4,0 | 2.0 - 6,0 |
| ТК-400 | 1200 - 2000 | 4,0 | 4 - 8 | 5,0 | 2,0 - 6,0 |
| МЛ-200 | 1000 | 2,0 | 1 | 1.5 | 3,0 - 4,0 |
| МЛ-300 | 1000 | 3,0 | 1 | 1,5 | 3,0 - 4,0 |
| МК-300 | 1000 | 3,0 | 1 | 3,0 | 3,0 - 4,0 |
| МК-600 | 1000 | 6,0 | 1 | 3,0 | 3,0 - 4,0 |
завулканизированы в резину. Резинотросовые ленты могут быть выполнены без тканевых прокладок или с прокладками, усиливающими тросовый каркас.
В конвейерах небольшой длины, работающих в легком режиме, в основном используют ленты с тканевыми прокладками прочностью не более 1,5 кН/см ширины прокладки.
Для транспортирования абразивных материалов применяют ленты с прокладками из комбинированных нитей (хлопок и лавсан) типа БКНЛ-100, БКНЛ-150 и со сквижами или ЛХ-120 со сквижами и брекером под рабочей обкладкой.
Для транспортирования среднекусковых абразивных грузов применяются ленты с прокладками из анида типов ТА-100 и ТА-150, из нитей лавсана типов ТЛ-150 и ТЛ-200, из нитей лавсана по основе и нитей капрона по утку типов ТЛК-150 и ТЛК-200. Толщина рабочей обкладки этих лент 4,5-6,0 мм.
Для транспортировки крупнокусковых стальных грузов может быть использована лента с прокладками типа ТА-300, а для среднекусковых - типов K-10-2-3T; ТК-300 и ТК-400, имеющие брекер с капроновой основой под рабочей обкладкой.
Резинотросовые ленты прочностью 15-60 кН/см применяются для транспортирования крупнокусковых абразивных грузов (табл.4.2).
Резинотросовые ленты по сравнению с резинотканевыми имеют меньшее относительное удлинение (до 0,25%) при одинаковой рабочей нагрузке, большую стойкость к ударным нагрузкам, хорошую продольную и поперечную гибкость, монолитны по конструкции, более дешевы и просты в изготовлении. Вместе с тем масса их значительно больше резинотканевых и стыковка, выполняемая только горячей вулканизацией, является весьма трудоемкой операцией.
Стыковка резинотканевых лент может быть «механическая»- соединение скобами, петлевыми зажимами и т.п.; горячей или холодной вулканизацией при применении специальных клеев. Стыковое соединение должно быть максимально приближено к прочности, гибкости, плотности и долговечности цельной ленты. В случаях, когда вдоль ленты действуют большие усилия, применяют соединение только с помощью вулканизации.
Резинотканевые и резинотросовые ленты изготовляются в обычном, морозостойком, огнестойком (для угольных шахт) исполнении, теплостойкие и пищевые.
Ленты обычного исполнения можно применять при температуре окружающего воздуха не ниже -25 °C и при температуре транспортируемого груза не выше +60 °С. Морозостойкие ленты сохраняют работоспособность до температуры -45 °C.
| Параметр | Тип ленты | ||||||||
|---|---|---|---|---|---|---|---|---|---|
| бестканевая | с тканевыми прокладками | ||||||||
| РТЛО - 500 | РТЛО - 1000 | РТЛ - 1500 | РТЛ - 1500 | РТЛ - 2500 | РТЛ - 3150 | РТЛ - 4000 | РТЛ - 5000 | РТЛ - 6000 | |
| Прочность ленты на разрыв, Кн/см шины | 5 | 10 | 15 | 15 | 25 | 32 | 40 | 50 | 60 |
| Относительное удлинение при рабочей нагрузке, %, не более | 0,25 | 0,25 | 0,25 | 0,25 | 0,25 | 0,25 | 0,25 | 0,25 | 0,25 |
| Ширина ленты | 800 | 1000 | 900-1200 | 800-1200 | 1000-2000 | 1000-1600 | 1200-2000 | 1200-2000 | 1200-2000 |
| Толщина обкладки, мм: рабочей | 3,0 | 4,0 | 5,5 | 5,5 | 5,0 | 5,0; 3,5 | 4,0 | 4,5 | 4,5 |
| не рабочей | 2,0 | 2,0 | 5,5 | 5,5 | 5,0 | 5,0; 3,5 | 4,0 | 4,5 | 4,5 |
| Толщина ленты, мм | - | - | 18,0 | 18,0 | 20,5 | 22,5 | 23,0 | 25,5 | 26,5 |
| Диаметр троса, мм | 2,7 | 3,4 | 4,2 | 6,0 | 7,5 | 8,25 | 10,6 | 10,6 | 11,5 |
| Шаг троса, мм | 9 | 9 | 9 | 15 | 14 | 14 | 17 | 17 | 18 |
| Масса 1 м 2 ленты m *, кг | 20,5 | 25 | 28 | 29 | 37,0 | 43,2 | 50,1 | 43 | 49 |
| * Линейная нагрузка ленты qл равна qл = mBg, где m - масса 1 м 2 ленты, кг; В - ширина ленты,м |
Некоторые типы лент до настоящего времени в незначительном количестве ввозят в СССР, например, резинотканевые ленты поставляются Японией, ФРГ, Великобританией, ГДР, ЧССР, ПНР; резинотросовые - в основном ФРГ, Великобританией и Францией.
По назначению роликоопоры делятся на рядовые (линейные) и специальные. Рядовые роликоопоры предназначены для поддержания ленты и придания ей необходимой формы. Специальные роликоопоры, кроме того, выполняют следующие функции: центрирующие-регулирование положения ленты относительно продольной оси; амортизирующие - смягчение ударов груза о ленту в местах загрузки; очистительные - очистка ленты от частиц налипшего груза; переходные - изменение желобчатости ленты перед барабанами.
Роликоопоры выпускаются трех типов: тяжелые, нормальные и легкие. Ось роликоопоры конструктивно выполняется жесткой на цапфах или гибкой из каната и цепи (подвесные). Наибольшее распространение получили жесткие роликоопоры.
Конструктивное исполнение роликов может быть различным и определяется в основном типом подшипников, способом их уплотнения и смазкой.
В трехроликовой опоре все ролики располагают в одной плоскости или средний ролик выдвигают вперед для уменьшения «жевания» ленты и удобства смазки. Угол наклона боковых роликов трехроликовой опоры для гибких резинотканевых (синтетических) и резинотросовых лент может быть увеличен до 30 - 35° (вместо 15° для хлопчатобумажных), что позволяет повысить производительность конвейера при той же ширине ленты и улучшить ее центрирование.

На рис.4.3 показана универсальная жесткая роликоопора, позволяющая изменять положение среднего и боковых роликов в зависимости от конкретных условий. Боковые ролики этой опоры смонтированы на поворотных кронштейнах с эксцентриками, а средний ролик на поворотной рамке.
Все роликоопоры монтируются на шарикоподшипниках за исключением роликоопор тяжелого типа для лент шириной 800-1400 мм, которые изготовляются на роликоподшипниках.
Диаметр роликов выбирают в зависимости от ширины ленты, скорости ее движения, а также характеристики транспортируемого груза (насыпной плотности, кусковатости и т.п.).

Подвесные роликоопоры (рис.4.4) применяются при транспортировании крупнокусковых грузов. Имеется несколько типов подвесных роликоопор: с дисками, укрепленными на гибком вращающемся валу, с дисками, вращающимися на гибкой оси; с роликами нормального типа, вращающимися на полых надетых на трос осях, или на осях, соединенных между собой шарнирно.

Центрирующие роликоопоры (рис.4.5) устанавливаются на конвейере для обеспечения устойчивого направленного движения ленты, особенно при повышенных скоростях движения, как на рабочей, так и на обратной ветви ленты.
Амортизирующие роликоопоры устанавливаются в местах загрузки, а при транспортировании крупнокусковых тяжелых грузов с повышенной скоростью и на линейной части конвейера. Для придания роликоопоре амортизирующих свойств ролики футеруются резиной и покрываются упругой секционной оболочкой, заполненной пористым наполнителем или воздухом. Материалом оболочки может быть резина, кордовые ткани или материалы, содержащие резину. Кроме того, в качестве роликов применяются автомобильные или авиационные шины, насаженные на полую вращающуюся трубу.
Амортизационная подпружиненная роликоопора является одним из вариантов конструктивного исполнения амортизирующих роликоопор. Наиболее податливыми амортизирующими роликоопорами являются роликоопоры, подвешенные на гибком органе.
Натяжные устройства.
Они придают ленте натяжение, достаточное для передачи на приводе тяговой силы трением при установившемся движении и пуске конвейера, ограничивают провисание ленты между роликоопорами, компенсируют удлинение ленты в результате вытяжки ее в процессе работы и сохраняют некоторый запас ленты, необходимый для перестановки ее при повреждениях.

Натяжные устройства (рис.4.6) разделяют на грузовые, механические, гидравлические и пневматические.
Грузовые устройства по их расположению делят на хвостовые, расположенные в хвосте конвейера, и промежуточные. Достоинством грузовых натяжных устройств является автоматическая компенсация удлинения тягового элемента и поддержание постоянного его натяжения в процессе эксплуатации. Недостатком грузовых натяжных устройств является их громоздкость.
Механические натяжные устройства подразделяют на винтовые, пружинно -винтовые, реечные и лебедочные.
Тип устройства определяется главным образом длиной конвейера и упругими свойствами конвейерной ленты.

Винтовые натяжные устройства применяются только на стационарных конвейерах небольшой длины и передвижных конвейерах. Винтовое натяжное устройство (рис.4.7), разработанное в «Гипрорудмаше» [35], позволяет значительно уменьшить длину винтов при том же ходе натяжного барабана. Отличительной особенностью этой конструкции является то, что в направляющих установлены ползуны, зафиксированные штырями.
Винтовые и пружинно-винтовые натяжные устройства при большой их компактности, что является достоинством этих устройств, имеют ряд существенных недостатков: они приводятся в действие вручную, обладают небольшим ходом и требуют периодического регулирования.
Лебедочные натяжные устройства приводятся в действие электрическим или гидравлическим двигателем и могут обеспечивать большое натяжное усилие и большой ход, вследствие чего они применяются преимущественно на мощных конвейерах. Они автоматически поддерживают необходимое минимальное натяжение ленты как при установившемся движении, так и в пусковой период, что исключает скольжение ленты на приводных барабанах.
На конвейерах малой и средней мощности наибольшее распространение получили грузовые натяжные устройства тележечного и рамного типа, у которых необходимое натяжение ленты создается массой подвешенного груза. Для уменьшения хода груза его часто подвешивают на полиспасте или применяют устройство с запасовкой конца троса полиспаста на барабане лебедки.
Привод ленточного конвейера.
Узлами, составляющими привод конвейера, являются опорная рама специальной конструкции, приводные и обводные барабаны, редукторы, тормозные устройства, муфты и различная аппаратура (пусковая, регулирующая) и т.п. Привод может быть однобарабанный, двухбарабанный и трехбарабанный (табл.4.3). Наибольшее распространение получили однобарабанные и двухбарабанные приводы с обводкой барабанов чистой (нерабочей) стороной ленты. Трехбарабанные приводы применяются только в конвейерах большой протяженности (L = 300 м и более).
Таблица 4.3. Принципиальные схемы приводов ленточных конвейеров
| Принципиальная схема привода | Наименование типа привода | угол обхвата | Тяговое усилие Р |
|---|---|---|---|
| однобарабанный | 180 | S СБ ( e μα - 1 ) | |
| однобарабанный с отклоняющимся роликом | 240 | S СБ (e μα - 1) | |
| однобарабанный с выносным разгрузочным барабаном | S СБ (e μα - 1) | ||
| однобарабанный с прижимным роликом | 270 | S СБ (e μα - 1) + P 1 μe μα | |
| однобарабанный с прижимной лентой и выносным разгрузочным барабаном | (S СБ + S a )(e μα - 1) | ||
| однобарабанный с батареей роликов, прижимаемых конвейерной лентой | 240 | S сб [e μα ( 1 - 2μe μα 3 * (sin(φ/2)*((e nμφ -1)*(e μφ -1))) )] | |
| двухбарабанный с отклоняющимся роликом | 350 | S СБ [e μ(α 1 +α 2 ) - 1] | |
| двухбарабанный с односторонним огибанием ленты и выносным разгрузочным барабаном | 420 | S СБ [e μ(α1+α2) - 1] | |
| двухбарабанный с односторонним огибанием ленты | S СБ [e μ (α 1 +α 2 ) - 1] | ||
| двухбарабанный с выносным разгрузочным барабаном | 480 | S СБ [e μ (α 1 +α 2 ) - 1] | |
| двухбарабанный с приводной лентой и выносным разгрузочным барабаном | 320 | S СБ (e μα 1 - 1) + S СБ (e μα 2 - 1)e μα 1 | |
| двухбарабанный с отклоняющимся роликом | 380 | S СБ [e μ(α 1 +α 2 ) - 1] | |
| двухбарабанный с установкой барабанов в головной и хвостовой части конвейера | 360 | S СБ [e μ(α 1 +α 2 ) - 1] | |
| трехбарабанный с установкой двух барабанов в головной части конвейера | 520 | S СБ [e μ(α 1 +α 2 +α 3 ) - 1] | |
| трехбарабанный с установкой двух барабанов в головной части конвейера | 540 | S СБ [e μ(α 1 +α 2 +α 3 ) - 1] | |
| трехбарабанный с установкой барабанов в головной части конвейера | S СБ [e μ(α 1 +α 2 +α 3 ) - 1] |
Компоновка привода может осуществляться несколькими вариантами:
- вариант I - привод представляет собой единый блок, включающий все перечисленные выше узлы, а в некоторых случаях и роликоопоры, поддерживающие ленту (если привод двухбарабанный, то оба барабана соединены между собой зубчатой или цепной передачей и расположены близко друг от друга); такие приводы отличаются компактностью, простотой конструкции и более низкой стоимостью. Недостатками их являются; невозможность увеличения мощности при наращивании конвейера и сложность как ремонта, так и осмотра. Приводы, скомпонованные по первому варианту для лент шириной 600-1220 мм, распространены за рубежом, где часто такой привод устанавливают без фундамента [фирмы «Хыовуд» (Великобритания), «Демаг» (ФРГ) и Др.]; - вариант II - привод, собираемый из отдельных унифицированных узлов-блоков, позволяющих компоновать приводы различной мощности и с жестко связанными приводными барабанами, и независимым приводом каждого барабана, при двухбарабанном приводе; такие приводы компактны, легко и быстро собираются, но более тяжелые. Такие приводы, состоящие из шести-восьми узлов, имеющие мощность до 80 кВт и более для лент шириной 800-1400 мм, выпускает ряд европейских стран (ФРГ, Великобритания, ПНР, ЧССР и др.; - вариант III - привод, имеющий общую длинную жесткую раму, на которой устанавливаются все узлы привода, а также натяжное устройство с достаточно большим ходом настоящего барабана (при такой компоновке сохраняется центрированное расположение подвижных и неподвижных частей, установленных на раме); такие приводы применяются для мощных конвейеров (чаще всего полу стационарных); - вариант IV - привод, состоящий из нескольких независимых приводных блоков, установленных каждый на своем фундаменте; такой компоновки привод применяется для мощных магистральных конвейеров; - вариант V - привод с применением мотор-барабана (в таком приводе двигатель, обычный или планетарный передаточный механизм, системы охлаждения и электропитания смонтированы внутри барабана); для обеспечения быстрого торможения ленты конвейера мотор-барабаны оборудуют электромагнитными тормозами, а охлаждение может быть воздушное или масляное. Привод с мотор-барабаном применяется на передвижных, а также стационарных конвейерах небольшой мощности и протяженностью не более 150 м.
Опытные образцы мотор-барабанов типов МБО, МБО1, МБО2, разработанных в НИГРИ [35] и испытанных на шахтах Криворожского месторождения, имеют мощность 4,5-40 кВт при ширине ленты 650-1500 мм.
Присоединительные размеры рамы каждого привода к опорной конструкции и привязка рамы к оси приводного барабана не зависят от типа, установленного на приводе редуктора.
В табл. 4.4 и табл. 4.5 приведены краткие характеристики приводов с коническими редукторами.
Таблица 4.4. Размеры приводов с коническими редукторами

| Крутящий моментна тихододном валу редуктора, даН.м | Редуктор | Тип электро- двигателя | Н | Н1 | Н2 | L | L1 | L2 | B1 | Масса привода, кг. | Номер привода | |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Тип | Передаточное число | |||||||||||
| 25 | КЦ1-200 | 27,5 | 4А80В6УЗ | 435 | 225 | 80 | 1225 | 240 | 765 | 397 | 213 | 1К |
| 27,5 | 4А80В4УЗ | 80 | 1225 | 765 | 217 | 2К | ||||||
| 19,3 | 4А 90S443 | 90 | 1225 | 771 | 225 | 3К | ||||||
| 13,6 | 4А100S443 | 100 | 1270 | 788 | 235 | 4К | ||||||
| 30 | 27,5 | 4А90S443 | 90 | 1255 | 771 | 225 | 5К | |||||
| 19,3 | 4А100S443 | 100 | 1270 | 788 | 232 | 6К | ||||||
| 13,6 | 4A100S443 | 100 | 1300 | 788 | 239 | 7К | ||||||
| 50 | 27,5 | 4A100S6УЗ | 100 | 1300 | 788 | 239 | 8К | |||||
| 27,5 | 4А100S4УЗ | 100 | 1270 | 788 | 232 | 9К | ||||||
| 19,3 | 4А112М4УЗ | 112 | 1357 | 815 | 254 | 10К | ||||||
| 13,6 | 4А32S4УЗ | 132 | 1385 | 834 | 275 | 11К | ||||||
| 80 | КЦ1-250 | 27,5 | 4А112МВ6УЗ | 515 | 265 | 112 | 1628 | 295 | 1031 | 507 | 459 | 12К |
| 27,5 | 4А112М4УЗ | 112 | 1628 | 1031 | 459 | 13К | ||||||
| 19,3 | 4А132S4УЗ | 132 | 1656 | 1050 | 480 | 14К | ||||||
| 13,6 | 4А132М4УЗ | 132 | 1706 | 1050 | 496 | 15К | ||||||
| 100 | 27,5 | 4А132S6УЗ | 132 | 1760 | 1050 | 480 | 16К | |||||
| 100 | КЦ1-300 | 27,5 | 4А132S4УЗ | 607 | 315 | 132 | 1760 | 349 | 1100 | 610 | 575 | 17К |
| 19,3 | 4А132М4УЗ | 132 | 1810 | 1100 | 590 | 18К | ||||||
| 13,6 | 4А160S4УЗ | 160 | 1904 | 1149 | 633 | 19К | ||||||
| 150 | 27,5 | 4А132М6УЗ | 132 | 1810 | 1100 | 590 | 20К | |||||
| 27,5 | 4А132М4УЗ | 132 | 1810 | 1100 | 590 | 21К | ||||||
| 19,3 | 4А160S4УЗ | 160 | 1904 | 1149 | 633 | 22К | ||||||
| 13,6 | 4А160М4УЗ | 160 | 1947 | 1149 | 658 | 23К | ||||||
| 210 | КЦ1-400 | 27,5 | 4А160 S6УЗ | 705 | 320 | 160 | 2333 | 455 | 1472 | 715 | 1153 | 24К |
| 27,5 | 4А160S4УЗ | 160 | 2333 | 1472 | 1153 | 25К | ||||||
| 19,3 | 4А160М4УЗ | 160 | 2376 | 1472 | 1178 | 26К | ||||||
| 13,6 | 4А180М4УЗ | 180 | 2411 | 1485 | 1213 | 27К | ||||||
| 400 | КЦ1-500 | 27,5 | 4А180М6УЗ | 887 | 400 | 180 | 2795 | 455 | 1769 | 859 | 1980 | 28К |
| 27,5 | 4А180М4УЗ | 180 | 2795 | 1769 | 1980 | 29К | ||||||
| 19,3 | 4А200М4УЗ | 200 | 2883 | 1811 | 2065 | 30К | ||||||
| 13,6 | 4А225М4УЗ | 225 | 2933 | 1827 | 2150 | 31К | ||||||
| КЦ2-750 | 73,0 | 4А132М4УЗ | 765 | 335 | 132 | 2419 | 508 | 1550 | 739 | 1370 | 32К | |
| 43,4 | 4А160М4УЗ | 160 | 2556 | 1599 | 1440 | 33К | ||||||
| 28,3 | 4А180М4УЗ | 180 | 2591 | 1612 | 1480 | 34К | ||||||
| 760 | КЦ1-500 | 27,5 | 4А200S6УЗ | 877 | 400 | 200 | 2923 | 455 | 1811 | 859 | 2110 | 35К |
| 27,5 | 4А200S4УЗ | 200 | 2923 | 1811 | 2110 | 36К | ||||||
| 19,3 | 4А250S4УЗ | 250 | 3008 | 1846 | 2290 | 37К | ||||||
| 13,6 | 4А280S4УЗ | 280 | 3263 | 1898 | 2600 | 38К | ||||||
| 1460 | КЦ2-100 | 73,0 | 4А200М4УЗ | 956 | 400 | 200 | 3278 | 634 | 2127 | 960 | 2985 | 39К |
| 43,4 | 4А225М4УЗ | 225 | 3328 | 2143 | 3070 | 40К | ||||||
| 28,3 | 4А259М4УЗ | 250 | 3443 | 2162 | 3200 | 41К | ||||||
| 2400 | КЦ2-1300 | 73,0 | 4А225М4УЗ | 1272 | 530 | 225 | 4016 | 838 | 2627 | 1215 | 5630 | 42К |
| 43,4 | 4А280S4УЗ | 280 | 4346 | 2698 | 6080 | 43К | ||||||
| 28,3 | 4А280М4УЗ | 280 | 4386 | 2698 | 6130 | 44К | ||||||
| 4000 | 73,0 | 4А280S4УЗ | 280 | 4346 | 2698 | 6080 | 45К | |||||
| 43,4 | 4А315S4УЗ | 315 | 4441 | 2724 | 6170 | 46К |
Таблица 4.5. Комплектовка приводов ленточных конвейеров с коническими редукторами

| Ширина ленты В, мм | Тип приводного барабана | Скорость ленты, м/с | Номер привода | Размеры, мм | |
|---|---|---|---|---|---|
| В2 | В3 | ||||
| 400 | 4025-40 | 0,5 | 1К | 768 | 1335 |
| 0,63 | 2К | ||||
| 10 | 3К | ||||
| 1,25 | 4К | ||||
| 4040-60 | 0,8 | 12К | 897 | 1518 | |
| 1 | 13К | ||||
| 3,6 | 14К | ||||
| 2 | 15К | ||||
| 500 | 5025-40 | 0,63 | 5К | 828 | 1455 |
| 1 | 6К | ||||
| 1,25 | 7К | ||||
| 5040-60 | 0,8 | 16К | 957 | 1638 | |
| 1.0 | 17K | 1023 | 1741 | ||
| 1,6 | 18К | ||||
| 2 | 19К | ||||
| 5050-80 | 1 | 20К | 1053 | 1771 | |
| 1,25 | 21К | ||||
| 2 | 22К | ||||
| 2,5 | 23К | ||||
| 650 | 6525-50 | 0,5 | 8К | 933 | 1643 |
| 0,63 | 9К | ||||
| 1 | 10К | ||||
| 1,25 | 11К | ||||
| 6540-60 | 0,8 | 16К | 1032 | 1788 | |
| 1 | 17К | 1098 | 1891 | ||
| 1,6 | 18К | ||||
| 2 | 19К | ||||
| 6550-80 | 1 | 24К | 1205 | 2036 | |
| 1,25 | 25К | ||||
| 2 | 26К | ||||
| 2,5 | 27К | ||||
| 6563-80 | 0,63 | 32К | 1222 | 2065 | |
| 1 | 33К | ||||
| 1,6 | 34К | ||||
| 800 | 8040-60 | 0,8 | 16К | 1162 | 2048 |
| 1 | 17К | 1228 | 2151 | ||
| 1,6 | 18К | ||||
| 2 | 19К | ||||
| 8050-80 | 1 | 28К | 1432 | 2445 | |
| 1,25 | 29К | ||||
| 2 | 30К | ||||
| 2,5 | 31К | ||||
| 8063-100 | 0,63 | 32К | 1440 | 2453 | |
| 1 | 33К | ||||
| 1,6 | 34К | ||||
| 1000 | 10050-80 | 1 | 28К | 1552 | 2685 |
| 1,25 | 29К | ||||
| 2 | 30К | ||||
| 2,5 | 31К |
Барабаны приводные и неприводные обычно изготовляют сваркой с обечайкой из листовой стали. Барабаны малых диаметров (D 500 мм) могут изготовляться отливкой из чугуна. По форме обода барабаны выполняются с цилиндрической или выпуклой (бочкообразной) поверхностью. Для широких лент (В > 1000 мм) применяются сварные цилиндрические барабаны.
Тяговые свойства приводного барабана могут быть повышены путем увеличения натяжения конвейерной ленты или угла обхвата лентой приводного барабана (см. табл. 4.3), применения высокофрикционных футеровок; самоочищающихся барабанов или пневмокатков в качестве приводных барабанов; дополнительного прижатия ленты к барабану.
В качестве футеровки барабанов применяют эластичную резину. Для мощных конвейеров резиновую футеровку выполняют с продольными или шевровыми ребрами, которые, кроме того, хорошо самоочищаются. Применяются барабаны с обечайкой, имеющей продольные пазы, в которых располагаются прижимные планки, закрепляющие футеровочную резину, а также барабаны с кольцевыми канавками на обечайке с запрессованными в них клиновидными ремнями.
Если загрязненная поверхность ленты контактирует с приводным барабаном, то такой барабан может быть выполнен с обечайкой решетчатой конструкции, обеспечивающей самоочистку ленты.
Дополнительное прижатие ленты к приводному барабану может осуществляться механическим путем или специальными способами (вакуум, давление воздуха и т.п.). Схема прижима ленты с использованием вакуума (присоса) изображена на рис.4.8. Па поверхности вакуум-барабана располагается ряд отверстий, посредством которых осуществляется присос ленты к барабану. Для прижатия ленты к барабану сжатым воздухом устанавливается дугообразная камера с отверстиями. Сжатый воздух из магистрального трубопровода подается к отверстиям и прижимает ленту к барабану.

Для конвейеров с резинотросовой лентой дополнительное прижатие ленты к приводному барабану может быть осуществлено с помощью магнитных сил.
Заводы-изготовители отечественной промышленности выпускают приводные и неприводные барабаны.
Пример обозначения приводного барабана для ленты шириной 50 см, диаметром 40 см, гладкого (нефутерованного), имеющего диаметр шейки вала под подшипник 80 мм: «Барабан приводной 5040Г-80».
Для соединения вала приводного барабана с выходным валом редуктора обычно применяется зубчатая муфта. Валы двигателя и редуктора соединяются упругой муфтой или пусковыми муфтами (турбомуфтами и электромагнитными муфтами).
На наклонных конвейерах для предотвращения самопроизвольного хода груженой ветви ленты вниз под действием массы груза в передаточный механизм включают храповый останов или тормоз, как правило, колодочный. На длинных горизонтальных конвейерах тормоз можетбыть установлен для сокращения длины выбега ленты при внезапном выключении двигателя.
Опорные металлоконструкции. Конструкции опорных элементов ленточного конвейера могут быть выполнены жесткими (жесткие ставы) или с применением гибкого органа (канатные ставы), а также комбинированные - жесткие и канатные.
Жесткие ставы, состоящие из стального проката (уголки, швеллеры и др.) или труб, изготовляются отдельными секциями длиной 2-5 м, кратной шагу роликоопор в зависимости от условий эксплуатации конвейеров секции жестких ставов могут бытьоснащены съемными кронштейнами различной длинны. На жестких ставах закрепляют как жесткие,так и подвесные роликоопоры.
Канатные ставы значительно эффективнее жестких при транспортировании крупнокусковых тяжелых грузов (скальных пород, руд и т.п.). На конвейерах с канатными ставами, в сравнении с жесткими, динамические нагрузки на ленту и роликоопору значительно ниже, меньше на 40-50 % масса линейной части конвейера, лучше центрирование ленты, выше желобчатость ленты, что позволяет увеличить производительность и скорость движения, более удобный монтаж и демонтаж конвейера. На канатных ставах могут быть смонтированы, как жесткие, так и шарнирные или гибкие роликоопоры.
Конвейеры с комбинированными ставами, в которых для крепления роликоопор используют опорные элементы из проката и канатов, обладают необходимой устойчивостью и хорошей податливостью роликоопор.
Опорные металлоконструкции ленточных конвейеров должны быть увязаны со строительными конструкциями зданий и галерей в части крепления к закладным элементам и соответствия шага стоек конвейера строительным размерам. Одним из определяющих параметров опорных металлоконструкций ленточных конвейеров является высота средней части конвейера - от опорной поверхности до линии ободов барабанов (табл.4.6).
| Ширина ленты, мм | Типоразмер конвейера | Диаметр приводного барабана | Высота средней части конвейера |
|---|---|---|---|
| мм | |||
| 400 | 4040-60 | 400 | 700 |
| 500 | 5040-60 | 400 | 700 |
| 5050-80 | 500 | 700, 850 | |
| 650 | 6540-60 | 400 | 700 |
| 6550-80 | 500 | 700, 850 | |
| 6563-80 | 630 | 700, 850 | |
| 800 | 8040-60 | 400 | 850 |
| 8050-80 | 500 | 850 | |
| 8063-100 | 630 | 850, 1000 | |
| 8080-100 | 800 | 850, 1000, 1150 | |
| 80100-140 | 1000 | 1000, 1150 | |
| 1000 | 10063-100 | 630 | 1000, 1150 |
| 10080-100 | 800 | 1000, 1150 | |
| 100100-120 | 1000 | 1000, 1150, 1300 | |
| 100125-160 | 1250 | 1300 | |
| 1200 | 12063-100 | 630 | 1000, 1150 |
| 12080-120 | 800 | 1000, 1150 | |
| 120100-140 | 1000 | 1000, 1150, 1300 | |
| 1400 | 14080-120 | 800 | 1000, 1150 |
| 140100-140 | 1000 | 1000, 1150, 1300 | |
| 140125-160 | 1250 | 1300 |
Опорные металлоконструкции ленточного конвейера подразделяются на следующие основные узлы: опоры приводных барабанов, секции средней части, секции средней части загрузочные, стойки средней части, опоры устройств натяжных винтовых, опоры устройств натяжных грузовых.
Опоры приводных барабанов предназначены для крепления приводных барабанов, отклоняющих барабанов, головных воронок, очистительных устройств, а также ограждений. Практически, каждому типоразмеру приводного барабана соответствует ряд опор, конструкции которых отличаются высотой установки барабана и размером под головную воронку, зависящим от скорости движения ленты, абразивности и крупности кусков транспортируемого груза. Высоты опор приводных барабанов горизонтальных конвейеров должны соответствовать принятой высоте средней части.
Пример конструктивного решения опоры приводного барабана типа 6563Ф-80 ленточного конвейера с шириной ленты 650 мм представлен на рис. 4.9.

Опоры средней части конвейера предназначены для крепления верхних и нижних роликоопор, дифлекторных роликов, ограждений, а на участках загрузки и промежуточной разгрузки конвейера - загрузочных лотков и сбрасывателей. Длины секций средней части целесообразно принимать кратными строительному модулю. Наиболее употребительны секции длиной 6000 мм. Отверстия в секциях средней части для крепления роликоопор выполняются при изготовлении секций. Расстояние между роликоопорами (шаг роликоопор) принимается с учетом насыпной плотности транспортируемого груза и шприцы ленты конвейера в интервалах от 1000 до 1500 мм. Шаг нижних роликоопор принимается, как правило, равным 3000 мм.
В зонах загрузки конвейера устанавливаются загрузочные секции средней части, рассчитанные на установку роликоопор с учащенным шагом, Для восприятия
дополнительных нагрузок от загрузочных устройств на участках загрузочных секций могут предусматриваться дополнительные стойки или раскосы.

На рис. 4.10 и 4. 11 представлены конструкции секций средней части и стойки ленточного конвейера с шириной ленты 800 мм.

Опоры натяжных устройств - предназначены для крепления элементов конструкций натяжного устройства, обеспечения хода натяжного барабана и восприятия нагрузки от массы оборудования и натяжения конвейерной ленты. При расчете опоры грузового натяжного устройства тележечного следует учитывать динамические нагрузки от перемещения тележки до упора при обрыве ленты или каната грузового устройства.
Одному типоразмеру натяжного винтового или натяжного тележечного устройства соответствует ряд опор, конструкция которых отличается высотой установки барабана (для горизонтальных конвейеров) или углом наклона конвейера в зоне натяжного устройства (для наклонных и наклонно-горизонтальных конвейеров).

На рис. 4.12 и 4.13 представлены примеры конструкций опор натяжных устройств ленточного конвейера.

Загрузочные и разгрузочные устройства.
Как загрузка, так и разгрузка ленточного конвейера по требованиям технологии может производиться в любом пункте по длине трассы рабочей ветви ленты. Загрузка, как правило, происходит у заднего концевого барабана.
Имеются конструктивные разновидности загрузочных устройств для насыпных грузов трех типов: с самотечным движением груза, с принудительным и со сложным движением груза (рис. 4.14).

При выборе типа загрузочного устройства должны быть учтены основные требования, предъявляемые к нему при загрузке ленты:
- центрирование и равномерное расположение груза по длине ленты;
- скорость подачи груза на ленту по величине и направлению, близкая скорости движения ленты; формирования грузопотока в загрузочном устройстве, а не на ленте;
- исключение по возможности вредного воздействия на ленту и роликоопоры поступающего грузопотока (удары, нарушение поверхности ленты и т.п.);
- отсутствие завалов, скоплений и рассыпания груза в стороны; возможность регулирования скорости подачигруза при изменении его физикомеханических свойств;
- надежность и стойкость к износу при наличии ударных нагрузок, а также простота и компактность конструкции части конвейера разгрузочного устройства.
В загрузочных устройствах с самотечным движением груз перемещается только под действием сил тяжести. К ним относятся воронки с затворами и без затворов, направляющие лотки прямолинейного и криволинейного профиля (рис. 4.14, д, е). Устройства с самотечным движением груза не имеют приводных механизмов, просты по конструкции.
Лотки криволинейного профиля более предпочтительны, так как днище их, выполняемое по параболе, эллипсу или окружности, расположенных касательно к ленте, рассчитывается таким образом, чтобы груз на выходе из лотка имел скорость, равную скорости ленты по величине и направлению. Применяются лотки криволинейного профиля для конвейеров со скоростью ленты не более 3 м/с, что обусловливается ограниченностью скорости подачи груза на ленту.
В загрузочных устройствах с принудительным движением груз перемещается под воздействием приводных устройств, к которым относятся питатели: вибрационный, ленточный, пластинчатый, барабанный, дисковый, скребковый. Скорость подачи груза на ленту не более 1,5 м/с. С питателя груз свободно падает на ленту и потому для формирования грузопотока необходима установка вспомогательных устройств или направляющихбортов. Такие загрузочные устройства имеют зпачительные габаритные размеры и требуют массивных фундаментов.
В загрузочных устройствах со сложным движением груз перемещается самотечно и принудительно. Имеются устройства трех разновиднностей по движению груза:
- *cтyпенчатое движение* - прежде самотечное, затем принудительное или наоборот (например, лоток-дисковый питатель); - *совмещенное движение* - груз одновременно двигается самотечно и принудительно (например, вибролотки с большим углом наклона, которые путем не сложной регулировки могут применяться для загрузки материалов с различными физико-механическими свойствами); - *комбинированное движение* - груз совершает как ступенчатое, так и совмещенное движение, (например, вибрационный питатель с направляющим вибролотком, где груз сначала движется принудительно, а затем одновременно самотечно и принудительно).
Все и меющиеся конконструкции загрузочных устройств со сложным движением груза имеют большие габаритные размеры и конструктивно относительно сложны. Для загрузки ленточных конвейеров применяются питатели различных типов (см. рис. 4.14). Усовершенствование загрузочных устройств происходит главным образом в части приближения скорости грузопотока, поступающего на конвейер, к скорости движения ленты, а также в части создания устройств, разделяющих грузопоток по фракциям для создания предварительной подсыпки, играющей роль защитной подушки.

На рис. 4.15 приведено загрузочное устройство колосникового типа без привода, разработанное ИГД Минчермет СССР (Свердловск).
В ИГД им. А. А. Скочинского (Люберцы) разработаны вибрационные питатели грохоты ВПГ-1 и СВГ-1; для передвижных погрузочных пунктов - ПВГ-2; для перегрузки с конвейера на конвейер - КВГ-1, позволяющий уменьшить высоту перегрузки до 0,7 м. Для загрузки кусковых (сухих и влажных) углей разработаны питатели шнекового типа ГПШ-500 и ГПШ-350.
Для перегрузки с большим перепадом высот скальных пород применяются также валковые грохоты-питатели, обладающие высокой прочностью.
Разгрузка ленты через головной барабан происходит по траектории свободного падения струи груза, которая зависит от скорости движения ленты и от диаметра приводного барабана.
Для правильной установки приемных устройств необходимо построение кривой для конкретных условий разгрузки или перегрузки груза на иные транспортные средства.
Для промежуточной разгрузки ленточных конвейеров применяются сбрасыватели различной конструкции. При транспортировании как насыпных, так и штучных грузов широко применяются плужковые сбрасыватели. Они выполняются в виде жестких неподвижных заслонок или движущихся ленточных, имеющих приводной механизм. Сбрасывающий плужок может быть установлен стационарно в пункте разгрузки и откидывается в сторону, когда в нем отпадает необходимость или он устанавливается на подвижной тележке.
Двухбарабанный сбрасыватель является наиболее универсальным устройством для промежуточной разгрузки.
Устройства для очистки ленты и барабанов.
Для обеспечения нормальной работы конвейера и повышения срока службы ленты необходима очистка поверхности ленты и барабанов от налипших частиц транспортируемого груза. Применяемые очистительные устройства должны обеспечивать достаточно полную очистку при максимальной сохранности очищаемой поверхности, конструкция их должна быть простой и надежной в работе. Наибольшие затруднения доставляет очистка сильно налипающих влажных грузов (мел, глина и т.п.) и намерзающих на ленту при пониженных температурах.
В ленточных конвейерах применяются следующие очистительные устройства: скребковые, щеточные, роликовые, вибрационные, гидравлические, пневматические и комбинированные. В качестве профилактических мер против загрязнения ленты применяются гидрофобные покрытия, растворы, обогрев и переворачивание ленты на обратной ветви.
Скребковые очистители широко применяются для слабоналипающих сыпучих грузов (уголь, руда). Они наиболее просты, долговечны и легко могут быть заменены при износе. Скребки выполняются из металла, пластмассы и эластичных материалов, например протекторной резины.
Простейшие скребковые очистители для ленты и барабанов дают лучшие результаты при небольших скоростях движения ленты (до 2,5 м/с) и равномерном распределении нагрузки на рабочую кромку скребка. Широкое распространение получило скребковое устройство клавишного типа, где отдельные скребки (лопатки) располагаются по ширине лентыв одну линию или в шахматном порядке и прижимаются к ленте общей пружинной подвеской, а также за счет упругости стержней каждой лопатки. Устройство струнного типа создает более высокое удельное давление наслой налипшего груза, сдвигая и срезая его при движении ленты.

Все рассмотренные скребковые очистители дают хорошие результаты лишь при скоростях движения ленты, не превышающих 2,5 м/с. Скребковое устройство конвейерного типа (рис. 4. 16), применяемое для очистки сильно налипающих грузов при скоростях движения ленты более 3,0 м/с, состоит из ряда резиновых скребков, закрепленных на цепях, приводимых в движение обычно от вала приводного барабана.
Щеточные очистители применяются для очистки сыпучих слабо налипающих грузов. Для обеспечения более качественной очистки их применяют в комбинации со скребками грубой очистки. Наибольшее распространение имеют цилиндрические щетки, выполненные из резиновых полос, из капроновых или других эластичных синтетических нитей, собираемых в пучки диаметром 1-7 мм и длиной до 100 мм. Длина щетки обычно равна 0,85 ширины ленты.
Роликовые очистители могут быть выполнены в виде обычной прямой роликоопоры с металлическими или резиновыми дисками, устанавливаемой на порожней (нижней) ветви ленты. Разработан роликовый очиститель, где две дисковые роликоопоры установлены под углом к оси ленты, вследствие чего направлений вращения дисков не совпадает с направлениями движения ленты. Диски, проскальзывая по ленте, очищают ее. Диски могут выполняться из упругого материала или пневматическими, что способствует самоочистке роликов, так как после выхода дисков из контакта с лентой они упруго восстанавливают свою форму и стряхивают налипший на них груз.
Для отвода очищенного груза из зоны очистки ролики выполняют со спиральной ребристой поверхностью. Шаг и диаметр спиралей подбирают в соответствии со свойствами транспортируемых грузов. Регулировку режима очистки можно осуществить пневматическими роликами шнекового типа.
Для очистки лент от сильно налипающих грузов в зимнее время применяются лопастные роликовые очистители, при этом варианты расположения лопастей могут быть различными.
Вибрационные очистители без вибратора и с вибратором применяются для очистки ленты от сыпучих материалов, легко отделяющихся от ленты при встряхивании (сухой песок, уголь и т.п.).
Гидравлические и пневматические очистители основаны на смывании или сдувании частиц, налипших на ленту. Они устанавливаются на нерабочей ветви ленты вблизи приводного барабана и применяются главным образом в комбинации со скребковыми, щеточными и роликовыми устройствами, образуя комбинированный метод очистки ленты.
4.3. Типовые узлы и характеристики ленточных конвейеров
Технические характеристики ленточных конвейеров с шириной ленты 500, 650, 800, 900, 1000 и 1200 мм приведены в табл. 4.7-4.10.
Таблица 4.7. Техническая характеристика ленточных конвейеров с шириной ленты 500 мм
| Показатель | Тип конвейера | ||||||||
|---|---|---|---|---|---|---|---|---|---|
| 5050 - 80 | 5040 - 60 | 5025 - 40 | 5025 - 40Л | 5016 - 30Л | ТК - 1Б | ТК - 2Б | С - 1002А ** | С - 980А ** | |
| Транспортируемый груз | Сыпучий, мелкокусковой, штучный | Сыпучий, мелкоштучный | |||||||
| Производительность т/ч(шт./ч) | 100 | 80 | 50 | 20 000 шт./ч* | 70 | 70 | 90 | 90 | |
| Длина конвейера,м | Определяется проектом | 80 | 40 | 10 | 15 | ||||
| Скорость движения транспортной ленты, м/с | 1,25 | 1,0 | 0,5 | 0,25 - 0,6 | 1,6 | 1,6 | 1,6 | 1,6 | |
| Диаметр приводного барабана,мм | 500 | 400 | 250 | 250 | 160 | 400 | 400 | - | - |
| Редуктор: тип | Ц2У - 200 ИЛИ ЦУ - 160 | Ц2У - 160 | РЧУ - 100 | 2ЦУ - 125 | Мотор-барабан, мотор-редуктор | ||||
| Передаточное число | 31,5 | 16; 20; 31,5 или 40 | - | ||||||
| Электро-двигатель:мощность, кВт | 5,5; 7,5 или 11 | 5,5;2,2; 3,0 или 7,5 | 1,1; 1,5 или 2,2 | 7,5 | 5,5 | 2,2 | 4 | ||
| Частота вращения, мин -1 | 1500 | 1500 | 1500 | 1500 | - | ||||
| Диаметр роликов | 102 | 76 | |||||||
| Габаритные размеры,мм: длина | - | 84 | 41 | 10,57 | 15,35 | ||||
| ширина | - | 1,55 | 1,5 | 2,0 | |||||
| высота | - | - | 1,6 | 1,6 | |||||
| Масса,кг: с лентой | - | 2800 | 1600 | 900 | 1200 | ||||
| без ленты | - | 2050 | 1250 | 800 | 1050 | ||||
| Изготовитель | Гороховедский завод подъемно-транспортного оборудования | Орский завод строительных машин |
При транспортировании штучных грузов в шинной промышленности. Конвейеры передвижные,габаритные размеры даны в транспортном положении.*
Таблица 4.8. Краткая техническая характеристика конвейеров,
выпускаемых Орским заводом Строймаш
| Показатель | Тип конвеера | ||||
|---|---|---|---|---|---|
| Ленточный 10МС-1002А (ТК-11А) | Передвижной 15МС-980А (ТК-11А) | Звеньевой 40М-2Б (Т-46Б) | Звеньевой 80М-ТК-1Б (Т-46Б) | звеньевой строительный В-650 | |
| Производительность | 90 | 90 | 70 | 70 | 270 |
| Расстояние между центрами барабанов,м | 10 | 15 | 40 | 80 | 20; 40; 60; 80 |
| Высота разгрузки,м наибольшая | 3,8 | 5,5 | 15 | 7 | - |
| наименьшая | 1,8 | 2,2 | - | - | - |
| Ширина ленты, мм | 500 | 500 | 500 | 500 | 650 |
| Скорость движения ленты,м/с | 1,6 | 1,6 | 1,6 | 1,6 | 1,5 |
| Мощность привода,кВт | 2,2 | 4,0 | 5,5 | 7,5 | - |
Таблица 4.9. Краткая техническая характеристика ленточных конвейеров,
Выпускаемых Гребенковским опытным заводом Сахпроммеханизация (ИПЛ УССР)
| Показатель | Тип конвейера | ||||
|---|---|---|---|---|---|
| стационарный | переносной | передвижной | |||
| универсальный | разворотный | ||||
| КЛС - К1* | КЛП - 4М | КЛП - 6М | УТ - 1М | КПР - 65М | |
| Транспортируемый материал | Сыпучие или штучные грузы | Мешки с сыпучими грузами | |||
| Производительность т/ч(мешки/ч) | 90 | 90(1800) | (800) | 90(1800) | |
| Расстояние между осями барабанов,мм | 5 - 200 | 4 | 6 | 6 | 4 |
| Высота подъема,м наибольшая | - | - | - | 2,25 | 1,1 |
| наименьшая | - | - | - | 1,4 | 0,6 |
| Ширина ленты,мм | 500; 650; 800; 1000; 1200 | 500 | 500 | 500 | 650 |
| Скорость движения ленты,м/с | 0,8 - 1,0; 1,2 - 2,0 | 0,65 | 0,65 | 0,5 | 0,65 |
| Угол поворота Конвейера, 0 | - | - | - | - | 180 |
| Габаритные размеры, м: длина | - | 4,24 | 6,24 | 6,24 | 4,14 |
| ширина | - | 0,70 | 0,70 | 1,00 | 1,07 |
| высота | - | 0,32 | 0,32 | 1,40 | 0,97 |
| Масса, кг | - | 234 | 314 | 365 | 531 |
**Выпускается с плоской или желобчатой верхней опорками*
Таблица 4.10. Краткая техническая характеристика ленточных конвейеров, выпускаемых Краснолучским машиностроительным заводом
| Показатель | Тип конвейера | ||||||
|---|---|---|---|---|---|---|---|
| КЛА250П | 1Л100К | 1ЛБ100 | 2ЛУ100 | 2ЛУ100* | 1ЛУ100 | 1ЛУ100 | |
| Производи тельность,т/ч | 100-380 | 100-490 | 1---500 | 300-680 | 150-550 | 150-545 | 125-550 |
| Угол установки | 0-18 | 3-18 | 3-16 | 6-18 | 6-18 | 6-18 | -3/+6 |
| Ширина ленты,мм | 900 | 1 000 | 1 000 | 1 000 | 1 000 | 1 000 | 1 000 |
| Скорость движения ленты, м/с | 1,8 | 1,6 | 1,6 | 2,0 | 1,6 | 1,6 | 1,6 |
| Разрывное усилие ленты,кН | - | 1600 | 1200 | 1800 | 2500 | 1500 | 1200 |
| Номинальные диа метры приводных барабанов,мм | 600 | 800 | 630 | 800 | 800 | 800 | 630 |
| Мощность привода,кВт | 75 | 120 | 100 | 2х250 | 500 | 200 | 200 |
| Габаритные размеры,м: длина | 100-700 | 200- 1 100 | 400- 1 600 | 500- 1 600 | 500- 1 500 | 300- 1 300 | 500- 2 000 |
| ширина | 3,5 | 3,5 | 4,1 | 8,8 | 8,8 | 4,95 | 3,00 |
| высота | 2,4 | 2,1 | 1,85 | 2,65 | 2,64 | 2,44 | 1,85 |
| Масса конвейера максимальной длины, кг | 69300 | 94660 | 166200 | 204000 | 274070 | 160250 | 206550 |
**Для перемещения грузов и людей*
Выпускаются конвейеры для транспортирования угля в шахтах, опасных по газу и пыли, которые комплектуются электрооборудованием в исполнении РВ и РВН, а также негорючими (огнестойкими) лентами. Краткие технические характеристики этих конвейеров приведены в табл. 4.11 и 4.12.
Таблица 4.11. Краткая техническая характеристика ленточных конвейеров с шириной ленты 800 мм
| Показатель | Тип конвейера | |||||
|---|---|---|---|---|---|---|
| 1Л80 | 1Л80Т* | 2Л80 | 2Л80Т* | 1ЛБ80 | 2ЛБ80 | |
| Скорость движения ленты,м/с | 1,6; 2,0 | 1,6; 2,0 | 1,6; 2,0 | 1,6; 2,0 | 1,6; 2,0 | 1,6; 2,0 |
| Максимальная производительность, т/ч: при скорости ленты 1,6 м/с | 330 | 330 | 330 | 330 | 320 | 320 |
| при скорости ленты 2,0 м/с | 420 | 420 | 420 | 420 | 400 | 400 |
| Угол установки,.. 0 | -3/+5 | -3/+5 | -333/+5 | -3/+5 | -16/-3 | -3/+6 |
| Разрывное усилие ленты,кН | 314 | 314 | 470 | 470 | 470 | 470 |
| Номинальные диаметры приводных барабанов,мм | 400 | 400 | 500 | 500 | 500 | 500 |
| Максимальная длина поставки,м (без ленты),кг | 500 | 500 | 1 000 | 1 000 | 1 000 | - |
| Масса конвейера максимальной длинны поставки(без ленты), кг | 25 000 | 39 100 | 55 000 | 67 700 | 51 000 | 60 000 |
| Габаритные размеры,м длина | 500 | 500 | 1 000 | 1 000 | 1 000 | - |
| ширина | 2,15 | 2,15 | 2,91 | 2,91 | 2,91 | - |
| высота | 2,43 | 2,43 | 2,24 | 2,24 | 2,24 | - |
**Телескопичность без выброса ленты (величина сокращения) не менее 45 м.*
Таблица 4.12. Краткая техническая характеристика ленточных конвейеров с шириной ленты 1200 мм
| Показатель | Тип конвейера | |||
|---|---|---|---|---|
| 1ЛУ120 | 2ЛУ120А | 2ЛУ120Б | 2ЛУ120В | |
| Скорость движения ленты, м/с | 2,50 | 3,15 | 3,15 | 3,15 |
| Максимальная производительность, т/ч | 1 200 | 1 500 | 1 500 | 1 500 |
| Мощность привода, кВт | 500 | 1 000 | 1 500 | 1 000 |
| Разрывное усилие ленты, кН | 1 760 | 2 840 | 3 620 | 2 840 |
| Номинальный диаметр приводного барабана,мм | 800 | 1 250 | 1 250 | 1 250 |
| Масса конвейера длиной 1000 м без ленты (не более),кг | 185000 | 280 000 | 300 000 | 280 000 |
| Максимальная длина конвейера при горизонтальной становке,м | 2 300 | 2 600 | 2 900 | 2 600 |
Стационарные ленточные конвейеры тяжелого типа (табл. 4.13) с шириной ленты 1600 и 2000 мм предназначены для транспортирования в горизонтальном и наклонном направлениях сыпучих и кусковых материалов с насыпной плотностью 1,6-3,2 т/м3 в производствах категории Д по СНИП. Конвейеры изготовляются в климатическом исполнении У категории размещения 4 по ГОСТ 15150-69. Максимальный размер кусков транспортируемого материала 400 мм, причем куски крупностью 320-400 мм не должны составлять более 10%. При наличии барабанной разгрузочной тележки максимальный размер кусков до 350 мм. Температура транспортируемого материала не должна превышать +60 C. Трасса конвейера должна по возможности выбираться прямолинейной в вертикальной плоскости.
Таблица 4.13. Краткая техническая характеристика стационарных ленточных конвейеров, выпускаемых Сызраньским турбостроительным зоводом.
| Наименование показателей | Тип конвейера | ||||||
|---|---|---|---|---|---|---|---|
| С-160125 У4 | С-160160 У4 | С-200160 У4 | С-200000 У4 | БО-160 У4 | БО-160160 У4 | БО-200160 У4 | |
| Массовая производительность,т/ч | 1600 | 1600 - 2500 | 2500 - 3150 | 2500 - 4000 | 1600 - 2500 | 1600 - 2000 | 2300 - 3150 |
| Скорость ленты, м/с | 1,6 | 1,6; 9 2,0; 2,5 | 1,6; 2,0; 2,5 | 1,6; 2,0; 2,5 | 1,6; 2,0 | 1,6; 2,0 | 1,6; 2,0 |
| Ширина ленты,мм | 1600 | 1600 | 2000 | 2000 | 1600 | 1600 | 2000 |
| Мощность привода,кВт | 320 | 400; 500 | 500; 630 | 630; 630-320; 800-400; 1000; 1000-500 | 160; 200 250 | 200; 250 | 55; 75; 110; 132; 160; 200; 250; 320 |
Шаг роликоопор следует принимать одинаковым по всей длине конвейера, кроме перегибов выпуклостью в верх и мест загрузки. В последних должны устанавливаться амортизирующие роликоопоры с минимальным шагом. Рекомендуемый шаг роликоопор на рабочей ветви - 1м, на холостой ветви - 2-3 м.
Центрирующие устройства ленты должны устанавливаться не менее 30 м друг от друга. На таком же расстоянии должны устанавливаться регулируемые роликоопоры в промежутках между центрирующими устройствами. При применении барабанных тележек центрирующие устройства на конвейере не устанавливаются.
Реле схода ленты должны устанавливаться в соответствии с требованиями соответствующих «Правил безопасности». При отсутствии таких требований в правилах их следует устанавливать не чаще чем через 30 м.
Узлы ленточных конвейеров общего назначения унифицированы и выпускаются заводами по единым чертежам. Параметры унифицированных узлов приводятся в табл. 4.14-4.27.
Таблица 4.14. Параметры и размеры роликов.

| Тип роликоопоры | Номер чертежа ролика | Размеры, мм | Масса, кг | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| L | L | D | d | d 1 | d 2 | d 3 | h | H | C | |||
| Ж-40 Ж-50 Ж-65 40П (40) 50П (50) 65П (65) | 1Е4-753 1Е4-754 1Е4-774 1E4-895 1Е4-887 1Е4-879 | 160 195 245 500 600 750 | 184 219 269 524 624 774 | 102 | 22 | 40 | 17 | 15 | 4 | 9 | 12 | 4,2 4,7 5,0 6,9 9,1 12,5 |
| Ж-4030Л Ж-5030Л Ж6530Л П40-Л (Н40) П50-0 (Н50-Л) П65-Л (Н65-Л) | 1Е4-2560 1Е4-2564 1E4-2468 1E4-2433 1Е4-2450 1E4-2444 | 160 195 245 500 600 750 | 180 215 265 520 620 770 | 83 | 18 | 35 | 15 | 14 | 3 | 8 | 11 | 1,5 1,8 2,2 4,2 5,0 6,15 |
Таблица 4.15. Параметры и размеры желобчатых роликоопор.

| Ширина ленты В, мм | Тип ролико- опоры | Угол наклона, ° | Размеры, мм | Условное обозначение подшипника | Масса, кг | |||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| D | К | L | А | Е | С | M | n | |||||
| 400 500 650 | Ж-40 Ж-50 Ж-65 | 20 | 102 | 190 | 160 195 | 620 720 870 | 660 760 910 | 465 580 730 | 235 260 278 | 6 | 203 | 16,5 18,5 20,0 |
Таблица 4.16. Параметры и размеры прямых верхних роликоопор.

| Ширина ленты В, кг | Тип роликоопор | Название роликоопор | Размеры,мм | Услов. обозн. подшип. | Масса, кг | |||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| D | L 1 | L | A | E | H | H 1 | M | |||||
| 400 | 40-П1 | Прямая | 102 | 500 | 524 | 620 | 660 | 155/205 | 104/154 | 100/110 | 203 | 9,2 / 9,4 |
| 500 | 50-П1 | Верхняя | 600 | 624 | 720 | 760 | 10,6 / 10,7 | |||||
| 650 | 65-П1 | Высокая | 750 | 774 | 870 | 910 | - / 14,5 |
Таблица 4.17. Параметры и размеры нижних роликоопор.

| Ширина ленты В, мм | Тип ролико опоры | Размеры, мм | Условное обозначе ние подшипника | Масса, кг | ||||||
|---|---|---|---|---|---|---|---|---|---|---|
| D | L | L 1 | А | Е | Н | h | ||||
| 400 | 40 | 102 | 500 | 524 | 620 | 600 | 157 | 106 | 203 | 8,8 |
| 500 | 50 | 600 | 624 | 720 | 760 | 10,3 | ||||
| 650 | 65 | 750 | 774 | 870 | 910 | 14,0 |
Таблица 4.18. Параметры и размеры приводных барабанов.

| Тип конвейера | Ширина ленты В, мм | Тип барабана | Размеры, мм | Условное обозначения подшипника | Размеры, мм | Масса, кг | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| D | L | А | С | Е | Н | т | m | п | d | ||||||
| 4025-40 | 400 | 4025Г-40 | 250 | 500 | 730 | 917 | 500 | 1308 | 60 | 60 | 225 | 170 | 16 | 68 | 53 |
| 4040-60 | 4040Г-60 | 400 | 990 | 557 | 1612 | 100 | 85 | 350 | 270 | 24 | 108 | 140 | |||
| 5025-40 | 500 | 5025-40 | 250 | 600 | 850 | 1037 | 560 | 1308 | 60 | 60 | 225 | 170 | 16 | 68 | 58 |
| 5040-60 | 5040Г-60 | 400 | 1110 | 617 | 1612 | 100 | 85 | 350 | 270 | 24 | 108 | 162 | |||
| 5050-80 | 5050Г-80 | 500 | 1140 | 647 | 3516 | 100 | 85 | 350 | 270 | 24 | 138 | 196 | |||
| 6525-50 | 650 | 6525Г-50 | 250 | 750 | 1000 | 1225 | 665 | 1310 | 80 | 65 | 280 | 210 | 20 | 88 | 90 |
| 6540-60 | 6540Г-60 | 400 | 1260 | 692 | 1612 | 185 | 85 | 350 | 270 | 24 | 108 | 181 | |||
| 6550-80 | 6550Г-80 | 500 | 1290 | 722 | 3516 | 100 | 85 | 350 | 270 | 24 | 138 | 256 | |||
| 6563Г-80 | 630 | 259 | |||||||||||||
| 6563-80 | 6563Ф-80 | 670 | 1290 | 722 | 3516 | 100 | 85 | 350 | 270 | 24 | 138 | 341 |
Таблица 4.19. Параметры и размеры неприводных барабанов.

| Тип | Размеры, мм | Масса, кг | Номер подшип. | Номер чертежа | ||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| конвейера | барабана | В | D | L | A | C | H | H 2 | n | m | T | S | d 1 | v | db | |||
| 6540-60 6550-80 | 6525-40 | 650 | 250 | 750 | 970 | 1020 | 65 | 190 | 160 | 210 | 65 | 6 | 19 | 24 | 103 | 103 | 208 | 1Е4-848 |
| 6563-80 | 6532-50 | 320 | 1020 | 65 | 220 | 160 | 210 | 60 | 6 | 19 | 24 | 16 | 86 | 310 | 1Е4-840 | |||
| 6550-80 | 6532-60 | 320 | 1020 | 75 | 235 | 210 | 280 | 75 | 6 | 23 | 30 | 20 | 157 | 312 | 1Е4-1375 | |||
| 6563-80 6550-80 | 6540-60 | 400 | 1040 | 90 | 290 | 250 | 320 | 73 | 8 | 28 | 34 | 24 | 103 | 312 | 1Е4-854 | |||
| 6563-80 | 6550-80 | 500 | 140 | 90 | 340 | 250 | 320 | 78 | 8 | 28 | 34 | 24 | 157 | 316 | 1Е4-855 | |||
| 5040-60 5050-80 | 5025-40 | 250 | 850 | 65 | 190 | 160 | 210 | 73 | 6 | 19 | 24 | 16 | 38,3 | 208 | 1Е4-845 | |||
| 5050-80 | 5032-50 | 500 | 320 | 600 | 800 | 850 | 65 | 225 | 160 | 245 | 80 | 6 | 19 | 24 | 16 | 67 | 310 | 1Е4-853 |
| 5050-80 | 5040-60 | 400 | 870 | 90 | 290 | 250 | 330 | 96 | 8 | 28 | 34 | 24 | 06 | 312 | 1Е4-851 | |||
| 4040-60 | 4025-30 | 400 | 250 | 500 | 600 | 730 | 65 | 190 | 160 | 245 | 80 | 6 | 19 | 24 | 16 | 39 | 306 | 1Е4-842 |
Таблица 4.20. Параметры и размеры натяжных устройств.

| Тип | Размеры, мм | Масса, кг | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| конвейеры | натяжки | B | D | L | A | Б | Г | М | Е | Н 1 | Н 2 | И | К | |
| 4025-40 | 2020-40-32 | 400 | 200 | 500 | 320 | 690 | 794 | 770 | 850 | 80 | 170 | 230 | 96 | 72 |
| 4040-60 | 4032-50-32 | 320 | 86 | 175 | 100 | |||||||||
| 5025-40 | 4032-50-32 | 500 | 904 | 950 | 830 | 80 | 170 | 105 | ||||||
| 5020-40-32 | 500 | 200 | 600 | 320 | 800 | 770 | 850 | 76 | ||||||
| 5040-60 | 5032-50-50 | 320 | 500 | 950 | 1030 | 86 | 182 | 109 | ||||||
| 5050-80 | 5040-60-50 | 400 | - | 1000 | 1080 | - | - | 275 | - | 166 | ||||
| 5040-60-80 | 800 | 930 | 1310 | 1390 | 112 | 237 | 280 | 116 | 188 | |||||
| 6525-50 | 6520-40-32 | 650 | 200 | 750 | 320 | 970 | 1074 | 770 | 850 | 80 | 170 | 230 | 96 | 83 |
| 6540-60 | 6532-50-50 | 320 | 500 | 950 | 1030 | 86 | 182 | 124 | ||||||
| 6550-80 | 6540-60-50 | 400 | 1100 | 1000 | 1080 | 112 | 237 | 275 | 116 | 176 | ||||
| 6540-60-80 | 800 | 1310 | 1390 | 280 | 190 | |||||||||
| 6563-80 | 650-80-50 | 500 | 500 | 1000 | 1080 | 275 | 217 | |||||||
| 6550-80-80 | 800 | 1310 | 1390 | 280 | 231 |
Таблица 4.21. Параметры и размеры вертикальных натяже.

| Тип натяжки | Размеры, мм | Масса без груза,кг | Номер подшипника | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| B | D | L | R | Б | Г | N | М | Ж | У | Е | |||
| 504В-60 | 500 | 400 | 600 | 856 | 865 | 960 | 900 | 120 | 2,14 | 450 | 1989 | 165 | 312 |
| 6540В-60 | 650 | 400 | 750 | 1026 | 1035 | 1130 | 1000 | 140 | 2,94 | 500 | 2084 | 200 | 312 |
| 6550К-80 | 650 | 500 | 750 | 1026 | 1035 | 1130 | 1200 | 140 | 4,14 | 600 | 2289 | 275 | 316 |
Таблица 4.22. Параметры и размеры тележечных натяжек с грузовым устройством.

| Тип натяжки | Размеры,мм | Масса, кг | Номер подшипника | |||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| B | D | L | A | C | П | Г | Б | К | Ж | Р | h | |||
| 5040Т-60 | 500 | 400 | 600 | 800 | 730 | 300 | 1054 | 910 | 900 | 485 | 125 | 137,5 | 190 | 312 |
| 6540Т-60 | 650 | 400 | 750 | 970 | 900 | 300 | 1234 | 1080 | 1090 | 485 | 125 | 137,5 | 255 | 312 |
| 6550Т-80 | 650 | 500 | 750 | 970 | 900 | 350 | 1234 | 1080 | 1090 | 576 | 160 | 155 | 296 | 316 |
Таблица 4.23. Параметры и размеры очистителей приводных барабанов.

| Тип приводного барабана | Ширина ленты В, мм | Размеры, мм | Масса, кг | ||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| D | А | А 1 | L | Н | Н 1 | b | i | db | |||
| 4025-40 4040-60 | 400 | 250 400 | 730 | 200 280 | 500 | 125 | 75 115 | 14 | 20 | 12 | 3,5 |
| 5040-60 5050-80 | 500 | 250 400 | 850 | 200 280 | 600 | 125 165 | 75 115 | 14 | 20 | 12 | 4,0 4,3 |
| 6525-50 6540-60 6550-80 6563-80 6563Ф-80 | 650 | 250 400 500 630 670 | 1000 | 210 290 270 340 360 | 750 | 165 | 115 | 14 | 20 | 12 | 5,0 |
Таблица 4.24. Парметры и размеры очистителей концевых барабанов.

| Тип концевого барабана | Размеры, мм | α,...° | Масса, кг | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| В | D | L | А | А 1 | К | К 1 | Н | Н 1 | Н 2 | db | |||
| 5040-60 | 500 | 400 | 600 | 800 | 640 | 320 | 220 | 105 | 160 | 320 | 12 | 45 | 15 |
| 6540-60 | 650 | 500 | 750 | 800 | 790 | 320 | 220 | 320 | 45 | 20 | |||
| 6550-80 | 650 | 500 | 750 | 970 | 790 | 370 | 270 | 400 | 40 | 19 | |||
| 5032-50 6532-50 | 500 650 | 320 | 750 | 866 | 520 | 420 | 254 | 40 | 30 | 194 | 10 | 45 40 | 12 14 |
| 5040-60-50 5040-60-80 | 500 | 400 | 600 | 670 | 605 | 515 | 320 | 60 | 160 | 320 | 10 | 45 40 | 16,5 18,3 |
| 6540-60-50 6540-60-80 6550-80-50 6550-80-80 | 650 | 400 400 500 500 | 750 | 840 | 775 | 565 | 370 | 60 | 200 | 400 | 10 | 45 | 21 |
Таблица 4.25. Параметры и размеры очистителей барабанов тележечных натяжек.

| Тип тележечной натяжки | Размеры, мм | Масса, кг | ||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| В | D | l | А | А 1 | A 2 | К | K 1 | H | H | b | i | db | ||
| 5040Т-60 | 500 | 400 | 600 | 400 | 900 | 650 | 361 | 391 | 100 | 100 | 14 | 20 | 12 | 11 |
| 6540Т-60 | 650 | 400 | 750 | 450 | 1070 | 800 | 360 | 390 | 100 | 100 | 14 | 20 | 12 | 11 |
| 6550Т-80 | 650 | 500 | 750 | 420 | 1070 | 800 | 407 | 470 | 100 | 100 | 14 | 20 | 12 | 12 |
Таблица 4.26. Параметры и размеры очистных плужковых устройств.

| Ширина ленты В, мм | Размеры, мм | α, ° | Масса, кг | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| А | A 1 | A 2 | K | K 1 | K 2 | K 3 | H | h | i | |||
| 400 | 620 | 676 | 540 | 60 | 100 | 150 | 403 | 190 | 35 | 120 | 60 | 10,0 |
| 500 | 720 | 776 | 640 | 205 | 490 | 190 | 11,5 | |||||
| 650 | 870 | 940 | 790 | 265 | 613 | 200 | 13,6 |
Таблица 4.27. Параметры и размеры скребков для очистки ленты.

| Ширина ленты B, мм | Размеры, мм | Масса, кг | |||||
|---|---|---|---|---|---|---|---|
| А, не менее | M | N | P | i | Е | ||
| 500 | 600 | 500 | 580 | 484 | 580 | 210 | 19 |
| 400 | 720 | 600 | 700 | 584 | 680 | 240 | 20 |
| 650 | 910 | 750 | 890 | 684 | 830 | 300 | 21 |
4.4. Новый единый унифицированный параметрический и типоразмерный ряд оборудования стационарных ленточных конвейеров общего назначения
ГПКИ «Союзпроммеханизация» разработал новый единый унифицированный параметрический и типоразмерный ряд оборудования стационарных ленточных конвейеров общего назначения, который полностью соответствует новым государственным стандартам и стандартам СЭВ на ленточные конвейеры общего назначения. Внедрение оборудования по этому новому типоразмерному ряду в серийное производство предполагается в течение одиннадцатой пятилетки.
Параметры конвейеров по новому ряду строго соответствуют ГОСТ 22644-77 «Конвейеры ленточные. Основные параметры и размеры» и стандарту СЭВ (табл. 4.28). Характеристики конвейеров с различной шириной ленты приведены в табл. 4.29.
На основе параметрических рядов по табл. 4.28 и 4.29 разработаны типоразмерные ряды основного оборудования ленточных конвейеров.
Таблица 4.28. Ряды значений параметров ленточных конвейеров в соответствии с ГОСТ 22644-77 и стандартом СЭВ
| Параметр | Принятый ряд значений |
|---|---|
| Ширина ленты В , мм | 400, 500, 650, 800, 1000, 1200, 1400, 1600, 2000, (2250), 2500, (2750), 3000 |
| Скорость движения ленты v , м/с | 0,4; 0,5; 0,63; 0,8; 1,0; 1,25; 1,6; 2,0; 2,5; 3,15; 4,0, (5,0; 6,3) |
| Тип ленты | Резинотканевая, резинотросовая |
| Максимальные удельные разрывные усилия в лентах σ р , даН/см | 50, 100, 150, 200, 250, 315, 400, 500, 630, 800, 1000, 1250, 1600, 2000, 2500, 3150, 4000 |
| Число прокладок в резинотканевых лентах i , шт | 1, 2, 3, 4, 5, 6, 8 |
| Диаметр, мм: | |
| барабана D б | 160, 200, 250, 315, 400, 500, 630, 800, 1000, 1250, 1600, 2000 |
| ролика d p | 63, 89, 108, 133, 159, 194, 219, 245 |
| Мощность на приводных барабанах N б , кВт | От 0,37 до 2120 |
Таблица 4.29. Характеристика конвейеров с различной шириной ленты
| Ширина ленты В, мм | Скорость движения ленты v, м/с | Лента | Диаметр барабанов D б , мм | Диаметр роликов d р , мм | Мощность на барабане N б , кВт | |||
|---|---|---|---|---|---|---|---|---|
| Разрывная прочность по ширине ленты k 2 да Н/см | Разрывная прочность по ширине прокладки v л, даН/см | Число прокладок i | приводных | неприводных | ||||
| 400 | 0,40; 0,50; 0,63; 0,80 | 50-200 | 50-100 | 1-4 | 160 200 250 315 | 160 200 250 315 | 63; 89; 108 | 0,4-16 |
| 1-2 | 400 500 | 400 500 | ||||||
| 500 | 1,00; 1,25; 1,60; 2,00 | 50-315 | 1-5 | 160 200 | 160 200 | 0,4-25 | ||
| 1-3 | 250 | 250 | ||||||
| 650 | 0,50; 0,63; 0,80; 1,00; 1,25; 1,60; 2,00; 2,50 | 50-400 | 1-3 | 315 400 | 315 400 | 0,63-50 | ||
| 3; 4 | 500 630 | 500 630 | ||||||
| 800 | 0,63; 0,80; 1,00; 1,25; 1,60; 2,00; 2,50; 3,15; 4,00 | 100-1250 | 50; 100; 150; 200; 300 | 2-5 | 200 | 160 | 108; 133; 159 | 1,0-315 |
| 4; 5 | 250 315 400 | 200 250 315 | ||||||
| 4 | 500 | 400 | ||||||
| 4; 5 | 630 800 | 500 630 | ||||||
| 4 | 1000 | 800; 1000 | ||||||
| 1000 | 0,8; 1,0; 1,25; 1,6; 2,0;2,5; 3,15; 4,0 | 100-1600 | 50; 100; 150; 200; 300 | 2-5 | 200 250 | 200 250 | 108; 133; 159 | 315-500 |
| 4; 5 | 315 400 | 315 400 | ||||||
| 4 | 500 | 500 | ||||||
| 4-6 | 630 800 | 630 800 | ||||||
| 5 | 1000 1250 | 1000 1250 | ||||||
| 1200 | 0,8; 1,0; 1,25; 1,6; 2,0; 2,5; 3,15; 4,0 | 100-2500 | 50; 100; 200; 300; 400 | 2-6 | 200 250 315 | 200 250 315 | 108; 133; 159 | 3,5-1000 |
| 5 | 400 | 400 | ||||||
| 4-6 | 500 | 500 | ||||||
| 5; 6 | 630 800 | 630 800 | ||||||
| 6 | 1000 1250 1600 | 1000 1250 1600 | ||||||
| 1400 | 1,0; 1,25; 1,6; 2,0; 2,5; 3,15; 4,0 | 100-3150 | 50; 100; 200; 300; 400; 500 | 2-6 | 250 315 | 250 315 | 159; 194 | 6,3-1400 |
| 5; 6 | 400 | 400 | ||||||
| 5; 6 | 500 630 | 500 630 | ||||||
| 5 | 800 1000 | 800 1000 | ||||||
| 5; 6 | 1250 1600 2000 | 1250 1600 2000 | ||||||
| 1600 | 1,25; 1,6; 2,0; 2,5; 3,15; 4,0 | 200-4000 | 4-6 | 400 500 | 315 400 | 5,6-2000 | ||
| 5; 6 | 630 800 1000 | 500 630 800 | ||||||
| 2000 | 1,6; 2,0; 2,5; 3,15; 4,0 | 5; 6 | 1250 | 1000 1250 | 194 | 6,3-2200 | ||
| 6; 8 | 1600 2000 | 1600 2000 | ||||||
| (2250) | 1,6; 2,0; 2,5; 3,15; 4,0 | 200-4000 | 50; 100; 200; 300; 400; 500 | 4-6 | 400 500 | 315 400 | 194 | 9,0-2200 |
| 2500 | 5; 6 | 630 800 | 500 630 800 | 219 | 1,0-2500 | |||
| (2750) | 5; 6 | 1000 1250 | 1000 1250 | 12,0-3000 | ||||
| 3000 | 6; 8 | 1600 2000 | 1600 2000 | 12,0-3000 |
Новое оборудование полностью соответствует новому перспективному параметрическому ряду конвейерных лент. Стационарные ленточные конвейеры общего назначения могут иметь различную длину, форму трассы, производительность, скорость, транспортировать различные материалы и т.д. и должны в каждом конкретном случае проектироваться индивидуально. При проектировании составные части конвейера выбираются из типоразмерных рядов однотипных узлов механического оборудования, которые являются основой стандартных ленточных конвейеров общего назначения.
Типоразмерный ряд роликов утвержден Министерством в качестве унифицированного ряда для всех конвейеров, который содержит всего девять основных типов роликов, указанных в табл. 4.30.
Таблица 4.30. Типоразмерный ряд роликов
| Диаметр ролика d p , мм | 63 | 89 | 108 | 133 | 159 | 194 | 194 | 219 | 219 |
|---|---|---|---|---|---|---|---|---|---|
| Диаметр оси d 0 , мм | 15 | 17 | 1 8 | 20 | 25 | 30 | 40 | 45 | 50 |
| Номер подшнпника | 202 | 260803 | 260803 | 260804 | 260805 | 260806 | 7308 | 7309 | 7310 |
| Тип ролика | 0 | I | II | III | IV | V | VI | VII | VIII |

Конструктивно новые ролики представлены на рис. 4.17 и имеют цельнометаллический корпус с цапфами на концах, который устанавливается на два специальных подшипника серии 260000 (230000). Эти специальные подшипники с одной стороны имеют глухую крышку и резинометаллическое уплотнение, а с другой - такое же резинометаллическое и лабиринтное уплотнения. Подшипники - шариковые, однорядные, радиальные. На наружном кольце их имеется прорезь для установки в кронштейн роликоопоры. Каждый тип ролика в зависимости от ширины ленты и типа роликоопоры будет выпускаться нескольких типоразмеров разной длины. На базе девяти основных типов получаются все необходимые исполнения роликов: футерованные, дисковые, амортизирующие.
Из табл. 4.31 следует, что основной желобчатой роликоопорой является трехроликовая с углом наклона боковых роликов в 30° для ширины ленты до 1200 мм включительно и в 35° - для ширины ленты больше 1200 мм.
Таблица 4.31. Рекомендуемые типы роликоопор.
Тип роликоопор
Исполн.
ролика
Ширина ленты В, мм
400
500
650
800
1000
1200
1400
1600
2000
(2250)
2500
(2750)
3000
прямая
Верхняя
Рядовая
Г
+
+
+
+
+
+
+
+
+
-
-
-
-
Ф
-
Специ-альная
центри-рующая
Г
Ф
Аморти-зирующая
А
Нижняя
Рядовая
Г
+
Ф
-
Специ-альная
Центри-рующая
Г
Ф
Дисковая
Д
+
Желобчатая трехроликовая с роликами равной длинныи и углом наклона боковых роликов α=30°/35°
Рядовая
30°
Г
+
+
+
+
+
+
-
-
-
-
-
-
-
Ф
-
35°
Г
-
-
-
-
-
+
+
+
+
+
+
+
Ф
Желобчатая пятироликовая с углом наклона боковых роликов α=30°/35°
Специ-альная
Центри-рующая
30°
Г
-
+
+
+
+
+
-
-
-
-
-
-
-
Ф
35°
Г
-
-
-
-
-
+
+
+
+
+
+
+
Ф
Аморти-зирующая
30°
А
+
+
+
+
-
-
-
-
-
-
-
-
35°
-
-
-
+
+
+
+
+
+
+
+
+
Желобчатая пятироликовая с углом наклона боковых роликов α1=60° и α2=30°
Рядовая
Г
-
-
-
-
-
-
-
-
-
+
+
+
+
Ф
Специ-альная
Центри-рующая
Г
Ф
Амортизирующая
А
Дисковая двухроликовая нижняя
Рядовая
Г
-
-
-
-
+
+
+
+
+
+
+
+
+
Ф
Специ-альня
Центри-рующая
Г
Ф
Дисковая
Д
*Примечание. Типоразмер комплектации роликоопор; Г — гладкими роликами; Ф — футерованными; А – амортизирующими, Д - дисковыми. (+) и (—) соответственно рекомендуется и не рекомендуется к установке.*
Ряд приводных барабанов разработан применительно к ряду резинотканевых конвейерных лент. Необходимый диаметр барабана (мм) определяется в зависимости от жесткости ленты по эмпирической формуле Dб k1 k2 i, где k1 - коэффициент, учитывающий тип тканевой прокладки (табл.4.32); k2 - коэффициент, учитывающий усилие в ленте и угол обхвата ею барабана (табл.4.33); i - число прокладок в ленте, шт.
Таблица 4.32. Значения коэффициента типа тканевой прокладки.
| Прочность тканевых прокладок, даН; см ширины | 50 | 100 | 150 | 200 | 300 | 400 | 500 |
|---|---|---|---|---|---|---|---|
| Возможный тип ткани | БКНЛ-65 | БКНЛ-100 | БКНЛ-150 | ТЛК-200 | ТК-300 | ТК-400 | ТК-500 |
| Коэффициент k 1 | 1,25 | 1,4 - 1,6 | 1,6 - 1,8 | 1,8 - 2,0 | 2,0 - 2,5 | 2,5 | 2,7 |
Таблица 4.33. Значения коэффициента k2
| Угол oбхвата барaбана лентой, ...° | Коэффициент k 2 при усилии в ленте в месте установки барабана ( S Л ) в % от максимального усилия ( S max ) | |||
|---|---|---|---|---|
| 100 | 75 | 50 | 25 | |
| 180-240 | 100 | 80 | 63 | 50 |
| 70-110 | - | 63 | 50 | 40 |
| 15-30 | 63 | 50 | 40 | 32 |
| Менее 15 | 50 | 40 | 32 | 25 |
Расчетные диаметры барабанов округляются до стандартных.
Необходимые диаметры валов определялись из расчета на прочность и выносливость по максимальным усилиям, допустимым в каждой ленте. Однако часто диаметры валов определяются не из расчета на прочность, а внутренним диаметром принятых подшипников. Для нового ряда барабанов принят ряд подшипников, приведенный в табл. 4.34. При этом подшипники для каждого барабана подбирались с учетом скорости движения ленты таким образом, чтобы обеспечить срок эксплуатации не менее 32 000 ч.
Таблица 4.34. Подшипники валов приводных барабанов
| Внутренний диаметр подшипника d п , мм | 30 | 40 | 50 | 60 | 30 | 100 | 120 | 140 | 160 | 180 | 100 | 220 | 260 | 280 | 320 | 360 | 400 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Условное обозначение подшипника | 3606 | 3608 | 3610 | 3612 | 3616 | 3620 | 3624 | 3628 | 3632 | 3636 | 3640 | 3644 | 3652 | 3656 | 3564 | 3572 | 3680 |
Таким образом, для каждой ленты в зависимости от ее жесткости подбирается необходимый диаметр обечайки. В зависимости от усилия в ленте выбирается вал. Далее выбирается необходимый подшипник. Если диаметры вала и подшипника не совпадают, то принимается больший диаметр.
На приводной барабан действуют крутящий момент и радиальное усилие, причем эти силовые факторы связаны между собой таким образом, что при максимальном крутящем моменте радиальное усилие минимально и наоборот. Поэтому в.характеристике приводного барабана указаны минимальный передаваемый крутящий момент и соответствующее ему радиальное усилие, а также максимальный крутящий момент и соответствующее ему усилие. Получившийся ряд приводных барабанов представлен в табл. 4.35. Обозначение барабанов сохранено таким же, какое было принято в старом типоразмерном ряду барабанов.
Таблица 4.35. Характеристика приводных барабанов
| Ширина ленты B, nмм | Тип барабана | Внутренний диаметр подшипника dn мм | Техническая характеристика приводных барабанов | Усилене на неприводном барабане P "б даН | |||
|---|---|---|---|---|---|---|---|
| Скорость конвейера v,м/с | Крутящий момент M KP, дан.м | Усилие на барабане Рб ДаН | Мощность на барабане N,, кВт | ||||
| 400 | 4016 | 30 - 40 | 0,4 - 0,6 | 7 - 25 | 270 - 630 | 0,5 - 2,0 | 450 - 800 |
| 4020 | 30 - 40 | 0,4 - 0,8 | 9 - 30 | 270 - 630 | 0,5 - 3,0 | 450 - 800 | |
| 4025 | 40 - 50 | 0,4 - 1,0 | 20 - 60 | 490 - 950 | 1,0 - 5,0 | 800 - 1610 | |
| 4031 | 40 - 60 | 0,4 - 1,2 | 30 - 100 | 540 - 1260 | 1,0 - 8,0 | 800 - 1610 | |
| 4040 | 50 | 0,4 - 1,6 | 60 - 100 | 810 - 1040 | 1,5 - 9,0 | 1610 | |
| 4050 | 50 - 60 | 0,5 - 2,0 | 90 - 170 | 980 - 1390 | 2,0 - 14,0 | 1610 - 2450 | |
| 500 | 5016 | 30 - 50 | 0.4 - 0,6 | 8 - 30 | 310 - 790 | 0,5 - 3,0 | 420 - 1520 |
| 5020 | 40 - 50 | 0,4 - 0,8 | 20 - 40 | 490 - 790 | 1,0 - 4,0 | 750 - 1520 | |
| 5025 | 40 - 50 | 0,4 - 1,0 | 22 - 70 | 510 - 1180 | 1,0 - 6,0 | 750 - 1520 | |
| 5031 | 50 - 60 | 0,4 - 1,2 | 40 - 120 | 780 - 1580 | 1,5 - 10,0 | 1520 - 2320 | |
| 5040 | 60 - 80 | 0,4 - 1,6 | 50 - 170 | 760 - 1760 | 1,0 - 14.0 | 1520 - 4430 | |
| 5050 | 60 - 80 | 0,5 - 2,0 | 100 - 290 | 1230 - 2370 | 2,0 - 24,0 | 2320 - 4430 | |
| 5063 | 80 | 0,6 - 2,0 | 180 - 330 | 1690 - 2170 | 4,0 - 22,0 | 4430 | |
| 650 | 651G | 30 - 40 | 0,5 - 0,6 | 8 - 23 | 310 - 570 | 0.5 - 2.0 | 420 - 750 |
| 6520 | 40 - 50 | 0,5 - 0,8 | 17 - 40 | 490 - 850 | 1.0 - 4,0 | 750 - 1520 | |
| 6525 | 50 | 0,5 - 1,0 | 40 - 70 | 890 - 1130 | 2,0 - 6,0 | 1520 | |
| 6531 | 50 - 60 | 0,5 - 1,2 | 50 - 100 | 890 - 1270 | 2,0 - 8.0 | 1520 - 2320 | |
| 6540 | 60 | 0,5 - 1,6 | 90 - 170 | 1320 - 1700 | 2,0 - 14,0 | 2320 | |
| 6550 | 60 - 80 | 0,5 - 2,0 | 110 - 380 | 1320 - 3080 | 2,0 - 30,0 | 4430 | |
| 6563 | 80 - 100 | 0,6 - 2,5 | 210 - 630 | 1970 - 4100 | 4,0 - 52,0 | 4430 - 7200 | |
| 800 | 8020 | 40 - 60 | 0,6 - 0,8 | 13 - 51 | 390 - 1040 | 1 - 4 | 520 - 1620 |
| 8025 | 50 - 80 | 0,6 - 1,0 | 35 - 85 | 810 - 1390 | 2 - 7 | 1050 - 3180 | |
| 8031 | 60 - 80 | 0,6 - 1,2 | 60 - 120 | 1080 - 1560 | 2 - 10 | 1620 - 3180 | |
| 8040 | 80 | 0,6 - 1,6 | 110 - 200 | 1620 - 2080 | 4 - 17 | 3180 | |
| 8050 | 80 - 100 | 0,6 - 2,0 | 140 - 420 | 1620 - 3470 | 4 - 35 | 3180 - 5340 | |
| 8063 | 100 - 120 | 0,6 - 2,5 | 330 - 1160 | 3080 - 7570 | 7 - 95 | 5340 - 10630 | |
| 8080 | 120 - 160 | 0,8 - 3,1 | 840 - 2460 | 6150 - 12620 | 17 - 200 | 14820 - 19300 | |
| 8100 | 140 - 160 | 1,0 - 4,0 | 1350 - 3960 | 7880 - 15150 | 30 - 305 | 19300 | |
| 1000 | 10020 | 60 - 80 | 0,8 | 38 - 70 | 1110 - 1420 | 3 - 6 | I530 - 3010 |
| 10025 | 60 - 80 | 0,8 - 1,0 | 50 - 110 | 1110 - 1740 | 3 - 9 | 1530 - 3010 | |
| 10031 | 80 | 0,8 - 1,2 | 80 - 150 | 1520 - 1950 | 4 - 12 | 990 | |
| 10040 | 80 - 100 | 0,8 - 1,6 | 100 - 250 | 1520 - 2600 | 4 - 20 | 3010 - 5080 | |
| 10050 | 100 - 120 | 0,8 - 2,0 | 230 - 620 | 2700 - 4340 | 8 - 50 | 5080 - 10120 | |
| 10063 | 100 - 140 | 0,8 - 2,5 | 330 - 1460 | 3080 - 9470 | 9 - 120 | 5080 - 14160 | |
| 10080 | 120 - 160 | 0,8 - 3,5 | 680 - 2460 | 4920 - 12620 | 14 - 200 | 10120 - 14160 | |
| 100100 | 160 - 200 | 1,0 - 4,0 | 1690 - 4620 | 9840 - 18940 | 35 - 380 | 18500 - 39770 | |
| 100125 | 180 - 200 | 1,2 - 4,0 | 2640 - 7220 | 12300 - 23670 | 54 - 475 | 39770 | |
| 1200 | 12020 | 80 | 0,8 | 40 - 80 | 1230 - 1580 | 4 - 7 | 2670 |
| 12025 | 80 | 0,8 - 1,0 | 60 - 130 | 1620 - 2080 | 5 - 10 | 2670 | |
| 12031 | 80 - 100 | 0,8 - 1,2 | 90 - 180 | 1620 - 2330 | 5 - 15 | 2670 - 4560 | |
| 12040 | 80 - 100 | 0,8 - 1,6 | 120 - 300 | 1820 - 3130 | 5 - 25 | 2670 - 4560 | |
| 12050 | 100 - 120 | 0,8 - 2,0 | 210 - 510 | 2440 - 4170 | 7 - 42 | 4560 - 9110 | |
| 12063 | 100 - 140 | 0,8 - 2,5 | 350 - 1450 | 3250 - 9470 | 9 - 120 | 4560 - 12820 | |
| 12080 | 120 - 180 | 0,8 - 3,1 | 680 - 2960 | 4920 - 15150 | 14 - 240 | 9110 - 21900 | |
| 120100 | 180 - 200 | 1,0 - 4,0 | 2020 - 5540 | 11810 - 22720 | 42 - 455 | 21900 - 36530 | |
| 120125 | 200 - 220 | 1,2 - 4,0 | 4220 - 10390 | 19690 - 34090 | 87 - 685 | 44380 | |
| 120160 | 220 - 320 | 1,6 - 4,0 | 6080 - 17730 | 22150 - 45480 | 125 - 915 | 60910 | |
| 1400 | 14025 | 80 | 1,0 | 80 - 150 | 1895 - 2430 | 7 - 20 | 2670 |
| 14031 | 80 - 100 | 1,0 - 1,2 | 105 - 215 | 1895 - 2730 | 7 - 17 | 2670 - 4560 | |
| 14040 | 100 | 1,0 - 1,6 | 195 - 355 | 2840 - 3650 | 10 - 31 | 4560 | |
| 14050 | 100 - 120 | 1,0 - 2,0 | 245 - 950 | 2840 - 4860 | 10 - 50 | 4560 - 9110 | |
| 14063 | 120 | 1,0 - 2,5 | 615 - 1120 | 5685 - 7290 | 20 - 92 | 9110 | |
| 14080 | 120 - 160 | 1,0 - 3,1 | 675 - 2585 | 4920 - 13260 | 17 - 210 | 9110 - 16880 | |
| 140100 | 160 - 220 | 1,0 - 4,0 | 1690 - 8080 | 9845 - 33140 | 35 - 667 | 16880 - 44380 | |
| 140125 | 200 - 280 | 1,2 - 4,0 | 4220 - 13470 | 19690 - 44190 | 87 - 890 | 14380 - 71660 | |
| 140160 | 260 - 320 | 1,6 - 4,0 | 10630 - 21550 | 34450 - 55230 | 219 - 1110 | 71660 | |
| 140200 | 320 - 360 | 2,0 - 4,0 | 14770 - 32320 | 43060 - 66280 | 305 - 1335 | - | |
| 2000 | 20040 | 80 - 120 | 1,6 | 85 - 510 | 1230 - 5210 | 7 - 42 | 2160 - 7500 |
| 20050 | 120 - 140 | 1,6 - 2,0 | 350 - 845 | 4060 - 6950 | 23 - 70 | 7500 - 10670 | |
| 20063 | 140 - 160 | 1,6 - 2,5 | 585 - 1600 | 5420 - 10420 | 31 - 130 | 10670 - 14220 | |
| 20080 | 140 - 200 | 1,6 - 3,1 | 930 - 3695 | 6770 - 18940 | 38 - 300 | 10670 - 31110 | |
| 200100 | 180 - 260 | 1,6 - 4,0 | 2110 - 9235 | 12300 - 37870 | 70 - 760 | 18550 - 52600 | |
| 200125 | 260 - 360 | 1,6 - 4,0 | 5275 - 23090 | 24610 - 75750 | 140 - 1525 | 38040 - 62140 | |
| 200160 | 320 - 400 | 1,6 - 4,0 | 12150 - 36940 | 44290 - 94680 | 250 - 1905 | 147940 | |
| 200200 | 400 | 2,0 - 4,0 | 28060 - 51180 | 81820 - 105000 | 465 - 2115 | 147940 | |
| 2250 | 22540 | 80 - 120 | 1,6 | 105 - 570 | 1540 - 5870 | 9 - 47 | 2160 - 7500 |
| 22550 | 120 - 140 | 1,6 - 2,0 | 420 - 950 | 4920 - 7810 | 28 - 79 | 7500 - 10660 | |
| 22563 | 140 - 160 | 1,6 - 2,5 | 660 - 1800 | 6090 - 11730 | 35 - 145 | 10660 - 14220 | |
| 22580 | 140 - 200 | 1,6 - 3,1 | 1045 - 4155 | 7615 - 21300 | 43 - 340 | 10660 - 31110 | |
| 225100 | 180 - 280 | 1,6 - 4,0 | 2375 - 10390 | 13850 - 42610 | 78 - 860 | 18550 - 62140 | |
| 225125 | 260 - 360 | 1,6 - 4,0 | 5940 - 25970 | 27700 - 85210 | 157 - 1715 | 52600 - 62140 | |
| 225160 | 280 - 400 | 1,6 - 4,0 | 11390 - 41560 | 41530 - 105520 | 235 - 2145 | 147940 | |
| 225200 | 400 | 2,0 - 4,0 | 28060 - 51180 | 81820 - 104940 | 580 - 2115 | - | |
| 2500 | 25040 | 80 - 120 | 1,6 | 75 - 635 | 1540 - 6510 | 6 - 52 | 2160 - 7500 |
| 25050 | 120 - 140 | 1,6 - 2,0 | 455 - 1060 | 5075 - 8680 | 29 - 87 | 7500 - 10660 | |
| 25063 | 140 - 160 | 1,6 - 2,5 | 730 - 2000 | 6765 - 13020 | 38 - 165 | 10660 - 14220 | |
| 25080 | 160 - 200 | 1,6 - 3,1 | 1160 - 4620 | 8460 - 23670 | 48 - 375 | 14220 - 31110 | |
| 250100 | 200 - 280 | 1,6 - 4,0 | 3375 - 11545 | 19685 - 47350 | 110 - 955 | 31110 - 62140 | |
| 250125 | 260 - 360 | 1,6 - 4,0 | 6595 - 28860 | 30760 - 94680 | 175 - 1905 | 52600 - 62140 | |
| 250160 | 320 - 400 | 1,6 - 4,0 | 3265 - 46175 | 49215 - 118350 | 67 - 2380 | 147940 | |
| 250200 | 400 | 2,0 - 4,0 | 28060 - 51180 | 81820 - 104940 | 580 - 2120 | ||
| 2750 | 27540 | 80 - 140 | 1,6 | 135 - 670 | 1970 - 7165 | 11 - 58 | 2160 - 10660 |
| 27550 | 120 - 140 | 1,6 - 2,0 | 480 - 1165 | 5585 - 9545 | 32 - 96 | 7500 - 10660 | |
| 27563 | 140 - 180 | 1,6 - 2,5 | 805 - 2200 | 7445 - 14320 | 42 - 180 | 10660 - 18550 | |
| 27580 | 160 - 200 | 1,6 - 3,1 | 1275 - 5080 | 9300 - 26040 | 53 - 415 | 14220 - 31110 | |
| 275100 | 200 - 280 | 1,6 - 4,0 | 3375 - 12700 | 19685 - 52075 | 110 - 1050 | 31110 - 62140 | |
| 275125 | 260 - 400 | 1,6 - 4,0 | 7250 - 31745 | 33835 - 104150 | 190 - 2095 | 52600 - 147940 | |
| 275160 | 320 - 400 | 1,6 - 4,0 | 13925 - 50790 | 50755 - 130190 | 285 - 2870 | 147940 | |
| 275200 | 400 | 2,0 - 4,0 | 28100 - 51200 | 81800 - 104900 | 580 - 2120 | - | |
| 3000 | 30040 | 80 - 140 | 1,6 | 135 - 760 | 1970 - 7810 | 11 - 63 | 2160 - 10660 |
| 30050 | 140 - 160 | 1,6 - 2,0 | 520 - 1270 | 6090 - 10415 | 35 - 105 | 10660 - 14220 | |
| 30063 | 160 - 180 | 1,6 - 2,5 | 875 - 2400 | 8120 - 15620 | 46 - 195 | 14220 - 18550 | |
| 30080 | 160 - 220 | 1,6 - 3,1 | 1390 - 5540 | 10150 - 28405 | 57 - 450 | 14220 - 38040 | |
| 300100 | 200 - 280 | 1,6 - 4,0 | 3165 - 13850 | 18455 - 56810 | 105 - 1145 | 31110 - 62140 | |
| 300125 | 280 - 400 | 1,6 - 4,0 | 8305 - 34630 | 38760 - 113620 | 220 - 2285 | 62140 - 147940 | |
| 300160 | 320 - 400 | 1,6 - 4,0 | 15190 - 51410 | 55370 - 131765 | 315 - 2655 | - | |
| 300200 | 400 | 2,0 - 4,0 | 28185 - 51410 | 82190 - 105410 | 580 - 2120 | - |
ГПКИ «Союзпроммеханизация» разработал методику выбора барабана при проектировании, основанную на определения действующих на барабан силовых факторов и сравнении их с допустимыми для данного барабана.
Ряд неприводных барабанов аналогичен ряду приводных. Разница заключается лишь в том, что крутящим моментом, действующим на неприводной барабан, можно пренебречь. Можно считать, что на неприводной барабан действует только радиальная нагрузка, равная сумме (геометрической) усилий в ветвях ленты в месте установки неприводного барабана (см. табл. 4.35). Разработана также методика выбора неприводных барабанов из типоразмерного ряда при проектирований конвейера, основанная на сравнении действующих усилий в месте установки барабана и допустимых усилий.
Для нового оборудования предусматриваются следующие типы натяжных устройств: винтовые, тележечные и вертикальные рамные. Распределение основных типов натяжных устройств по ширине ленты представлено в табл. 4.36.
Таблица 4.36. Типы натяжных устройств,соответствующих лентам различной ширины.
| Ширина ленты, мм | Допустимое усилие на барабане S б , даН | Диаметр барабана S б , мм | Вид натяжного устройства | ||
|---|---|---|---|---|---|
| Винтовое | Грузовое | ||||
| тележечное | рамное | ||||
| 400 | 800 800 1610 1610 1610 | 160 200 250 315 400 | + | - | - |
| 500 | 1520 1520 1520 2320 4430 4430 | 160 200 250 315 400 500 | + | - | - |
| 650 | 750 1520 1520 2320 | 160 200 250 315 | + | - | - |
| 800 | 570 1620 3180 | 160 200 250 | + | - | - |
| 1000 | 3010 3010 | 200 250 | + | - | - |
| 1200 | 2670 2670 4560 | 200 250 315 | + | - | - |
| 1400 | 2670 4560 4560 | 250 315 400 | + | - | - |
| 1600 | 2860 8180 | 315 400 | + | - | - |
| 2000 | 3 570 | 315 | + | - | - |
| 2250 | 4020 | 315 | + | - | - |
| 2750 | 4910 | 315 | + | - | - |
| 3000 | 5 360 | 315 | + | - | - |
*Примечание. (+) и (-) соответственно рекомендуется и не рекомендуется к применению.*
4.5. Проектирование и расчет ленточного конвейера
Определение режима работы и нагружения конвейера.
Режимы работы и нагружения конвейера определяются классами использования его по времени и производительности(см. гл. 2). Классы использования конвейера по времени приведены в табл. 2.1, где первый класс В1 соответствует конвейерам периодического действия, остальные классы регламентируют: одно, двух, трехсменную и круглосуточную работу конвейера соответственно. Классы использования конвейера по производительности приведены в табл. 2.2 и 2.4.
На основании классов использования конвейеров по времени и производительности выбирают по табл. 2.5, 3.1 и 3.2 режим работы конвейера.
Определение условий работы конвейера.
Условия работы конвейера характери зуются производственными условиями окружающей среды, воздействующими на конвейер. Принято четыре группы производственных условий; легкие (Л), средние (С), тяжелые (Т) ивесьма тяжелые (ВТ), характеристика которых приведена в табл. 3.1 и 3.2.
Выбор проектной схемы конвейера.
Проектная схема конвейера должна быть максимально простой, прямолинейной и без излишних перегибов. На рис. 4.18 приведены характерные геометрические схемы конвейеров. Наиболее предпочтительными являются схемы 1 и 2.

При проектировании конвейерной линии следует применять отдельные конвейеры максимальной длины и минимальным количеством перегрузочных пунктов.
Однобарабанный привод, как правило, располагается на переднем барабане; расположение двухбарабанного и трехбарабанного приводов показано на рис. 4.18 и в табл. 4.3.
Выбор угла наклона конвейера и скорости движения ленты.
В табл. 4.37 приведены максимальные углы наклона стационарных ленточных конвейеров для ряда материалов. При равномерной непрерывной загрузке конвейера указанные в табл. 4.37 углы наклона ленты можно увеличить на 1-20 Для передвижных и переносных конвейеров допустимые углы наклона ленты уменьшаются на 5-10%.
Таблица 4.37. Характеристика насыпных грузов (средние значения).
| Транспортируемый груз | Плотность, γ, т/м 2 | Группа абразив ности | Угол ЕС тественного откоса груза в покое, φ ° | Угол свободного располо жения груза в попереч ном сечении ленты, φ ° | Наибольший допу скаемый угол наклона конвейера (β, ...° |
|---|---|---|---|---|---|
| Агломерат железной руды | 1,6-2,0 | Д | 45 | 15 | 18 |
| Агломерат свинцовой руды | 2,0-3,5 | Д | 40-50 | 15 | 18 |
| Антрацит рядовой | 0,8-1,0 | С | 45 | 10 | 17 |
| Аммофос | 0,9-1,1 | - | 33-42 | 10 | - |
| Апатитовый концентрат | 1,8-1,7 | С | 30-40 | 15 | 16 |
| Асбест сорт I-V | 0,3-0,6 | В | 50 | 17 | - |
| Асбест сорт VI-VII | 0,4-0,8 | В | 45 | 15 | - |
| Брикеты из бурого угля, плоские | 0,7-1,0 | В, С | 35-40 | 15 | 14 |
| Боксит дробленый | 1,3-1,5 | В | 40-50 | 15 | 18 |
| Гранит (крупность 0-80 мм) | 1,5 | Д | 45 | 18 | 18 |
| Галька круглая, сухая | 1,5-1,8 | В | 30 | 12 | 10 |
| Гипс порошкообразный, воздушно-сухой | 1,2-1,4 | В | 40 | 14 | 22 |
| Глина кусковая, сухая | 1,6-1,8 | В | 40 | 15 | 16 |
| Глина кусковая, влажная | 1,9-2,1 | В | 50 | 20 | 24 |
| пылевидная | 0,4-1,2 | В | 20 | 12 | 22 |
| Глинозем порошкообразный, сухой | 0,9-1,8 | С | 35 | 15 | - |
| Гравий рядовой, сухой | 1,5-1,8 | В | 30-45 | 15 | 18 |
| Гравий влажный, мытый | 1,8-1,9 | В | 40-50 | 18 | 20 |
| Доломит необожженный, 50-80 мм | 1,7-1,9 | С | 35-40 | 15 | 18 |
| Земля грунтовая, влажная | 1,6-2,0 | С | 35-45 | 20 | 22 |
| Земля грунтовая, сухая | U-1,6 | С | 30-40 | 15 | 19 |
| Земля формовочная, готовая | 1,6 | С | 40-45 | 20 | 24 |
| Земля формовочная, выбитая | 1,2-1,3 | С | 30-45 | 15 | 22 |
| Зола сухая | 0,6-0,9 | Д | 45-50 | 15 | 18 |
| Зерно (рожь, пшеница) сухое | 0,7-0,8 | А | 22 | 10 | 16 |
| Известняк мелкий и среднекусковой | 1,4-1,7 | В | 36-40 | 15 | 18 |
| Известь порошкообразная, воздушпсьсухая | 0,5-0,9 | В | 50 | 15 | 23 |
| Известь хлорная, воздушно-сухая | 0,6-0,8 | В | 45-50 | 15 | 20 |
| Калий хлористый | 0,9 | - | 46 | 15 | - |
| Камень мелко, среднекусковой, рядовой | 1,3-1,5 | Д | 37-40 | 15 | 18 |
| Кокс рядовой | 0,4 – 0,5 | Д | 30 | 15 | 15 |
| Коксик с мелочью | 0,6 – 0,9 | Д | 50 | 15 | 18 |
| Колчедан серный, рядовой | 2,0 | С | 45 | 15 | 17 |
| Колчедан флотационный | 1,6 | С | 38 - 40 | 12 | 17 |
| Картофель (клубни) | 0,6 – 0,8 | А | 28 | 10 | 12 |
| Кукуруза в зернах | 0,7 – 0,8 | А | 35 | 10 | 15 |
| Концентрат железных руд, влажный | 3,2 – 5,0 | Д | 25 - 50 | 15 | 22 |
| Мел мелкокусковой | 1,4 – 1,6 | В | 40 | 14 | 15 |
| Мука ржаная, отруби | 0,5 – 0,6 | А | 55 | 16 | 15 |
| Мука фосфоритная для удобрений | 1,1 – 1,8 | В | 37 - 45 | 13 | 12 |
| Окатыши железнорудные | 1,8 – 2,2 | С | 35 - 40 | 10 | 12 |
| Опилки древесные, воздушно-сухие | 0,2 – 0,3 | А | 40 | 15 | 27 |
| Огарок колчеданный | 1,4 – 1,8 | С | 35 | 12 | 18 |
| Окалина | 2,0 – 2,2 | С | 30 - 35 | 10 | - |
| Песок карьерный, рядовой,воздушно-сухой | 1,4 – 1,6 | С | 35 - 40 | 15 | 20 |
| Песок чистый, формовочный, сухой | 1,3 – 1,5 | С | 30 - 35 | 10 | 15 |
| Песчанно-гравийная смесь, воздушно-сухая | 1,6 – 1,8 | С | 40 - 45 | 15 | 22 |
| Порода грунтовая (вскрыша) | 1,6 – 1,7 | С | 45 - 50 | 15 | 20 |
| Пыль колошниковая | 1,1 – 2,0 | В | - | - | - |
| Руда крупностью 0-25 мм и 0 -120 мм,рядовая | 2,0 – 2,4 | Д | 30 - 50 | 15 | 18 |
| Руда крупностью 0-350 мм, рядовая | 2, - 3,6 | Д | 45 | 15 | 15 |
| Сера гранулированная | 1,4 | - | 45 | 15 | 18 |
| Сера двууглекислая, порошкообразная | 1,0 | - | 44 | 15 | 18 |
| Соль поваренная,зернистая | 1,0 – 1,2 | С | 46 | 15 | 18 |
| Соль калийная | 1,1 | С | 46 | 15 | 18 |
| Соль каменная, кусковая | 0,8 – 1,8 | С | 30 – 50 | 15 | 18 |
| Суперфосфат из апатита, гранулированный | 1,0 | С | 45 | 14 | 20 |
| Стружки древесные, свежие | 0,2 – 0,5 | А | 50 | 20 | 27 |
| Торф фрезерный, воздушно-сухой | 0,3 – 0,5 | В | 32 - 45 | 12 | 18 |
| Уголь бурый,сухой | 0,5 – 0,6 | В | 35 - 50 | 12 | 16 |
| Уголь бурый,влажный | 0,6 – 0,8 | В | 40 - 50 | 12 | 18 |
| Уголь каменный, рядовой | 0,6 – 0,8 | В | 30 - 45 | 12 | 18 |
| Угольная пыль с мелочью | 0,5 – 0,7 | В | 15 - 20 | 7 | 10 |
| Удобрения минеральные | 1,0 – 2,0 | С | 35 - 40 | 10 | 15 |
| Цемент воздушно-сухой | 1,0 -1,5 | Д | 30 - 40 | 10 | 20 |
| Шлак каменноугольный | 0,6 – 0,9 | Д | 35 - 40 | 15 | 20 |
| Штыб сухой | 0,9 | С | 35 - 45 | 15 | 20 |
| Щебень сухой | 1,5 – 1,8 | Д | 35 - 45 | 15 | 18 |
При уменьшении скорости движения ленты допустимый угол наклона ее может быть увеличен. Для лент, имеющих выступы на рабочей поверхности, углы наклона принимаются на 10-15° меньше, чем угол естественного откоса насыпного груза.
Для лент с шероховатой рабочей поверхностью углы наклона принимаются на 3-5 % больше, чем для гладкой ленты.
Принятый максимальный угол наклона βmax проверяется при насыпных грузах по формуле:
, где k3 - коэффициент запаса; для грузов легкой подвижности k3 = 0,35, средней - k3 = 0,40, малой - k3 = 0,55;
φ - угол естественного откоса транспортируемого груза в покое, ... °.
При транспортировании штучных грузов углы наклона ленты выбираются по табл. 4.38 и проверяются по формуле:
, где ρ - угол трения груза по поверхности ленты в покое, ... ° Δρ = 10/15° - запас устойчивости груза. Для штучных грузов, имеющих высоту больше размера его опорной поверхности по оси конвейера, угол наклона проверяется по формуле:
Таблица 4.38. Наибольшие допускаемые углы наклона конвейера с прорезиненной лентой при транспортировании штучных грузов
| Груз | Наибольший допустимый угол β max наклона конвейера с лентой, ...° | |
|---|---|---|
| гладкой | рифленой | |
| Ящики деревянные | 15-17 | 25 |
| Ящики металлические | 12-15 | - |
| Коробки картонные | 15 | 25 |
| Мешки льняные и джутовые | 18-20 | 30-32 |
| Мешки бумажные | 15-17 | 30 |
,где lГ - длина опорной поверхности груза вдоль ленты конвейера, м;
hГ - расстояние от центра тяжести груза до его опорной поверхности на ленте, м.
Выбор скорости ленты производится с учетом условий эксплуатации конвейера, характеристики транспортируемого груза, ширины ленты, назначения и местоположения конвейера, способа загрузки и разгрузки его и т.д. Выбранная скорость ленты должна соответствовать ГОСТ 22644-77, обеспечивать сохранность груза, т.е. минимальное его дробление, просыпь, распыление и т.п. наибольшую долговечность ленты и роликоопор конвейера.
Таблица 4.39. Максимально допустимая скорость ленты при разгрузке через головной барабан, м/с
| Транспортируемый груз | Ширина ленты, мм | |||||||
|---|---|---|---|---|---|---|---|---|
| 400-500 | 650 | 800 | 1000 | 1200 | 1400 | 1600 - 1800 | 2000-3000 | |
| Пылевидные и порошкообразные сухие, пылящие | 1,0 | 1,0 | 1,0 | 1,25 | 1,25 | 1,6 | 1,6 | 2,0 |
| Хрупкие, кусковые, крошение которых снижает их качество | 1,25 | 1,6 | 2,0 | 2,0 | 2,5 | 2,5 | 3,15 | 4,0 |
| Зернистые и порошкообразные, в том числе рыхлые вскрышные породы | 1,6 | 2,5 | 3,15 | 4,0 | 4,0; 5,0 * | 5,0; 5,0 * | 5,0; 6,3 * | 6,3; 8,0 * |
| Мелкокусковые, а' ≤ 60 мм | 1,6 | 2,0 | 2,5 | 3,15 | 4,0 | 5,0 | 5,0 | 6,3;8,0* |
| Среднекусковые, а' ≤160 мм: легкие | 1,6 | 2,0 | 2,5 | 3,15 | 4,0 | 4,0 | 5,0 | 5,0 |
| тяжелые | - | 1,6 | 2,0 | 2,50 | 3,15 | 3,15 | 4,0 ** | - |
| Крупнокусковые, а' = 170/350: легкие | - | - | 1,6 | 2,0 | 2,5 | 2,5 | 3,15 ** | 3,15 ** |
| тяжелые | - | - | 1,25 | 1,6 | 2,0 | 2,0 | 2,5 | 2,5 ** |
| Особокрупнокусковые, а' ≥ 350 мм | - | - | - | - | 2,0 | 2,5 ** | 2,5 ** | 3,15 |
| Зерновые (рожь и т.п.) | 1,6 | 2,5 | 3,15 | 4,0 4,0 | - | - | - | - |
| Овощи, фрукты, корнеплоды | 0,8 | 0,8 | 1,0 | 1,0 | - | - | - | - |
На отвалообразователях. Целесообразно применение податливых роликоопор.*
В таблице 4.39 приведены наибольшие скорости ленты в зависимости от характера транспортируемого груза и ширины ленты. Для ориентировочных расчетов значение наибольшей скорости ленты при разгрузке через головной барабан в зависимости от транспортируемого груза выбирается:
| Тип груза | v max , м/с |
|---|---|
| Легкосыпучие сухие порошкообразные и пылевидные (цемент, апатит, нефели, пылеуголь, пылеглина и т.п.) | 1, - 2,0 |
| Хрупкие,крошение которых понижает качество груза (кокс, уголь древесный и т.п.) | До 3,15 |
| Овощи, фрукты (картофель, свекла, морковь, яблоки и т.п.) | До 1,0 |
| Зернистые и мелкокусковые (песок, грунтовая земля и др.) | |
| для конвейеров установленных в карьерах открытых разработок | До 6,3 |
| для конвейеров отвалообразователей, установленных на открытых разработах | 8 - 10 |
| Крупнокусковые | 2,0 – 3,15 |
Скорости движения ленты для временных установок, работающих короткое время, могут быть более высокими, чем для стационарных конвейеров, работающих длительное время.
Стационарные конвейеры, установленные на открытой местности, допускают более высокие скорости, чем конвейеры, расположенные в закрытых производственных зданиях.
Для наклонных конвейеров скорости должны быть снижены по сравнению с горизонтальными примерно на 20 %, если конвейер имеет максимальный угол наклона.
Скорости ленты при транспортировании штучных грузов выбираются в зависимости от массы и формы единицы груза, способа подачи груза на ленту и снятия с нее, а при выполнении на ленте технологического процесса - в зависимости от его режима. В табл. 4.40 приведены допустимые скорости ленты для некоторых штучных грузов.
Таблица 4.40. Рекомендуемые скорости движения ленты для транспортирования штучных грузов
| Характеристика груза | Скорость ленты, м/с | |
|---|---|---|
| рекомендуемая | максимальная | |
| Тканевые мешки с мукой, зерном, бумажные мешки с цементом, мелом Почтовые посылки в мягкой упаковке, пачки газет Рулон бумаги массой до 200 кг Ящики, бочки массой более 50 кг, чемоданы | 0,5-1,0 0,8-1,0 0,3-0,5 0,3-0,5 | 1,6 1,6 1,0 1,0 |
Производительность конвейера.
Расчетная массовая производительность для определения относительных нагрузок на ленту и тягового усилия привода:
В случае отсутствия точных данных величины kН можно приближенно принять для расчета ширины ленты по неравномерности, минутного грузопотока kН = 1,25 / 2,0; для расчета линейных нагрузок па ленту по неравномерности сменного грузопотока kН = 1,1 / 1,5.
При непрерывной загрузке конвейера с помощью питателя и промежуточного загрузочного бункера принимаются меньшие значения kН; при периодической загрузке без загрузочного бункера - большие. Коэффициент использования конвейера по времени kt вычисляется по формуле (2.1) или (2.2), обычно принимают kt = 0,80/ 0,95; kГ - общий коэффициент готовности конвейерной системы, если груз транспортируется на нескольких последовательно расположенных конвейерах, вычисляется по формуле:
Расчетная производительность при транспортировании штучных грузов и объемная производительность определяются по формулам: (3.1)-(3.5).
Выбор ленты конвейера.
Для транспортировки насыпных и штучных грузов применяются конвейерные ленты общего назначения или специальные двух видов: резинотканевые с тяговым каркасом из различного количества тканевых прокладок и резинотросовые (типоразмеры таких лент регламентированы ГОСТ 20-76, а также возможен их выпуск предприятиями резинотехнических изделий по отдельным техническим условиям).
При выборе типа ленты учитываются условия окружающей среды, характеристика транспортируемого груза и необходимая прочность. В ГОСТ 20-76 даны общие рекомендации по выбору типа ленты. При транспортировании большинства грузов, в том числе пищевых (капуста, свекла, картофель, зерно, мука и т.п.) применяются ленты общего назначения.
Для горячих грузов (с температурой выше 60 °C, но не более 200 °C) или грузов, транспортируемых в среде с повышенной температурой, применяются теплостойкие ленты. При более высокой температуре ленты серийного производства не пригодны.
Для пищевых продуктов, не подвергающихся перед употреблением очистке или термической обработке (например, сливочное масло, творог и т.п.) и при транспортировании непосредственно соприкасающихся с лентой (без упаковки и тары), должны применяться пищевые ленты.
При транспортировании грузов в среде с температурой ниже -45 °C до -60 °C должны применяться морозостойкие ленты. Для более низких температур (ниже -60 °C) применение прорезиненных лент не допускается.
При выборе вида ленты по типу тягового каркаса необходимо учитывать достоинства и недостатки того и другого вида. Достоинствами резинотканевых лент является возможность выбора их в большом диапазоне прочностных параметров (65, 100, 200, 300, 400 Н/мм); универсальность выполнения стыкового соединения (механическое, вулканизацией и т. д.); повышенная стойкость к продольным порывам; высокая амортизирующая способность при динамических нагрузках. К недостаткам резинотканевых лент относится значительное удлинение (до 4%) при рабочих нагрузках, повышенные размеры диаметра барабанов при большом количестве прокладок.
Резинотросовые ленты имеют высокую прочность, небольшое удлинение при рабочих нагрузках (до 0,25%), повышенную долговечность. Недостатками являются большая масса, сложность изготовления стыкового соединения (только вулканизацией) с большой затратой времени; меньшая (по сравнению с резинотканевыми лентами) стойкость продольным порывам и перегибам в вертикальной плоскости; увеличенные радиусы перегибов.
Выбор ширины ленты.
При транспортировании насыпных грузов необходимая ширина ленты определяется по расчетной производительности с учетом условия полного отсутствия или минимального просыпания груза с ленты в процессе движения b = 0,9В - 0,05, где В - полная ширина ленты, м; b - рабочая ширина ленты, м (рис. 4.19,а). Угол при основании слоя груза принимают φ = (0,35/0,5) φ0, где φ0 - угол естественного откоса груза в покое. Угол наклона боковых роликов следует принимать: на двухроликовой опоре (рис. 4.19,б) αж = 15 и 20°; на трехроликовой опоре (рис. 4.19,в) для лент с хлопчатобумажными прокладками αж = 20°, для синтетических и резинотросовых лент, как более гибких, при ширине В = 800-1300 мм рекомендуются αж = 30° и для В > 1400 мм αж = 36°; для особо широких синтетических и резинотросовых лент с шириной В > 2000 мм применяются четырех и пятироликовые (рис. 4.19, г) и подвесные (рис. 4.19, д) опоры с α’ж =18°, αж1= 54°. Для приближенного выбора ширины ленты по заданной производительности можно использовать данные, приведенные в табл. 4.41, полученные по теоретической объемной производительности горизонтального конвейера с прямыми и желобчатыми роликоопорами при транспортировании насыпных грузов со скоростью v = 1 м/с. Производительность при других значениях скорости и углах наклона конвейера может быть получена путем умножения табличных данных на соответствующее значение коэффициента kβ и скорости.

Таблица 4.41. Производительность горизонтального ленточного конвейера при скорости v = 1 м/с.
| Ширина ленты, мм | Угол откоса груза в движении φ, ° | Объемная производительность м 3 /ч при роликоопорах: | ||||
|---|---|---|---|---|---|---|
| прямая | желобчатая трехроликовая | |||||
| Угол желобчатости α ж , ° | ||||||
| 0 | 20 | 30 | 45 | 60 | ||
| 400 | 0 15 20 | 16 23 32 | 33 45 53 | 46 53 60 | 55 60 68 | 56 59 63 |
| 500 | 10 15 20 | 25 38 52 | 63 75 88 | 77 88 100 | 92 100 110 | 93 99 106 |
| 650 | 10 15 20 | 45 70 95 | 115 135 160 | 139 160 181 | 167 184 200 | 168 180 192 |
| 800 | 10 15 20 | 70 110 150 | 175 210 250 | 215 245 280 | 260 285 810 | 261 279 298 |
| 1000 | 10 15 20 | 115 175 240 | 285 840 400 | 350 400 450 | 415 455 500 | 418 446 476 |
| 1200 | 10 15 20 | 170 255 850 | 420 500 580 | 510 580 660 | - | - |
| 1400 | 10 15 20 | 280 350 480 | 580 690 810 | 700 810 910 | - | - |
| 1600 | 10 15 20 | 310 470 640 | 760 910 1070 | 930 1060 1210 | - | - |
| 2000 | 10 15 20 | 490 740 1000 | 1200 1440 1690 | 1470 1690 1920 | - | - |
| 2500 | 10 15 20 | 770 1120 1590 | - | - | - | - |
| 3000 | 10 15 20 | 1120 1690 2300 | - | - | - | - |
Исходя из расчетной производительности конвейера Qm = 3600F0vρ т/ч, oпределяют необходимую полную ширину ленты по формуле:
Таблица 4.42. Коэффициент kП
| Роликоопора | k П прц расчетном угле откоса насыпного груза на ленте φ, ...° | ||
|---|---|---|---|
| 15 | 20 | 25 | |
| Однороликовая | 250 | 330 | 420 |
| Двухроликовая: | |||
| α ж = 15° | 500 | 580 | 660 |
| α ж = 20° | 570 | 615 | 660 |
| Трехроликовая: | |||
| α ж = 20° | 470 | 550 | 640 |
| α ж = 30 | 550 | 625 | 700 |
| α ж = 360 | 590 | 660 | 730 |
| α ж = 45° | 635 | 690 | 750 |
| Пятироликовая: α ж =54° | 565 | 635 | 705 |
| Однороликовая с гибкой осью | 520 | 570 | 640 |
Для горизонтальных конвейеров kβ = 1; для наклонных - значение kβ выбирается по табл. 4.43. Для грузов, содержащих крупные куски, полученная ширина ленты проверяется по размерам кусков груза:
, где а' - размер наибольших кусков груза, мм; x1 - коэффициент, зависящий от типа груза, х1 = 2 - для рядового груза и x1 = 3,3 - для сортированного груза.
Таблица 4.4З. Коэффициент kβ для транспортирования насыпных грузов различной подвижноcти на ленте с резиновой гладкой рабочей поверхностью.
| Группа подвижности частиц груза | угол наклона конвейера, …° | ||||
|---|---|---|---|---|---|
| 1-5 | 6-10 | 11-15 | 16-20 | 21-24 | |
| Легкая | 0,95 | 0,90 | 0,85 | 0,80 | - |
| Средняя | 1,00 | 0,97 | 0,95 | 0,90 | 0,85 |
| Малая | 1,00 | 0,98 | 0,97 | 0,95 | 0,90 |
Максимальные размеры кусков груза, допустимые для каждой ширины ленты, приведены в табл. 4.44.
Таблица 4.44. Максимально допустимые размеры крупных кусков, мм.
| Ширина ленты, мм | Содержание крупных кусков в транспортируемом грузе, % | ||||||
|---|---|---|---|---|---|---|---|
| 5 | 10 | 20 | 50 | 80 | 90 | 100 | |
| 400 | 150 | 130 | 100 | 90 | 80 | 70 | 60 |
| 500 | 200 | 160 | 150 | 120 | 100 | 90 | 90 |
| 650 | 270 | 220 | 200 | 160 | 140 | 130 | 120 |
| 800 | 350 | 300 | 250 | 220 | 200 | 170 | 160 |
| 1000 | 450 | 360 | 350 | 300 | 250 | 220 | 200 |
| 1200 | 500 | 450 | 400 | 350 | 300 | 280 | 250 |
| 1400 | 600 | 500 | 450 | 400 | 350 | 330 | 300 |
| 1600 | 650 | 550 | 500 | 450 | 400 | 350 | 320 |
| 1800 | 700 | 600 | 550 | 500 | 450 | 400 | 350 |
| 2000 | 750 | 650 | 600 | 550 | 500 | 450 | 400 |
Полученная по производительности и кусковатости груза ширина ленты округляется до ближайшего большего размера, предусмотренного ГОСТ 20-76. Для лент, транспортирующих штучные грузы, ширина ленты выбирается в зависимости от габаритных размеров и массы груза. При этом необходимо, чтобы на ленте с обеих сторон оставались свободные от груза поля не менее 50-100 мм.
Расчет прочности ленты.
Потребное количество прокладок (шт.) тягового каркаса в резинотканевой ленте исходя из условия прочности ее на разрыв определяется по формуле
, где Smax - наибольшее натяжение ленты определяемое тяговым расчетом, Н;
σР - предел прочности на разрыв 1 см ширины одной прокладки, даН/см (выбирается по табл. 4.1);
В - ширина ленты, см; nп-коэффициент запаса прочности ленты (см. п. 2.4).
Для приближенных расчетов значение пп выбирается по табл. 4.45. Выбранная лента должна удовлетворять условию прочности (см. п. 2.4).
Таблица 4.45. Рекомендуемый коэффициент запаса прочности конвейерных лент.
| Назначение конвейеры | Тип ленты | Число тяговых прокладок I, шт. | Значение n п при угле наклона конвейера | |
|---|---|---|---|---|
| <10° | >10° | |||
| Транспортиро вание груза | Резинотканевая, общего назначения, морозостойкая и негорючая для угольных шахт | до 5 | 8 | 9 |
| более 5 | 9 | 10 | ||
| Теплостойкая | любое | 10 | 10 | |
| Повышенной теплостойкости | любое | 20 | 20 | |
| Тканевая ПВХ | до5 | 8,5 | 9,0 | |
| более 5 | 9,0 | 10 | ||
| Резинотросовая | - | 7,0 | 8,5 | |
| Перевозка людей | Тканевая ПВХ | Любое | 9,5 | 10 |
| Резинотросовая | - | 8,0 | 9,5 |
Если число прокладок, полученное расчетом, больше, чем рекомендуется в табл. 4.46 для принятого типа и ширины ленты, то следует принять ленту с более высоким пределом прочности, или резинотросовую ленту соответствующей прочности. Если при расчете число прокладок получается меньше минимального количества, рекомендуемого ГОСТ 20-76, то надо принять ближайшее большее число прокладок или выбрать ленту с прокладками меньшей прочности.
Резинотросовые ленты необходимой прочности тягового каркаса выбираются по ее сопротивлению разрыву:
, где σР - допускаемое максимальное натяжение 1 см ширины ленты, даН/см (см. табл. 3.9);
Smax - максимальное натяжение ленты, получаемое тяговым расчетом, даН;
n' - расчетный коэффициент запаса прочности, n' = 7/9.
В табл. 4.46 указано максимально и минимально допустимое число прокладок исходя из способности ленты вписываться в геометрическую форму роликоопоры и сохранять лотковость при прохождении между роликоопорами и при движении без груза.
Таблица 4.46. Минимальное и максимальное число тяговых тканевых прокладок.
| Ширина ленты,мм | Число тяговых тканевых прокладок различной номинальной прочности, ширины прокладок для лент различных типов, даН/СМ | |||||||
|---|---|---|---|---|---|---|---|---|
| 1 | 2Р | |||||||
| 400 | 300 | 200 | 400 | 300 | 200 | 150 | ||
| 800 | - | - | 3 - 6 | - | 2 – 5*; 3 - 5 | 3 - 6 | 3 - 6 | |
| 1 000 | - | 3 - 6 | 4 - 6 | 3 - 5 | 2 – 6*; 3 - 6 | 3 - 6 | 3 - 8 | |
| 1 200 | 3 - 6 | 3 - 6 | 4 - 6 | 4 - 6 | 3 – 8*; 3 - 6 | 4 - 7 | 4 - 8 | |
| 1 400 | 4 - 7 | 4 - 6 | 4 - 6 | 4 - 8 | 4 - 8 | 5 - 8 | 5 - 8 | |
| 1 600 | 4 - 8 | 4 - 6 | - | 5 - 8 | 5 - 8 | - | 5 - 8 | |
| 1 800 | 4 - 8 | 5 - 6 | - | 5 - 8 | 5 - 8 | - | 5 - 8 | |
| 2 000 | - | - | - | 4 - 6 | 4 - 8 | - | - | - |
| 2500 | ||||||||
| 3000 | ||||||||
| Ширина ленты,мм | Число тыговых тканевых прокладок различной номинальной прочности, ширина прокладок для лент различных типов, даН/см | |||||||
| 2 | 3 | |||||||
| 200 | 150 | 100 | 55 | 100 | 55 | |||
| 650 | - | 3 - 4 | 3 - 5 | 3 - 6 | 3 - 4 | 3 - 6 | ||
| 800 | 3 - 6 | 3 - 6 | 3 - 8 | 3 - 8 | 3 - 5 | 3 - 8 | ||
| 1 000 | 3 - 6 | 3 - 8 | 3 - 8 | 3 - 8 | 3 – 6 | 3 - 8 | ||
| 1 200 | 4 - 7 | 4 - 8 | 3 - 8 | 3 - 8 | 3 - 6 | 3 - 8 | ||
| 1 400 | 5 - 8 | 5 - 8 | 4 - 8 | 4 - 8 | 4 - 6 | 4 - 8 | ||
| 1 600 | - | 5 - 8 | 4 - 8 | 4 - 8 | - | 4 - 8 | ||
| 1 800 | - | 5 - 8 | 4 - 8 | 4 - 8 | - | 4 - 8 | ||
| 2 000 | - | 4 - 6 | 4 - 6 | 4 - 8 | - | - | - | - |
| 2 500 | ||||||||
| 3 000 |
** Число прокладок из основных тканей типа К-10-2-ЗТ или А-10-2-ЗТ.*
Толщины наружных обкладок на рабочей δ1 и опорной δ2 сторонах ленты выбираются в зависимости от кусковатости и абразивности транспортируемого груза, способа его погрузки на ленту и частоты прохождения ленты через пункт загрузки.
Коэффициент частоты прохождения ленты через пункт загрузки определяется по формуле:
В табл. 4.47 указаны стандартные толщины обкладок. Там же в скобках даны увеличенные толщины обкладок ленты для транспортировки особо тяжелых крупно кусковых грузов. Эти нестандартные толщины обкладок необходимо согласовывать с заводом-изготовителем при заказе такой ленты.
Таблица 4.47. Толщины наружных обкладок резинотканевых и резинотросовых лент.
| Транспортируемый груз и его размеры | Размеры кусков груза, мм | Класс прочности резины обкладок по ГОСТ 20-76 | Толщина верхней (рабочей) обкладки δ 1 в мм, при режиме работы конвейера | Толщина нижней (опорной) обкладки δ 2 | |||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| весьма легком | легком | среднем | тяжелом | весьма тяжелом | |||||||
| и коэффициентом k ч | |||||||||||
| любом | любом | ≤ 100 | > 100 | ≤ 100 | > 100 | ≤ 100 | ≤ 100 | ||||
| Необразивные и малообразивные (группы абразивности А и В) грузы хорошей транспортабельности, древесная стружка, древесный уголь, круглая галька, мягкий мел и т.п. | 0 - 60 | С,Г | 3 | 3 | 3 | 3 | 3 | 3 | 3 | 3 | 1 |
| Среднеабразивные (группа С), средней транспортабельности, песок, цемент, камен ный уголь,антрацит,ще бень | 0 - 60 | В | 3 | 3 | 4; 5 | 3 | 4; 5 | 3 | 4; 5 | 3 | 1; 2 |
| 61 - 300 | Б | 3 | 3 | 4;5 | 3 | 6,0 | 4,5 | 8 | 6 | 2 | |
| Сильноабразивные (группа Д) плохой и очень плохой транспортабельности, руда, гранит, камень и т.п. | 0-60 | Б,А | 3 | 4; 5 | 4; 5 | 4; 5 | 6 | 4; 5 | 6 | 4; 5 | 2 |
| 61-300 | Б,А | 4;5 | 4; 5 | 6 | 6 | 8 | 6 | 8 | 8 | 2 | |
| > 300 | А | 6 | 6 | 8 | 8 | 8 | 8 (10) | 8 | 8 | 2 | |
| В мягкой таре: мешки, кули,тюки, пакеты | - | С | 2 | 2 | 2 | 3 | 3 | 3 | 3 | 3 | 2 |
| Бестарные с жесткими кромками, отливки, механические детали | - | Б | 2 | 2 | 3 | 3 | 3 | 4; 5 | 4; 5 | 4; 5 | 2 |
Линейная нагрузка от ленты qл даН/м может быть выбрана по табл. 4.48 и 4.2 или определена по формулам:
для резинотканевой ленты:
, где δ1 и δ2 - толщины резиновых обкладок на верхней и нижней сторонах ленты (см. табл. 4.47), мм;
δО - толщина прокладки (табл. 4.49), мм;
iО - количество прокладок тягового каркаса, шт.;
В - ширина ленты, м;
для резинотросовой ленты:
, где δЛ - полная толщина ленты (см. табл. 4.2), мм;
dT - диаметр троса, мм;
iT - количество тросов в поперечном сечении ленты;
qT- линейная нагрузка от троса, даН/м.
Выбор типа опоры для ленты конвейера.
Лента между концевыми барабанами конвейера может опираться на ролики, сплошной настил из листовой стали, гладких деревянных досок, пластмассовых пластин и настил из других материалов, а также на комбинированные опоры, состоящие из чередующихся роликоопор и настила.
Кроме того, лента может поддерживаться воздушной подушкой. Сплошной и комбинированный настилы применяются для транспортирования штучных грузов и для насыпных легких сильно пылящих и ядовитых грузов, требующих перемещения в закрытом желобе.
Для транспортирования насыпных и штучных грузов (мешков, тюков, кип и т.п.) применяются роликоопоры, как правило, желобчатой формы. В табл. 4.14-4.17 показаны роликоопоры, применяемые на грузовой и обратной ветвях конвейеров, В зависимости от назначения роликоопор их конструктивное исполнение может быть следующее: для рабочей ветви - рядовые, переходные (выполаживающие), амортизирующие, центрирующие, регулирующие; для холостой ветви - рядовые, очистительные, регулирующие и центрирующие.
При транспортировании насыпных грузов плоская (прямая) роликоопора на рабочей ветви горизонтальных или наклонных (β ≤ 10°) конвейеров применяется нa участках разгрузки груза плужковыми разгружателями и в случаях, когда это требуется по технологии. На холостой (обратной) ветви ленты, как правило, применяются прямые роликоопоры и иногда слабо желобчатые.
На рис. 4.3 изображены подвесные роликоопоры, способствующие увеличению срока службы ленты.
Таблица 4.48. Расчетная масса 1 м2 конвейерных лент (кг) в зависимости от числа прокладок.
| Тип ткани тягового каркаса | Толщина** наружных обкладок, мм | Число тканевых прокладок i . шт. | |||||||
|---|---|---|---|---|---|---|---|---|---|
| 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | ||
| БКНЛ-65, БКНЛ-65-2 | 3,0/1,0 | 7,3 | 8,2 | 9,1 | 10,0 | 10,9 | 11,8 | - | - |
| БКНЛ-100 | 3,0/1,0 | 7,9 | 9,0 | 10,1 | 11,2 | 12,3 | 13,4 | - | - |
| 4,5/2,0 | 10,8 | 11,9 | 13,0 | 14,1 | 15,2 | 16,3 | - | - | |
| БКНЛ-150 | 3,0/1,0 | 8,5 | 10,8 | 11,1 | 12,4 | 13,7 | 15,0 | - | - |
| 4,5/2,0 | 11,4 | 12,7 | 14,0 | 15,3 | 16,6 | 17,9 | - | - | |
| ТА-100, ТК-100 | 4,5/2,0 | 11,1 | 12,3 | 13,5 | 14,7 | 15,9 | 17,1 | - | - |
| 6,0/2,0 | 12,8 | 14,0 | 15,2 | 16,4 | 17,6 | 18,8 | - | - | |
| ТА-300, ТК-300 | 4,5/2,0 | 12,0 | 13,5 | 15,0 | 16,5 | 18,0 | 19,5 | - | - |
| 6,0/2,0 | 13,7 | 15,2 | 16,7 | 18,2 | 19,7 | 21,2 | - | - | |
| ТА-400, ТК-400, ТЛК-200 | 4,5/2,0 | 12,3 | 13,9 | 15,5 | 17,1 | 18,7 | 20,3 | 21,9* | 23,5 |
| 6,0/2,0 | 14,0 | 15,6 | 17,2 | 18,8 | 20,4 | 22,0 | 23,6* | 25,5* | |
| К10-2-ЗТ, А-10-2-3т, ТК-200,ТК-150 | 4,5/2,0 | 11,7 | 13,1 | 14,5 | 15,9 | 17,3 | 18,7 | - | - |
| 6,0/2,0 | 13,4 | 14,8 | 16,2 | 17,6 | 19,0 | 20,4 | - | - | |
| ТЛК-300 | 4,5/2,0 | 12,6 | 14,3 | 16,0 | 17,7 | 19,4 | 21,1 | - | - |
| 6,0/2,0 | 14,3 | 16,0 | 17,7 | 19,4 | 21,1 | 22,8 | - | - |
- Только для тканей ТА-400, ТК-400,
** В числителе приведена номинальная толщина резиновой обкладки рабочей поверхности, а в знаменателе - нерабочей поверхности ленты.
Таблица 4.49. Расчетная толщина тканевой прокладки тягового каркаса ленты, мм.
| Номинальная прочность прокладки по основе, да Н/см | Расчетная толщина тканевой прокладки, мм | Номимальная прочность про кладки по основе, да Н/см | Расчетная толщина тканевой прокладки, мм | ||
|---|---|---|---|---|---|
| с резиновой прослойкой из синтетического волокна и основе | без резиновой прослойки из комбинированных нитей | с резиновой прослойкой из синтетического волокна в ренине | без резиновой прослойки из комбинирован ных нитей | ||
| 400 | 2,0 | - | 150 | 1,8 | 1,6 |
| 300 | 1,9 | - | 100 | 1,2 | 1,8 |
| 200 | 1,4 | - | 55 | - | 1,15 |
Таблица 4.50. Выбор типа роликоопоры в зависимости от ее назначения и характеристики транспортируемого груза.
| Транспортируемый груз | Роликоопоры для ветви ленты | |
|---|---|---|
| верхней (рабочей) | нижней (обратной) | |
| Тип и обозначение по ГОСТ 22645-77 | Тип и обозначение по ГОСТ 22645-77 | |
| Насыпные грузы: мало и среднеабразивные (группы абразивности А, В, С), неналипающие. Штучные грузы всех видов. | Верхняя прямая П; верхняя желобчатая Ж; верхняя желобчатая, центрирующая ЖЦ; верхняя желобчатая, амортизирующая ЖА | Нижняя прямая Н; НЛ; нижняя желобчатая НЖ; НЖД; нижняя прямая, центрирующая НЦ; НЦЛ |
| Насыпные грузы групп абразивности А, В и С, налипающие | Нижняя прямая, дисковая НД; НДЛ; нижняя желобчатая, дисковая НЖД нждл | |
| Насыпные грузы сильно абразивные (группа Д), агрессивные, налипающие | Верхняя прямая,футе рованная ПФ; верхняя желобчатая,футерован ная ЖФ; желобчатая, футерованная, центрирующая ЖФЦ | Нижняя прямая, футерованная, дисковая НФ; НФЛ НДЛ; нижняя желобчатая, футерованная, дисковая НЖФ; НЖФЛ; НЖДЛ; нижняя прямая, футерованная, центрирующая НЦФ; НЦФЛ |
Тип роликоопоры выбирается по табл. 4.50, а диаметр роликов выбирается по табл. 4.51. Для специальных роликоопор (амортизирующих, футерованных, дисковых и т.п.) диаметры роликов могут отличаться от указанных в табл. 4.51.
Таблица 4.51. Выбор диаметра ролика, прямой желобчатой роликоопор
| Диаметр ролика D P , мм | Диапазон ширины ленты В , мм | Плотность транс портируемого груза ρ , т/м 3 , не более | Наибольшая скорость движения ленты ν , м/с |
|---|---|---|---|
| 63; 89 | 400-650 400-800 | 1,6 1,6 | 2,0 1,6 |
| 102; 108 | 400-650 800-1200 | 2,0 1,6 | 2,5 2,5 |
| 127; 133 | 800-1200 | 2,0 | 2,5 |
| 152; 159 | 800-1200 1600-2000 | 3,5 3,5 | 4,0 3,2 |
| 194; 219; 245 | 800-1400 1600-2000 | 3,5 4,0 | 4,0 6,3 |
Наибольшее распространение имеют ролики на сквозной невращающейся оси с лабиринтным уплотнением и долговременной смазкой. Длина ролика lр выбирается в зависимости от ширины ленты и типа роликоопоры.
Для подземных конвейеров и на угольных шахтах в зависимости от ширины ленты В применяют ролики следующих диаметровdР, мм:
| В | 650 - 800 | 1 000 | 1 200 – 1 600 | 1 800 – 2 000 |
|---|---|---|---|---|
| d Р | 89 | 133 | 159 | 159; 194 |
Для конвейеров, работающих на карьерах и горнообогатительных комбинатах, в связи с более тяжелыми условиями работы конвейеров в зависимости от ширины ленты применяют следующие диаметры роликов, мм
| В | 650 | 800 | 1 000 | 1 200 | 1 400 | 1 600 | 1 800 | 2 000 | 2 500 | 3 000 |
|---|---|---|---|---|---|---|---|---|---|---|
| d Р | 108 | 133 | 133 | 159 | 159 | 159 | 159 | 194 | 194 | 194 |
| - | (159) | (159) | - | (194) | (194) | (194) | - | - | - |
Примечание.* В скобках указаны диаметры роликов для конвейеров, транспортирующих руду и скальные породы. Для особо крупных кусковых грузов с размерами кусков а' > 400 мм при ширине ленты 2000 мм рекомендуется применять ролики диаметром 219 мм.*
С целью ограничения угловой скорости ролика диаметр его должен соответствовать скорости движения ленты:
| v, м/с | 2,0 | 2,5 | 3,2 | 4,0 | 6,3 |
|---|---|---|---|---|---|
| Dp min , мм | 89 | 108 | 133 | 159 | 194 |
Типы роликов унифицированного ряда, соответствующего ГОСТ 22646-77,предназначенных для различных условий работы, приведены в табл. 4.52.
Таблица 4.52. Типы роликов унифицированного ряда ГПКИ «Союзпроммеханизация».
| Тип ролика | I | III* | II | III | IV | V* | V | VI |
|---|---|---|---|---|---|---|---|---|
| Диаметр, мм ролика оси | 89 | 89 | 108 | 133 | 159 | 159 | 194 | 194 |
| 17 | 20 | 17 | 20 | 25 | 30 | 30 | 40 | |
| Номер подшипника | 503 | 304 | 503 | 304 | 7305 | 7306 | 7306 | 7308 |
| * Для подземных конвейеров. |
Расположение роликоопор по длине конвейера.
На различных участках длины конвейера роликоопоры устанавливаются на различном расстоянии друг от друга.
На рабочей ветви конвейеров общего назначения расстояние между рядовыми роликоопорами lР можно выбирать по табл. 4.53.
Таблица 4.53. Расстояние между роликоопорами на средней части рабочей ветви конвейера при транспортировании насыпных грузов.
| Ширина ленты, мм | Расстояние между роликоопорами l p м, при насыпной плотности груза, т/м 3 | ||||||
|---|---|---|---|---|---|---|---|
| 0,5 | 0.5-0,8 | 0,81 - 1,2 | 1,2 -1,6 | 1.61-2,0 | 2,1 -3,5 | Св. 2.5 | |
| 400 | 1,5 | 1,5 | 1,5 | 1,4 | 1,4 | 1,3 | 1,2 |
| 500 | 1,5 | 1,5 | 1,4 | 1,4 | 1,4 | 1,3 | 1,2 |
| 650 | 1,5 | 1,4 | 1,3 | 1,3 | 1,3 | 1,2 | 1,2 |
| 800 | 1,5 | 1,4 | 1,3 | 1,3 | 1,3 | 1.2 | 1,1 |
| 1000 | 1,3 | 1,3 | 1,3 | 1,3 | 1,2 | 1,1 | 1,1 |
| 1200 | 1,3 | 1,3 | 1,2 | 1,2 | 1,2 | 1,1 | 1,1 |
| 1400 | 1,2 | 1,3 | 1,2 | 1,2 | 1,2 | 1,1 | 1,1 |
| 1600 | 1,3 | 1,3 | 1,2 | 1,2 | 1,2 | 1,1 | 1,1 |
| 2000 | 1,3 | 1,3 | 1,2 | 1,2 | 1,0 | 1,0 | 1,0 |
Между амортизирующими роликоопорами в зоне загрузки средне и крупнокусковых грузов, а также мелкокусковых с ρ≥2,5 т/м*:
При транспортировании пылевидных, порошкообразных, зернистых и мелкокусковых грузов в зоне загрузки устанавливаются обычные рядовые роликоопоры c расстоянием lр.з ≈ 0,5lр. На криволинейных участках рабочей ветви выпуклостью вверх (роликовые батареи) устанавливается не менее трех роликоопор с расстоянием lp.б = 0,5lр. На незагруженной ветви лента отклоняется на криволинейных участках при помощи нескольких отклоняющих барабанов или прямых роликоопор, располагаемых по радиусу, как и на рабочей ветви, на расстоянии 0,5lр. При транспортировании крупнокусковых грузов расстояние между рядовыми роликоопорами принимают: для a’max < 500 мм l’p ≈ 0,9l’p, для а’max > 500 мм lp ≈ 0,8lp. На не загруженной ветви рядовые роликоопоры устанавливаются на расстоянии l’р ≈ (2/3)lр, но не более 2,5-3,5 м.
В зоне перехода резинотканевой ленты из прямого положения в желобчатое на рабочей ветви у головного и хвостового барабанов устанавливаются две-три переходные роликоопоры с различным углом наклона боковых роликов аж на расстоянии друг от друга, равном lр.
Первая переходная роликоопора устанавливается на расстоянии lр≈ 0,8D≥800 мм, где D - диаметр барабана, мм. Конструктивно переходные участки рекомендуется выполнять в соответствии с каталогом ГПКИ «Союз-проммеханизация» или завода изготовителя.
Центрирующие и регулирующие роликоопоры чередуются между собой и устанавливаются на рабочей ветви через каждые 10 рядовых роликоопор. На холостой ветви центрирующие и регулирующие роликоопоры, чередуясь, устан авливаются на расстоянии 20-25 м друг от друга, т.е. через 7-10 рядовых роликоопор.
Для мощных конвейеров с шириной ленты 2000-2500 мм и скоростью движения v > 5 м/с расстояние между роликоопорамн должно определяться исходя из допустимой нагрузки на одну ролнкоопору. При транспортировании штучных грузов массой до 20 кг рабочей ветви размер lр выбирается по табл. 4.54.
Таблица 4.54. Расстояние между роликоопорами Ip на средней части рабочей ветви конвейера при транспортировании легких штучных грузов.
| Ширина ленты, мм | Наибольшая масса отдельных грузов, кг | Расстояние между роликоопорами l p , м |
|---|---|---|
| 400 | 12 | 1,4 |
| 500 | 15 | 1,2 |
| 650 | 20 | 1,0 |
Для штучных грузов массой более 20 кг lр принимается равным половине наибольшего габаритного размера груза (ящика, мешка, тюка и т.п.) и округляются до ближайшего целого числа. Расстояние между роликоопорамн в зоне загрузки и других местах рабочей и холостой ветвей конвейера для штучных грузов принимается таким же, как для насыпных грузов.
Для конвейеров, имеющих криволинейный выпуклый участок, минимальный радиус дуги определяется по формуле:
Таблица 4.55. Значение коэффициента k1 в зависимости от действующего натяжения ленты.
| Тип тягового каркаса ленты | Удлинение ленты,% | Угол желоб чатости α ж …° | Коэффициент k 1 при действующем натяжении в % от допускаемого | |||
|---|---|---|---|---|---|---|
| До 50 | 60 | 70 | 80 | |||
| Резинотканевые ленты с прокладками | ||||||
| МЖ-300/100 | 2,0 | 20 | 12 | 15 | 20 | 30 |
| МЛК-400/120 | 2,0 | 30 | 15 | 20 | 30 | 45 |
| К-10-2-ЗТ | 3,0 | 20 | 10 | 12 | 15 | 20 |
| А-10-2-ЗТ | 3,0 | 30 | 12 | 15 | 20 | 30 |
| ТА-100, 150 | 3,5 | 20 | 10 | 12 | 12 | 20 |
| ТК-150, 4 200 | 3,5 | 30 | 12 | 15 | 20 | 25 |
| ТК-300; ТА-300 | 4,0 | 20 | 10 | 12 | 12 | 20 |
| ТК-400; ТА-400 | 4,0 | 30 | 12 | 15 | 20 | 25 |
| Резинотросовые ленты | ||||||
| РТЛ | 0,25 | 20 | 90 | 110 | 160 | 225 |
| 30 | 125 | 160 | 225 | 320 |
Геометрические размеры выпуклого криволинейного участка с радиусом дуги Ri = 10 м приведены в табл. 4.56. Для других значений радиуса дуги необходимо размеры, указанные в табл. 4.56, умножить на 0,1Ri. Например, при Ri = 15 м умножают на 1,5.

| Угол наклона конвейера …° | Длина дуги | Длина хорды l 2 | Высота h | Длина l |
|---|---|---|---|---|
| мм | ||||
| 6 | 1,05 | 1,045 | 0,055 | 0,525 |
| 7 | 1,225 | 1,219 | 0,074 | 0.612 |
| 8 | 1,40 | 1,392 | 0,097 | 0,699 |
| 9 | 1,575 | 1,564 | 0,128 | 0,787 |
| 10 | 1,75 | 1,736 | 0,152 | 0,875 |
| 11 | 1,925 | 1,908 | 0,184 | 0.968 |
| 12 | 2,10 | 2,080 | 0,218 | 1,051 |
| 13 | 2,275 | 2,249 | 0,256 | 1,139 |
| 14 | 2,450 | 2,419 | 0,297 | 1,228 |
| 15 | 2,625 | 2,588 | 0,341 | 1,316 |
| 16 | 2,80 | 2,756 | 0,387 | 1,405 |
| 17 | 2,975 | 2,924 | 0,437 | 1,494 |
| 18 | 3,150 | 3,090 | 0,489 | 1,584 |
| 19 | 3,325 | 3,256 | 0,545 | 1,673 |
| 20 | 3,50 | 3,420 | 0,603 | 1,763 |
| 21 | 3,675 | 3,584 | 0,664 | 1,858 |
| 22 | 3,850 | 3,746 | 0,728 | 1,944 |
Нагрузка на одну роликоопору на криволинейном участке (рис. 4.20) проверяется по условию:
, где lР - расстояние между роликоопорами, м;
qЛ и qГ - линейная нагрузка от ленты и груза [(п. 2.3 и табл. 4.48)], даН/м;
β1 = β/(nР-1) угол между смежными роликоопорами;
nР - количество роликоопор на криволинейном участке;
SК - максимальное натяжение ленты в верхней точке кривой, даН;
Рдоп - допускаемая нагрузка на ролпкоолору, приводимая в каталогах, даН.

Радиус вогнутого криволинейного участка конвейера (рис. 4.21) определяется по формуле:
, где SК - натяжение ленты в наивысшей точке А перегиба при полностью загруженном горизонтальном участке и незагруженных криволинейном и наклонном участках;
qЛ - линейная нагрузка от ленты, даН/м;
β - угол наклона конвейера,....0;
k2 - коэффициент запаса и типа натяжного устройства (выбирается из табл. 4.57).
Таблица 4.57. Коэффициент в зависимости от типа ленты.
| Тип ленты | Коэффициент k t | |
|---|---|---|
| Натяжное устройство | ||
| грузовое | винтовое, пружинное, лебедочное | |
| Резинотканевая Резинотросовая | 1,4 1,5 | 1,7 1,8 |
Расположение на конвейере переднего и заднего барабанов и определение их размеров. Барабаны конвейеров, работающих в среднем, тяжелом и весьма тяжелом режимах, устанавливаются так, чтобы образующая барабана находилась выше образующей среднего ролика рядовой желобчатой роликоопоры на величину hp (табл. 4.58), которая принимается по каталогам ГПКИ «Союзпрессмеханизация» и завода-изготовителя в зависимости от типоразмера ленты и роликоопоры.
Таблица 4.58. Значение hp в зависимости от угла подхода ленты β’, мм.
| Условное обозначение конвейеры | Диаметр барабана, мм | Угол β ,. ...° | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| 0 | 2 | 4 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | ||
| С-160125У4 | 1290 | 45 | 45 | 50 | 55 | 60 | 70 | 70 | 70 | 70 | 75 |
| С-160160У4 | 1640 | 125 | 145 | 150 | 150 | 150 | 120 | 135 | 145 | 145 | 70 |
| С-200160У4 | 1640 | 50 | 55 | 60 | 70 | 80 | 80 | 80 | 80 | 80 | 80 |
| С-200200У4 | 2040 | 45 | 45 | 60 | 70 | 80 | 80 | 80 | 85 | 90 | 90 |
На конвейерах, работающих в весьма легком и легком режимах, величины hp может не быть, т.е. образующая барабана находится на одном уровне с образующей среднего ролика рядовой желобчатой роликоопоры.
Размеры барабанов.
Для резинотканевых лент диаметр приводных барабанов определяется по формуле
, где i - число прокладок в ленте; k' - коэффициент, учитывающий тип прокладок (табл. 4.59).
Таблица 4.59. Значение коэффициента k’.
| Прочность прокладки, длП/см ширины | 55 | 100 | 150 | 200 | 300 | 400 |
|---|---|---|---|---|---|---|
| k' | 125-140 | 150-160 | 160-170 | 170-180 | 180-190 | 190-200 |
Меньшие значения k' принимаются для лент меньшей ширины каждой прочности. Коэффициент назначения барабана k" выбирается по табл. 4.60.
Таблица 4.60. Коэффициент k’’ для выбора диаметра барабана.
| Назначение барабана | Разрывная прочность тканевой прокладки, даН/см | |||
|---|---|---|---|---|
| 100 | 120 - 200 | 250 - 300 | 350 - 400 | |
| Приводной: наземный | 150 - 160 | 170 - 180 | 180 - 190 | 190 - 200 |
| подземный | 80 - 90 | 100 - 110 | 110 - 120 | 120 - 125 |
| Натяжной концевой | 120 - 130 | 135 - 145 | 145 - 150 | 150 - 160 |
| Отклоняющий | 100 - 110 | 120 - 125 | 125 - 135 | 135 - 140 |
При ориентировочных расчетах можно принять: диаметры концевых и натяжных барабанов Dк.б ≈ 0,8Dб, диаметр отклоняющих барабанов Dо.б ≈ 0,65Dб, где Dб - диаметр приводного барабана. Полученный диаметр барабана округляется до ближайшего размера из нормального ряда в соответствии с ГОСТ 22644-77, табл. 4.61. Для резинотросовых лент диаметр приводных барабанов выбирают по табл. 4.62 в зависимости от предела прочности ленты на разрыв σЛ (см. табл. 4.2). Для подземных конвейеров (угольные и сланцевые шахты) с резинотканевой лентой принимаются минимальные размеры диаметров приводных и неприводных барабанов, указанных в табл. 4.61.
Таблица 4.61. Размеры барабанов для конвейеров общего назначения, мм.
| Ширина ленты | Длинна обечайки барабана | Нормальный ряд наружных диаметров барабанов | |||||||
|---|---|---|---|---|---|---|---|---|---|
| 400 | 500 | 160 | 200 | 250 | 315 | 400 | 500 | 630 | - |
| 500 | 600 | 160 | 200 | 250 | 315 | 400 | 500 | 630 | 800 |
| 650 | 750 | 200 | 250 | 315 | 400 | 500 | 630 | 800 | 1000 |
| 800 | 950 | 200 | 250 | 335 | 400 | 500 | 630 | 700 | 1000 |
| 1000 | 1150 | 250 | 315 | 400 | 500 | 630 | 800 | 1000 | 1250 |
| 1200 | 1400 | 400 | 500 | 630 | 800 | 1000 | 1250 | 1600 | - |
| 1400 | 1600 | 400 | 500 | 630 | 800 | 1000 | 1250 | 1600 | 1600 |
| 1600 | 1800 | 400 | 500 | 630 | 800 | 1000 | 1250 | 1600 | - |
| 1860 | 2000 | 400 | 500 | 630 | 800 | 1000 | 1250 | 1600 | 2000 |
| 2000 | 2200 | 500 | 630 | 800 | 1000 | 1250 | 1600 | 2000 | 2500 |
| 2500 | 2800 | 630 | 800 | 1000 | 1250 | 1600 | 2000 | 2500 | - |
Принятый диаметр приводного барабана проверяется по среднему давлению ленты на барабан:
, где Sнб и Scб - натяжение набегающей и обегающей с барабана ветвей ленты, даН;
α - угол обхвата лентой барабана,...0;
рдоп - допускаемое среднее давление ленты на барабан.
Для конвейеров, работающих в тяжелых режимах, и для лент меньшей прочности принимаются меньшие значения рдоп. Графики зависимости среднего давления от соотношения Sнб/B для различных диаметров даны на рис. 4.22.

Тяговая способность барабана зависит от материала рабочей поверхности барабана и влажности атмосферы. Значения тягового фактора барабана еμα приведены на стр. 303.
Диаметр футерованного барабана должен быть увеличен на размер двойной толщины футеровки. Длина барабанов принимается для лент В < 800 мм Lб = В + 50 мм; для лент В > 800 мм Lб = В + (60/80) мм; для очень длинных и мощных конвейеров с В≥2000 мм - В + (100/150) мм.
Стрела центрирующей выпуклости барабана принимается в зависимости от размера Lб:
| L б , мм | 500 | 600 | 750 | 950 | 1150 | 1400 | 1600 | 1800 | 2100 | 2300 |
|---|---|---|---|---|---|---|---|---|---|---|
| Стрела выпуклости δ б , мм | 1,5 | 1,5 | 2,0 | 2,5 | 3,0 | 3,5 | 4,0 | 4,5 | 5,5 | 6,0 |
Выбор типоразмеров приводного барабана и редуктора производится по табл. 4.4, 4.5 в соответствии с нагрузкой на подшипник и расчетным крутящим моментом, определяемым по формуле:
Выбор типа натяжного устройства, его основных параметров и места установки на конвейере.
Схемы различных типов натяжных устройств (НУ) показаны на рис. 4.6. Натяжное устройство устанавливается, как правило, вблизи приводного барабана на холостой ветви, где лента имеет минимальное натяжение (Smin), или на хвостовом барабане перед выходом ленты на рабочую ветвь. Выбор типа натяжного устройства производится в зависимости от типа ленты и ее натяжения, длины, угла наклона и схемы трассы конвейера.
Винтовое натяжное устройство конструктивно простое и компактное может быть установлено на горизонтальных и наклонных конвейерах лишь небольшой длины (L < 75 м.). Это устройства создает ограниченное и непостоянное натяжение ленты и требует периодического подтягивания ее, допускает ход натяжного барабана не более 1,5-2,0% от общей длины конвейера.

Наиболее широкое распространение получили грузовые натяжные устройства без полиспаста и с полиспастом. Общий ход натяжного устройства состоит из двух частей (рис. 4.23) и определяется по формуле:
, где LН1 - монтажный ход (м) компенсирует изменение длины ленты при ее ремонте и перестыковке;
LН2 - рабочий ход натяжного устройства (м).
Таблица 4.62. Рекомендуемые наименьшие диаметры барабанов.
| Предел прочности на разрыв ленты, дН/см ширины | Диаметр троса d Т | Минимальная толщина ленты δ | Диаметр барабана | |||
|---|---|---|---|---|---|---|
| приводного | концевого | натяжного | отклоняющего | |||
| мм | ||||||
| 1000 | 4,1 | 12 | 625 | 500 | 500 | 300 |
| 1500 | 5,1 | 16 | 1000 | 800 | 625 | 500 |
| 2000 | 6,0 | 18 | 1000 | 800 | 625 | 500 |
| 2500 | 6,9 | 19 | 1250 | 1000 | 800 | 500 |
| 3000 | 7,7 | 20 | 1250 | 1000 | 800 | 500 |
| 4000 | 8,9 | 22 | 1250 | 1000 | 1000 | 500 |
| 5000 | 8,9 | 24 | 1250 | 1000 | 1000 | 625 |
| 6000 | 10,2 | 26 | 1250 | 1000 | 1000 | 800 |
В зависимости от конструкции стыкового соединения может быть принята LН1 = (0,3 / 2,0) В для стыков ленты, выполненных механическим способом (скобы, шарниры и т.п.), и для винтовых натяжных устройств принимают:
вулканизированных стыков ленты и НУ любых конструкций, кроме винтового:
Рабочий ход натяжного устройства компенсирует вытяжку и удлинение ленты при ее установившемся движении и при пуске конвейера. Рабочий ход определяется по формуле:
, где L - длина конвейера между центрами концевых барабанов, м;
kН - коэффициент удлинения ленты при рабочей нагрузке, выбираемый по табл. 4.63;
В - ширина ленты, м.
Более точный расчет рабочего хода производится по формуле:
, где ε - относительное удлинение принятого типа ленты; для резинотканевых лент ε = 0,015; для резинотросовых ε = 0,0025;
kβ - коэффициент угла наклона конвейера; при β ≤ 10° kβ = 0,85; при β > 10°kβ = 0,65;
kЛ - коэффициент использования выбранного типоразмера ленты по натяжению, принимаемый в зависимости от класса использования ее:
| Класс использования | Т1 | Т2 | Т3 |
|---|---|---|---|
| Коэффициент k Л | 0,63 | 0,8 | 1,0 |
Таблица 4.63. Рекомендуемые значения k'Н.
| Длина конвейера, м | Лента | |
|---|---|---|
| синтетическая | резинотросовая | |
| До 300 301-500 501-1000 Более 1000 | 0,020 0,020 0,015 0,010 | 0,0020 0,0020 0,0017 0,0015 |
Для резинотросовых лент необходимо соблюдать условие LН2 ≥ 500 мм.
Натяжное усилие РН, необходимое для перемещения тележки натяжного устройства с барабаном, определяют по формуле:
, где Sнб и Sсб - натяжения набегающей на натяжной барабан и сбегающей с него ветви ленты (определяется тяговым расчетом);
kН - коэффициент повышения натяжения; при пуске kН = 1,2 / 1,5; при установившемся движении kН = 1,0;
РП - усилие перемещения тележки натяжного устройства.
Усилие перемещения тележки определяется по формуле:
, где mТ - масса натяжной тележки с барабаном и отрезком ленты;
β - угол наклона конвейера;
ωТ - коэффициент сопротивления движению тележки; для катков тележки на подшипниках качения ωТ = 0,05; на подшипниках скольжения ωТ = 0,1.
Для грузового НУ рамного типа (см. рис. 4.5) натяжное усилие рамы определяется по формуле:
, где mР - масса натяжной рамы с барабаном и отрезком ленты, кг;
ωР - коэффициент сопротивления перемещению натяжной рамы, ωР = 0,1.
Масса натяжного груза тележечного натяжного устройства определяется по формуле:
η1 - КПД одного обводного блока, η1 = 0,95;
ηп - КПД полиспаста;
iб - количество обводных блоков;
iп - кратность полиспаста, если нет полиспаста iп = 1.
Масса натяжного груза рамного НУ mн.г ≈ Рн.p.
Выбор загрузочного устройства конвейера и определение его параметров.
Насыпные грузы загружаются на ленту конвейера из бункера или с технологических транспортных и погрузочных машин. Штучные грузы из бункера не загружают. При загрузке груз должен ложиться равномерно по длине и центрально по ширине ленты. Равномерную подачу насыпного груза из бункера обеспечивают питатели, а для формирования и направления струи на ленту груза применяются загрузочные воронки и лотки. Схема загрузки конвейера показа на на рис. 4.24.

Днище лотка, воспринимающего удары струи загружаемого груза и направляющего его на ленту, устанавливается наклонно к ленте под углом αБ, на 8-10° больше угла трения груза о поверхность лотка. Вдоль ленты лоток продолжается наклонными направляющими бортами, опирающимися на ленту через вертикально расположенное к ленте уплотнение из мягкой износостойкой резины.
Длина бортов направляющего лотка lЛ в зависимости от ширины ленты и скорости ее движения выбирается по табл. 4.64 или определяется по формуле:
, где v - скорость ленты, м/с;
vпр - проекция вектора скорости поступления груза в воронку на направление движения ленты, м/с;
g - ускорение свободного падения,м/с2;
f1 - коэфициент трения о ленту.
Минимальную высоту направляющих бортов лотка выбирают по табл. 4.64 или определяют исходя из производительности и размеров выпускного отверстия лотка по формуле:
Ширину направляющих бортов принимают В1 = 0,5В; В2 = (0,6 / 0,7) В (рис. 4.24).
Таблица 4.64. Значения минимальных длин и высот направляющих лотка в зависимости от ширины ленты.
| Ширина ленты, м | Высота лотка, м, не менее | Длина лотка, м, при скорости движения ленты, м/с | ||
|---|---|---|---|---|
| до 1,6 | 1,6-2,5 | св. 2,5 | ||
| 400 | 0,2 | 1,0 | 1,2 | 1,6 |
| 500 | 0,2 | 1,2 | 1,6 | 2,0 |
| 650 | 0,3 | 1,2 | 2,0 | 2,5 |
| 800 | 0,3 | 1,6 | 2,5 | 2,5 |
| 1000 | 0,4 | 2,0 | 2,5 | 2,5 |
| 1200 | 0,4 | 2,0 | 2,5 | 2,5 |
| 1400 | 0,4 | 2,0 | 2,5 | 2,5 |
| 1600 | 0,5 | 2,2 | 2,5 | 3,0 |
| 2000 | 0,5 | 2,5 | 3,0 | 3,5 |
Выбор типа разгрузки конвейера и параметров разгрузочного устройства. Разгрузка конвейера может производиться о концевого(приводного) барабана или в промежуточных пунктах при помощи различных разгрузочных устройств, установленных по длине трассы конвейера. Для разгрузки конвейера с концевого барабана или перегрузки груза с одного конвейера на другой необходимо определить место установки экрана, воспринимающего удары частиц падающего груза (рис. 4.25); для этого производится построение траектории свободного полета насыпного груза.


Уравнение траектории параболы в косоугольных координатах ху: х = vt; у=gt2/2 или у = gx2/(2v2). Характер кривой падения груза зависит от радиуса барабана r, м, а также скорости движения груза v, м/с, и определяется полюсным расстоянием, которое может быть вычислено по формуле h = r2g/v2 или выбрано по графику (рис. 4.26). При установке разгрузочной воронки необходимо предусмотреть защитные средства от быстрого износа стенки воронки, воспринимающей удары падающих частиц груза. Рекомендуется покрывать их листами износостойкой резины, слоем груза, размещенным в специальных отсеках (карманах) и т.п.
Таблица 4.65. Области применения устройств для промежуточной разгрузки.
| Параметр | Барабанные разгружатели с механическим передвиженинем | Плужковые разгружатели с жесткими щитами | Плужковые разгружатли с подвижной лентой, односторонние | ||
|---|---|---|---|---|---|
| стационарные | с передвижением | ||||
| ручным | механическим | ||||
| Ширина ленты конвейера, мм | 500-2000 | односторонние | |||
| 500-1000 | 500-800 | 500-1000 | 650-800 | ||
| двухсторонние | |||||
| 500-1400 | 500-1000 | 650-1600 | нет | ||
| Скорость, м/с | 2,0 | 1,0 - 1,6 | 1,0 - 1,6 | 1,0 - 1,6 | 1,0 |
| Управление разгружателем | Автоматизированное и дистанционное | Ручное, местное, автоматизированное | Ручное, местное | Автоматизированное | Ручное, местное |
| Транспортируемые грузы | Насыпные грузы - зернистые, по рошкообразные, мелко и среднекусковые, нелипкие | Пылевидные, порошкообразные, зернистые, и мелкокусковые групп абразивности А, В, С | Штучные массой до 20 кг |
Области применения разгрузочных устройств промежуточной разгрузки приведены в табл. 4.65. На наклонных участках конвейера плужковые сбрасыватели неустанавливаются. Двусторонние плужковые сбрасыватели способствуют лучшему центрированию ленты и поэтому их применение более рационально.
Выбор устройства для очистки ленты.
На каждом конвейере, транспортирующем насыпные грузы, устанавливаются очистительные устройства для очистки рабочей и внутренней поверхности ленты, поверхности переднего и заднего барабанов. Тип устройства для очистки рабочей стороны ленты можно выбирать по табл. 4.66 в зависимости от характера транспортируемого груза.
Таблица 4.66. Рекомендуемые устройства для очистки наружной (грузонесущей) стороны ленты конвейера
| Транспортируемый груз | Рекомендуемые очистные устройства | ||||||
|---|---|---|---|---|---|---|---|
| Скребок | Механический вращающийся очиститель | Дисковые роликоопоры на обратной ветви | Переворот обратной ветки ленты | ||||
| Состояние и свойства | Влажность, % | Характерные примеры | Одинарный | Двойной | |||
| Сухой, не липкий | 30 | Песок чистый, зерно, кокс, все виды тарных штучных грузов | * | - | - | - | - |
| Влажный: нелипкий | 65 | Земля, уголь, гравий, щебень | - | * | - | - | - |
| Влажный: с липкими частицами | 65 | Песок с частицами глины, формовочная земля, руда | * | - | * | * | - |
| Влажный: липкий | 80 | Глина, бетон | * | - | * | * | - |
| 100 | Руда, глина, вскрышка | * | - | - | - | * |
*Примечания.*
1. Рекомендуемые типы очистных устройств отмечены знаком *;
2. При нескольких отметках * применяется весь комплекс устройств;
3. Возможно применение пневматической или гидравлической очистки (обмыва) ленты в отапливаемом помещении при условии последующей просушки ленты и централизованного удаления воды.
Применение переворота обратной ветви ленты возможно только при длине конвейера, большей, чем минимальная длина участков поворота ленты Lmin > 2kЛВ, где kЛ - коэффициент допустимой длины поворота ленты, kЛ = 15 - для резинотканевых лент; kЛ = 25 - для резинотросовых лент.
Устройство для очистки рабочей поверхности ленты устанавливается после раз грузочного (переднего) барабана, а для очистки внутренней поверхности ленты - перед задним концевым барабаном на расстоянии около 0,8-1,0 м от оси барабана.
Для очистки внутренней поверхности ленты применяются одно или двусторонние скребки плужкового типа с выводом очищаемых частиц вне ленты конвейера.
Для очистки поверхности барабанов и, если требуется, роликоопор конвейера применяются стальные скребки. На барабанах с фасонной резиновой футеровкой очистители не устанавливаются. Схема очистительного устройства показана на рис. 4.16. Конструктивное исполнение очистителей должно соответствовать требованиям ТУ эксплуатации конвейера. Параметры очистителей приведены в табл. 4.23-4.27.
Выбор типа привода.
Выбор типа привода (табл. 4.67) обусловлен протяженностью и профилем трассы конвейера, возможным значением коэффициента трения между лентой и поверхностью барабана, коэффициентом использования прочности ленты. Окончательный выбор может быть сделан только после сравнительных технико-экономических расчетов возможных вариантов. Наиболее надежным и конструктивно простым является однобарабанный привод (см. табл. 4.3).
Трехбарабанный привод недостаточно надежен; в нем многократно перегибается лента; конструкция сложная и громоздкая, а потому применение его не рекомендуется без особых на то причин.
Таблица 4.67. Рекомендации по выбору типа привода конвейера.
| Тип привода | Преимущественные признаки | Характерное положение | Тип электродвигателя | |
|---|---|---|---|---|
| Профиль и характеристика трассы | Диапазон μ | |||
| Однобарабанный с одним двигателем | Любого профиля и любой протяженности | 0,1- 0,5 | На переднем (головном) барабан | Асинхронный, короткозамкнутый до мощности 100 кВт; с фазным ротором при мощности более 100 кВт |
| Однобарабанный c двумя двигателями | То же, при отсутствии редукторов с большим моментом и по производственным условиям | 0,1- 0,5 | То же | То же |
| Двухбарабанный привод без жесткой связи между барабанами и без уравнительного механизма с близким друг к другу («сомкнутым») расположением барабанов (см. табл. 4.3) | Горизонтальная и гзонтальнонаклонная большой протяженности | 0,1- 0,4 | На нижней(обратной) ветви вблизи от концевого, разгрузочного барабана или при совмещении с передним барабаном | С фазным ротором и повышеным скольжением до 6 %; с корот козамкнутым ротором и гидромуфтой |
| Двухбарабанный привод с раздельным расположением барабанов на переднем и заднем концах конвейера | Горизонтальная большой протяженности; преимущественно при одновременном транспортировании груза на верхней и нижней ветвях ленты | 0,1- 0,4 | На переднем (головном) и заднем (хвостовом) барабанах | С фазным ротором и повышенным скольжением до 6 % |
Коэффициент использования прочности ленты определяется для приводов:
, где е = 2,72 - основание натуральных логарифмов;
μ, μ1, μ2 - коэффициенты трения ленты о поверхность приводных барабанов (см. табл. 3.7);
α, α1, α2 - углы обхвата лентой приводных барабанов, рад. Значения коээфициентов x1 и x2 приведены в табл. 4.68. Коэффициент распределения нагрузок между приводными барабанами в двухбарабанном приводе вычисляется по формуле:
, где Р1 и Р2 - окружные усилия на первом и втором барабанах, кН.
Таблица 4.68. Значения коэффициента полезного использования прочности ленты х при различных типах фрикционных приводов.
| Коэффициент трения μ 0 | Привод | ||||
|---|---|---|---|---|---|
| Однобарабанный | Двухбарабанный при коэффициенте распределения нагрузки между барабанами k х | ||||
| 1,0 | 1,5 | 2,0 | 3,0 | ||
| 0,1 | 0,34 | 0,51 | 0,57 | 0,50 | 0,45 |
| 0,2 | 0,57 | 0,73 | 0,77 | 0,82 | 0,76 |
| 0,3 | 0,72 | 0,84 | 0,87 | 0,89 | 0,92 |
| 0,4 | 0,82 | 0,90 | 0,92 | 0,93 | 0,94 |
| 0,5 | 0,80 | 0,94 | 0,94 | 0,95 | 0,96 |
При значении коэффициента трения μ ≥ 0,3 целесообразнее применять однобарабанный привод как более надежный и простой, так как при μ > 0,3 коэффициенты использования прочности ленты у одно и двухбарабанного приводов близки по значению.
В наклонных и наклонно-горизонтальных конвейерах также целесообразно применение однобарабанного привода.
Тяговый расчет.
Тяговый расчет ленточных конвейеров следует выполнять в двух вариантах: при установившемся движении и в момент трогания с места при полной нагрузке конвейера (см. гл. 3). Для тягового расчета необходимо определить сопротивление движению на отдельных участках трассы конвейера. С этой целью заданную схему трассы конвейера разбивают на участки: прямолинейные горизонтальные и наклонные, криволинейные, загрузки, разгрузки и т.п.
Точки сопряжений соседних участков трассы нумеруются последовательно, в направлении движения ленты, начиная от точки сбегания ленты с приводного барабана до точки набегания ее на приводной барабан.
Максимальное расчетное натяжение ленты Smax при установившемся движении равно натяжению ленты, набегающей на приводной барабан SНБ, и вычисляется по формулам:
при однобарабанном приводе:
Натяжение ленты на всех участках трассы конвейера должно иметь положительное значение. При выполнении тягового расчета необходимо проверить значения минимального натяжения ленты Smin. У горизонтальных и слабонаклонных (с углом β ≤ 5°) конвейеров с однобарабанным приводом минимальное натяжение находится в точке сбегания ленты с приводного барабана, т.е. Smin = Sсб при двух барабанном приводе - после второго приводного барабана по ходу ленты; у наклонных конвейеров с углом наклона β > 5° - в самой нижней точке наклонного участка. У конвейеров со сложной трассой, где имеются участки спусков и подъемов, точку наименьшего натяжения определяют путем последовательных расчетов при различных режимах загрузки участков трассы конвейера.
Подсчет натяжений против направления движения ленты производится по формуле Si-1 = Si-Wi, где Wi - сопротивление на участке между точками i-1 и i.
Тяговое усилие при установившемся движении конвейера:
∑Wi, ∑WП - суммы сопротивлений движению на всем контуре трассы конвейера при установившемся движении и при пуске конвейера соответственно. Тяговое усилие установившегося движения ориентировочно для предварительных расчетов можно определить по формуле:
, где ∑WГ.В, ∑WГ.Н - суммы сопротивлений движению на горизонтальных верхнем и нижнем участках, соответственно;
∑WН.В, ∑WН.Н - то же на наклонных верхнем и нижнем участках (табл. 4.69);
СД - коэффициент, учитывающий сопротивление в местах загрузки, очистки и т.д., выбираемый по рис. 4.27.

Таблица 4.69. Сопротивления движению в ленточных конвейерах.
| Сопротивление | Эскиз | Расчетная формула |
|---|---|---|
| Роликоопор на горизонтальных пря молинейных участках | На загруженной ветви ленты w г.в = (q г + q л + q р.в )ωL i На незагруженной ветви ленты w г . н = (q л + q р.н )ωL i | |
| На наклонных прямолинейных участках | На загруженной ветви ленты W = . 2 = (q 3 + q ; + q @.2 )ωL i ± (q 3 + q ; )H н . н = (q л + q р.н )ωL i ± q л H i | |
| При движении ленты по без роликовому сплошному на стилу и воз душной подушке | На наклонном участке конвейера W н.в = (q г + q л )(c’L i ± H) На горизонтальном участке конвейера W’ г.в = (q г + q л )с’L i | |
| Роликоопор на участках с выпуклостью вверх | W КР = [ S i + (q г + q р.в + q л )R 2 ] α k ω или W КР = S i (λ-1) и S i +1 = S i λ | |
| От перегиба ленты | W Л = k Л Bi Для резинотканевой ленты k л = 2,0 даН/м при D б ≤ 0,6 м; k л = 1,5 даН/м при D б > 0,6 м; при α б < 90° W Л = 0 Для резинотросовой ленты k л = 0,1(d 2 k + 0,3) / (D б - 10) | |
| Подшипников отклоняющих и натяжных барабанов | W п.б = 2,15S i ω б sin(α б /2); ω б = 0,01 / 0,015 для подшипников качения; ω б = 0,15 / 0,025 для подшипников скольжения; ω’ б = 1,5ω б при пуске | |
| Загрузочных устройств при установившемся движении ленты Трения частиц груза о неподвижные борта направляющего лотка. Трения уплотнительных полос загрузочного лотка о ленту | W З = h Э q Г l Л /B + Gω; h Э = 0,5 м при ν ≤ 1 м/с h Э = 0,65 м при ν > 1 м/с или W З = W З.У + W З.Т + W З.И Для насыпных грузов W З.Т ≈ h 2 б f 1 γl Л g; Для штучных грузов W З.Т ≈ q б l Л ; q б = 1,0 / 1,5 даН/м W З.У = q П l Л ; q П = 3/5 даН/м при B ≤ 1000 мм; q П = 6/10 даН/м при B > 1000 мм; | |
| Сил инерции груза, поступающего на ленту | W З.И = q Г (ν 2 – ν 0 2 ) / g | |
| Загрузочных устройств при пуске конвейера | W З . П = 0,7h Э q Г (l Л /B) + G (1,5 + f), где G – сила тяжести груза, действующая на ленту, даН | |
| Сил инерции груза, ленты, вращающихся роликоопор при пуске конвейера | W И.К = j П L i (m Г + m Л + k G m Р ) k G = 0,5 / 0,9 | |
| Сил инерции отклоняющих и приводных элементов (барабанов, шкивов) при пуске конвейера | W И.П = j П k G m 0 | |
| От разгрузки ленты плуж ковым разгружателем с не подвижным щитом | W P ≈ k Р q Г B; k Р = 3,6 для мелкокусковых грузов k Р = 2,7 для зернистых и пылевидных грузов | |
| От разгрузки штучных грузов подвижным разгружателем (движущаяся лента | W’ P ≈ G Г f 2 ; f 2 = 0,5 / 0,7 | |
| Очистительных щеток с собственным приводом | W Щ = 0,2q Щ B; q Щ = 20/25 даН/м для сухих и влажных грузовж q Щ = 25/35 даН/м дял влажных и липких грузов | |
| Очистительных плужков | W О.П = q ОЧ B; q ОЧ = 30/50 даН/м | |
| Очистительных скребков | W О.С = q ОЧ B; q ОЧ = 30/50 даН/м | |
| Комплексное сопротивление при установив шемся движении (воронка, два барабана, скребок, очистительный плужок | W К.З = 2S i ω б + q’B + q Г l 1 ; q’ = 100 даН/м l 1 ≈ 1 м | |
| Разгрузки ленты разгрузочной тележкой | W Р.Т = [ 2W П.б + W Н.В ] k + W Щ ; k = 1,1 / 1,2 | |
| Комплексное сопротивление головного узла (два барабана, Щетка, очисти тельный плужок | W К.Г = 2S i ω б + q”B; q” = 120 даН/м |
Согласно теории фрикционного привода условие отсутствия скольжения ленты по барабану пределяется выражением:
Если движение груза на конвейере осуществляется по наклону вниз и конвейер является самодействующим, а на приводе происходит притормаживание ленты, то условие отсутствия скольжения ленты по барабану равно:
Для увеличения тягового усилия на барабане можно увеличивать натяжение ленты, что нежелательно, так как приводит к ее удорожанию, и потому рекомендуется увеличивать коэффициент трения между барабанами и лентой путем применения футерованных барабанов или угол обхвата лентой барабана а с помощью специальных устройств или двух, трехбарабанного привода.
В соответствии со схемой конвейера, принятыми типами загрузки, разгрузки, очистительных устройств выполняют расчет сопротивлений движению для установившегося движения или пускового периода. Формулы для расчета сопротивлений даны в табл. 4.69, а подробные пояснения к ним приводятся в гл. 3.
При расчете сопротивлений на отдельных участках выбирают коэффициенты со противления движению на рабочей ωи нерабочей ω’ ветвях конвейера.
Для установившегося движения, скорости ленты от 0,8 до 3,15 м/с и температуры окружающей среды от +40 до -10 °C значения ω и ω’ выбираются по табл. 4.70.
При скоростном движении ленты v > 3,15 м/с коэффициенты сопротивления движению определяются по формуле:
, где ω - коэффициент сопротивления, выбираемый из табл. 4.70;
Cv - коэффициент скорости;
v - скорость ленты, м/с.
Таблица 4.70. Значения коэффициента сопротивления ω в зависимости от условий работы.
| Условия работы | Характеристика условий работы | ω |
|---|---|---|
| Легкие | Чистое, сухое, отапливаемое, беспыльное, хорошо освещенное помещение; удобный доступ для обслуживания | 0,02 |
| Средние | Отапливаемое помещение, но пыльное или сырое; средняя освещенность и удобный доступ для обслуживания | 0,022 |
| Тяжелые | Работа в неотапливаемом помещении и на открытом воздухе; плохая освещенность и удобный доступ для обслуживания | 0,03-0,04 |
| Весьма тяжелые | Наличие всех указанных выше факторов, вредно влияющих на работу конвейера | 0,04-0,06 |
При температуре окружающей среды ниже минус 10 °C и применении низкотемпературных смазочных материалов:
, где сt = 1,2 при t = до -20 °C; ct - 1,5 при t = -40 °C и ниже.
Для конвейеров с гирляндными подвесными роликоопорами:
, где сГ = 1,15 - для конвейеров с шириной ленты В ≤ 1000 мм; сГ = 1,3 - для конвейеров с шириной ленты В ≤ 1200 мм.
Таблица 4.71. Значения коэффициентов сопротивления движению ленты на отклоняющих барабанах ξ и роликовых батареях конвейера λ.
| Условия работы конвейера | Коэффициент сопротивления | ||||
|---|---|---|---|---|---|
| ξ | l | ||||
| Угол обхвата или отклонения … 0 | |||||
| 30 - 90 | 90 - 140 | 141 - 180 | 5 - 15 | 16 - 25 | |
| Легкие | 1,02 | 1,02 | 1,03 | 1,02 | 1,03 |
| Средние | 1,02 | 1,03 | 1,04 | 1,03 | 1,04 |
| Тяжелые | 1,03 | 1,04 | 1,05 | 1,05 | 1,05 |
| Весьма тяжелые | 1,04 | 1 05 | 1,06 | 1,05 | 1.06 |
Таблица 4.72. Значения коэффициентов сопротивления движения для подземных работ.
| Тип, состояние конвейеры, условия работы | Коэффициент сопротивления | ||
|---|---|---|---|
| грузовой ветви w | порожняковой ветви w | общий | |
| Мощный магистральный конвейер, стационарный для наклонных стволов и капитальных уклонов; очень хорошее состояние конвейеры, работа без загрязнений | 0,021-0,025 | 0,025-0,035 | 0,025 |
| Магистральный стационарный конвейер; хорошее состояние конвейеры, небольшие загрязнения ленты или абразивная пыль | 0,025-0,030 | 0,030-0,040 | 0,030 |
| Участковый полустационарный конвейер; хорошее состояние конвейеры, сильное загрязнение ленты | 0,030-0,035 | 0,035-0,045 | 0,035 |
| Участковый передвижной конвейер; удовлетворительное состояние конвейеры, сильное загрязнение и запыление атмосферы | 0,035-0,045 | 0,040-0,050 | 0,040 |
При пуске конвейера:
,где сП = 1,2 - при температуре окружающей среды выше 0 °C, сП = 1,5 - при температуре ниже 0 °C.
В тяговом расчете сопротивление от перегиба ленты учитывается лишь при наличии в схеме трассы конвейера большого числа перегибов, так как сопротивле ние для одного перегиба ленты получается незначительное.
Минимальное натяжение ленты, полученное расчетом, проверяется исходя из допустимой стрелы провеса ленты между роликоопорами на рабочей и холостой ветвях конвейера (см. гл. 3).
Если значение Smin, полученное в тяговом расчете, не удовлетворяет условию допустимого провеса ленты, то необходимо принять Smin по формуле (3.78) и сделать соответствующий перерасчет натяжений ленты по всему контуру трассы или умень шить lр и l'p в зоне Smin.
По расчетному тяговому (окружному) усилию вычисляется мощность приводного электродвигателя по формуле:
, где kЗ = 1,10 / 1,2 - коэффициент запаса;
η - общин КПД привода; η = ηpηмηб;
ν - скорость ленты, м/с;
Р0 - расчетное тяговое усилие.
Коэффициенты полезного действия приводного барабана других составляющих привода приведены в гл. 3.
В соответствии с полученной расчетом номинальной мощностью выбирают электродвигатель, который затем проверяют по пусковому моменту. Если в приводе применены гидравлические муфты со скольжением (5-6%), то можно использовать короткозамкнутый электродвигатель переменного тока мощностью до 100 кВт.
При наличии в приводе жестких муфт с передачей постоянного крутящего момента следует использовать асинхронные электродвигатели с фазовым ротором.
При уточненном тяговом расчете выполняется подробный расчет сопротивлений на отдельных участках трассы (прямолинейные горизонтальные и наклонные, криволинейные, загрузки, разгрузки и т.п.) по формулам табл. 4.69.
Натяжение в точках сопряжений отдельных участков вычисляется по формулам гл. 3.
Суммируя последовательно сопротивления на всех участках контура трассы конвейера, определяют натяжение ленты, набегающей на приводной барабан SНБ, по формуле:
, где kЗ = 1,1 / 1,2 - коэффициент запаса тяговой способности привода.
Расчетное натяжение ленты, набегающей на приводной барабан, вычисляется по формуле:
.По расчетному натяжению определяется прочность ленты конвейера по формулам (4.4) или (4.5). В соответствии с тяговым (окружным) усилием, вычисленным по формуле P0= (SНБ-SСБ)/kЗ= ∑Wi, определяют мощность приводного электродвигателя двигателя.
Значения выражений eμα, 1/(eμα – 1) и eμα / (eμα – 1) приведены табл. 4.73.
При однобарабанном приводе по расчетной мощности выбирается по катлогам электродвигатель ближайшей мощности, т.е. Nдр ≥ N. Рекомендации по выбору типа электродвигателя приведены в формуле (4.39) и табл. 4.67.
Таблица. 4.73. Значения тягового фактора Т = еμа и коэффициенты Г = (еμа - 1)-1 и Ж = еμα/(еμα-1).
| Коэффициент сцепления | Величина | Угол обхвата лентой барабана а (рад) | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 180 (3.14) | 190 (3,22) | 200 (3.50) | 210 (3,67) | 240 (419) | 300 (5.24) | 330 (5.76) | 360 (6,28) | 400 (6.98) | 450 (7,85) | 480 (8,38) | ||
| 0,10 | Т Г Ж | 1,37 2,70 3,70 | 1,39 2,54 3,54 | 1,42 2,39 3,39 | 1,44 2,26 3,25 | 1,52 1,92 2,92 | 1,69 1,45 2,45 | 1,76 1,28 2,28 | 1,88 1,14 2,14 | 2,01 0,99 1,99 | 2,19 0,84 1,84 | 2,32 0,76 1,76 |
| 0,15 | Т Г Ж | 1,60 1,66 2,66 | 1,65 1,55 2,55 | 1,69 1,45 2,45 | 1,73 1,60 2,60 | 1,88 1,14 2J4 | 2,20 0,84 1,84 | 2,38 0,73 1,73 | 2,57 0,64 1,64 | 2,85 0,54 1,54 | 3,25 0,44 1,44 | 3,51 0,40 1,40 |
| 0,20 | Т Г Ж | 1,88 1,14 2,14 | 1,94 1,06 2,06 | 2,01 0,99 1,99 | 2,08 0,92 1,92 | 2,31 0,76 1,76 | 2,85 0,54 1,54 | 3,17 0,46 1,46 | 3,52 0,40 1,40 | 4,05 0,33 1,33 | 4,84 0,26 1,26 | 5,24 0,23 1,23 |
| 0,25 | Т Г Ж | 2,20 0,84 1,84 | 2,29 0,77 1,77 | 2,40 0,72 1,72 | 2,50 0,67 1,67 | 2,85 0,54 1,54 | 3,71 0,37 1,37 | 4,23 0,31 1,31 | 4,82 0,26 1,26 | 5,74 0,21 1,21 | 7,05 0,16 1,16 | 8,17 0,14 1.14 |
| 0,30 | Т Г Ж | 2,57 0,64 1,64 | 2,71 0,59 1,59 | 2,85 0,54 1,54 | 3,01 0,50 1,50 | 3,52 0,40 1,40 | 4,82 0,26 1,26 | 5,64 0,22 1,22 | 6,60 0,18 1,18 | 8,14 0,14 1,14 | 10,5 0,10 1,10 | 12,3 0,09 1,09 |
| 0,35 | Т Г Ж | 3,01 0,50 1,50 | 3,20 0,46 1,46 | 3,40 0,42 1,42 | 3,61 0,88 1,88 | 4,34 0,80 1,30 | 6,27 0,19 1,19 | 7,53 0,17 1,17 | 9,05 0,13 1,13 | 11,55 0,08 1,08 | 15,6 0,07 1,07 | 18,78 0,06 1,06 |
| 0,40 | Т Г Ж | 3,52 0,40 1.40 | 3,78 0,36 1,36 | 4,05 0,33 1,33 | 4,34 0,30 1,30 | 5,35 0,23 1,23 | 8,14 0,14 1,14 | 10,04 0,10 1,10 | 12,39 0,09 1,09 | 16,38 0,07 1,07 | 28,00 0,05 1,05 | 28,56 0,03 1,03 |
Мощность двигателя двухбарабанного привода определяется по формулам:
, где N*-* общая расчетная мощность, вычисленная по формуле (4.39), кВт;
N1и N2 - мощности двигателя на первом и втором барабанах, соответственно кВт;
N1ДВ и N2ДВ - мощности принятых по каталогу электродвигателей на первом и втором барабанах, соответственно, кВт;
kX*-* коэффициент распределения нагрузки между приводными барабанами [см. формулу (4.25)]. Обычно принимают kX=1/3 в зависимости от коэффициента использования прочности ленты x*,* приведенного в табл. 4.74.
При установке на первом барабане двух двигателей мощность каждого вычисляется с учетом поправки по формуле N1п = N1Л = k’N/2, N1п, N1Л — мощности правого и левого двигателей, соответственно, кВт; N — общая расчетная мощность привода, определенная по формуле (4.39), кВт; k’ = 1,1 — поправочный коэффициент, учитывающий неравномерности распределения нагрузок.
Окружные усилия на приводных барабанах вычисляются по формулам:
, где Р - общее окружное усилие, полученное тяговым расчетом;
Р1, Р2 - окружные усилия на первом и втором барабанах, соответственно.
Таблица 4.74. Значения коэффициента полезного использования прочности ленты Х при различных типах фрикционных приводов
| Коэффициент трения | Привод | ||||
|---|---|---|---|---|---|
| однобарабанный | двухбарабанный | ||||
| коэффициент распределения нагрузки между барабанами | |||||
| 1,0 | 1,5 | 2,0 | 3,0 | ||
| 0,1 | 0,34 | 0,51 | 0,57 | 0,50 | 0,45 |
| 0,2 | 0,57 | 0,73 | 0,77 | 0,82 | 0,76 |
| 0,3 | 0,72 | 0,84 | 0,87 | 0,89 | 0,92 |
| 0,4 | 0,82 | 0,90 | 0,92 | 0,93 | 0,94 |
| 0,5 | 0,80 | 0,94 | 0,94 | 0,95 | 0,96 |

Натяжение ленты, сбегающей со второго барабана, определяется по формуле:
Натяжение ленты, набегающей на второй барабан исбегающей с первого барабана, равно:
Натяжение ветви ленты, набегающей на первый барабан:
Потребный тяговый фактор на первом приводном барабане:
Расчет ленты производится по максимальному натяжению Smax=SHб1.

При двухбарабанном приводе, если D1=D2, двигатели должны иметь одинаковую мощность и работать совместно с одинаковыми окружными усилиями. Каждый приводной барабан на сбегающей ветви должен иметь натяжное устройство грузолебедочного типа с регулируемым усилием натяжения.
Тяговое усилие при разгоне двигателя можно определить по формуле:
, где Рп - статическое тяговое усилие при пуске, рассчитанное по сопротивлению движения в пусковой период ∑WП с учетом сопротивления загрузочного устройства при пуске W3.П;
Рдин - динамическая составляющая тягового усилия.
Динамическая составляющая тягового усилия определяется по формуле:
, где Mmax - максимальный момент на валу двигателя;
MСТ.П - статический пусковой момент, приведенный к валу двигателя;
Dб - диаметр барабана, м;
ωл - толщина ленты, м;
ip - передаточное число передаточного механизма;
ηп - пусковой КПД;
ηп=1 - (1 -η)kПСТ;
η - общий КПД см. стр. 52;
kn= 1,5 - коэффициент кратности статических сопротивлений трения при пуске;
ст = 0,55/0,6 - коэффициент возможного уменьшения сопротивлений конвейера;
(GD2) - общий маxовый момент.
Общий маховый момент равен:
, где k= 1,05/1,15 - коэффициент, учитывающий массы деталей привода, вращающиеся медленнее, чем вал двигателя;
(GiDi2) - суммарный маховый момент ротора и муфты на валу двигателя (берется из каталогов на муфты и электродвигатели);
(GiDi2)к - маховый момент конвейера.
Маховый момент конвейера определяется по формуле:
, где GK - приведенная масса движущихся частей конвейера и лежащего на них груза;
kк - коэффициент, учитывающий упругое удлинение ленты, в результате которого не все массы конвейера приходят в движение одновременно, kк = 0,5 / 0,7 — для резинотканевых лент; kк = 0,85 / 0,95 — для резинотросовых лент;
kД = 0,7 / 0,9-коэффициент, учитывающий, что окружная скорость части вращающихся масс меньше скорости ленты;
Gвр - суммарная масса вращающихся частей конвейера (роликоопоры верхней и нижней ветвей, барабаны) (табл. 4.75);
L - общая длина конвейера, м;
ip - потребное передаточное число передаточного механизма.
Таблица 4.75. Масса вращающихся частей роликоопор
| Ширина ленты В, мм | Роликоопора | |||||
|---|---|---|---|---|---|---|
| желобчатая | прямая | |||||
| Нормальное исполнение | Тяжелое исполнение | D p , мм | Масса, кг | |||
| D p , мм | Масса, кг | D p , мм | Масса, кг | |||
| 500 | 102 | 10,0 | - | - | 102 | 6,0 |
| 650 | 102 | 12,5 | - | - | 102 | 10,5 |
| 800 | 89 | 8,5 | - | - | 89 | 7,7 |
| 800 | 127 | 22,0 | 159 | 31,8 | 127 | 19,0 |
| 1 000 | 127 | 25,0 | 159 | 39,3 | 127 | 21,5 |
| 1 200 | 127 | 29,0 | 159 | 57,0 | 127 | 26,5 |
| 1 400 | 159 | 49,8 | 194 | 78,3 | 159 | 41,9 |
| 1 600 | 159 | 54,9 | 194 | 84,9 | 159 | 46,7 |
| 1 800 | 159 | 62,0 | 194 | - | 159 | 50,0 |
| 2 000 | 194 | 98,1 | 194 | 106,8 | 159 | 50,0 |
*Примечание. Dp - диаметр ролика.*
Передаточное число передаточного механизма равно:
, где ωдв - угловая скорость двигателя, рад/с; ωл - толщина ленты, м.
Необходимое натяжение ленты в точке сбегания ее с приводного барабана при пуске находят по формуле SСБ.П = РП.Д / (еμα - 1). Это натяжение ленты должно быть обеспечено натяжным устройством с целью устранения пробуксовывания ленты в период пуска.
Максимальное натяжение ленты, набегающей на приводной барабан при пуске конвейера, определяется по формуле:
Проверка электродвигателя по пусковым нагрузкам.
Выбранный электродвигатель по расчетной мощности должен удовлетворят условию МП.Д ≤MИ, где МПД момент на валу двигателя при пусковой нагрузке, который определяется по формуле:
Пусковой момент электродвигателя МП:
Номинальный момент электродвигателя Мн:
, где lд - коэффициент перегрузочной способности электродвигателя, приводимый в каталогах (обычно для асинхронных двигателей λд = 1,34/2,0);
Nном - номинальная мощность принятого электродвигателя (берется из каталога), кВт;
nном - номинальное число оборотов двигателя при мощности Nном, об/мин.
Проверка времени пуска конвейера.
Во избежание сброса груза с ленты в период пуска конвейера необходимо соблюдать условие j < jшах, где j - принятые ускорения движения ленты при пуске конвейера, м/с2 (обычно принимают j = 0,1 / 0,2 м/с2); jmax - максимально возможные ускорения, при которых обеспечивается надежное положение груза на ленте при пуске конвейера, м/с2; они определяются по формуле:
, где kб= 0,64/0,8 - коэффициент безопасности;
f1 - коэффициент трения между грузом и лентой, а для легко подвижных грузов - коэффициент внутреннего трения частиц груза;
β - угол наклона конвейера.
Полученное расчетом время пуска конвейера tПmin должно быть согласовано с временем пуска электродвигателя tП.Д (см. гл. 2).
Момент статических сил сопротивления при установившемся движении, приведенный к валу электродвигателя, рассчитывается по формуле:
Максимальное натяжение ленты, которое может развить принятый электродвгатель при пуске, определяется по формуле:
После проверки электродвигателя и расчета максимального натяжения ленты при пуске SНб.П производят проверку прочности ленты по натяжению SНб.П.
Расчет тормозного момента.
В конвейерах, имеющих трассу с наклонными участками в приводном механизме, необходимо установить тормоз с целью предотвращения самопроизвольного обратного движения ленты с грузом при выключенном электродвигателе.
На ответственных конвейерах, работающих в тяжелом и весьма тяжелом режимах, кроме тормоза устанавливается и механический останов (храповой, роликовый и т.п.). Условие, при котором установка тормоза необходима:
, где qГmaxH - сила тяжести на наклонных участках конвейера при максимальной загрузке;
∑Wi*-* полное сопротивление движению на всех участках трассы.
Тормозной момент на валу электродвигателя, препятствующий самопроизвольному движению ленты под действием веса груза, определяется по формуле:
, где qГmax, qГ - линейная расчетная нагрузка на ленту от массы транспортируемого груза при максимальной и нормальной загрузках ленты конвейера, соответственно даН/м;
Н - суммарная высота подъема груза на трассе конвейера, м;
СТ - коэффициент возможного уменьшения сопротивлений на трассе конвейера, СТ = 0,5/0,6;
Р0 - тяговое усилие на приводном барабане при установившемся движении;
Dб -диаметр приводного барабана, м;
η - общий КПД всех механизмов привода.
Замедление конвейеры должно происходить плавно, замедление движения ленты должно удовлетворять условию (4.62).
Время торможения до полной остановки конвейера:
, где (GD2)К - маховой момент всех движущихся частей конвейера, приведенный к валу
двигателя кН/м2;
nН - номинальное число оборотов двигателя, об/мин;
MТ.Т - момент на валу двигателя, создаваемый тормозом;
МСТ - момент статических сил сопротивления при установившемся движении, приведенный к валу двигателя.
Время свободного выбега ленты конвейера при отсутствии торможения:
Автоматизированная система проектирования ленточных конвейеров.
Проекти рование ленточных конвейеров является весьма трудоемким процессом, включающим в себя тяговые, конструктивные и геометрические расчеты, подбор комплектующих изделий, разработку чертежей приводов и нестандартизированных металлоконструкций (стоек, секций, опор, лотков, воронок и т.д.). В разработку проекта также входит составление спецификаций, сводки металлов и метизов, разработка сборочного чертежа и пр.
С целью улучшения качества работы и повышения производительности труда проектировщика в институте «Гипросантехпром» разработана и внедрена в промыш ленную эксплуатацию автоматизированная система проектирования ленточных конвейеров (АСП ЛК).
Основными компонентами АСП ЛК являются: программное обеспечение, вклю чающее постановку задачи и алгоритм; информационное обеспечение, т. е. альбом чертежей, переработанных в специальные таблицы; методическое обеспечение системы, включающее набор инструкций по использованию системы; альбом форм входных вы ходных документов.
При использовании АСП ЛК ручные операции проектирования сводятся к подготовке исходных данных для ЭВМ и оформлению сборочного чертежа конвейера, выполняемого на основании машинного расчета. Все остальные операции проектирования конвейера выполняются ЭВМ.
В результате использования АСП ЛК более чем в пять раз повышается произво дительность труда проектировщика, появляется возможность многовариантной проработки проектируемых проектов, улучшается качество выпускаемой документации, снижается расход металла за счет применения наименее материалоемких конструкций.
На схеме 4.1 представлена структура автоматизированного процесса проектирования ленточного конвейера.
Проектировщик заполняет только задание на расчет. Далее весь расчет и всю выборку делает машина. В конце работы проектировщик чертит общий вид.
Программы АСП ЛК выполнены на языке «Аналитик» для различных ЭВМ, выпускаемых отечественной промышленностью. В результате расчета ленточного конвейера с помощью АСП ЛК определяют параметры привода, размеры стоек, конструктивные параметры конвейера, спецификацию и сводку материалов, а именно; перечни документации с обозначением чертежей, сборочных единиц, прочих изделий, стандартных изделий и ведомости крепежных изделий и материалов.

4.6. Специальные ленточные конвейеры
Ленточно-канатные конвейеры предназначены для транспортирования насыпных грузов на большие расстояния: для магистрального внешнего транспорта, по горизонтальным выработками наклонным стволам шахт; на рудниках и угольных карьерах, на строительстве гидроэлектростанций и т.п. Особенностью конструкции ленточно-канатных конвейеров является распределение тяговых и несущих функций между канатом и лентой. По количеству тяговых канатов различают одноканатные, двух канатные и многоканатные конвейеры. Наиболее распространенной конструкцией является ленточно-канатный конвейер (рис. 4.30) со свободно лежащей лентой на двух тяговых канатах. Несущая лента снабжена поперечными стальными стержнями и имеет по краям утолщение с канавками, посредством которых она опирается на канаты. Канаты, в свою очередь, опираются на блоки, расположенные с шагом 5—8 м. Лента конвейера хорошо сопротивляется ударам; желобчатость ленты в процессе транспортирования увеличивается вместе с нагрузкой. Технические характеристики ленточно-канатных конвейеров, выпускаемых в СССР, приведены в табл. 4.76.

За рубежом ленточно-канатные конвейеры получили применение главным образом в Англии, ФРГ, США, ЧССР. Крупнейшей фирмой, разрабатывающей данный тип конвейера, является фирма «Кейбл Белт Лимитед» (Великобритания). По лицензии этой фирмы в ЧССР выпускают ленточно-канатные конвейеры производительностью от 115 до 10 000 т/ч, длиной от 700 до 6000 м, со скоростью движения 1—3 м/с.
К достоинствам ленточно-канатных конвейеров следует отнести длительный срок службы ленты, сравнительно небольшую металлоемкость опорных конструкций, возможность передачи канатами значительной тяговой силы и благодаря этому до стижения большой длины на один привод (до 10 км и более).
Производительность ленточно-канатных конвейеров на 10 % выше, а мощность привода на 15 % меньше, чем у обычных ленточных конвейеров при одинаковой ширине и скорости ленты.
К недостаткам можно отнести: сложность и громоздкость конструкций приводных и натяжных устройств, интенсивный износ канатов, ограниченные скорость и угол наклона конвейера Технико-экономический анализ показывает, что ленточно-канатные конвейеры конкурентноспособны с обычными ленточными конвейерами при больших длинах транспортирования и производительности 300—3000 т/ч (табл. 4.76).
Опыт эксплуатации этих конвейеров показал, что капитальные затраты на их изготовление на 30—35 % ниже, чем ленточных с такой же производительностью. Эксплуатационные расходы при длине конвейеров около 4000 м на 25 % меньше, чем ленточных конвейеров. Общая масса ленточноканатных конвейеров составляет 50—60 % массы ленточных конвейеров при одинаковой длине и производительности. Срок службы ленты, по данным практики, составляет 8—10 лет.
Таблица 4.76. Основные параметры ленточно-канатных конвейеров.
| Модель | Ширина ленты, мм | Расчетная скорость движения ленты, м/с | Часовая производи- тельность, м 3 /ч | Условная длина, м, конвейера при плотности груза т/м 3 | Тяговый орган (канат стальной) | |||
|---|---|---|---|---|---|---|---|---|
| 0,85 | 2,5 | Тип | Разрывная нагрузка, кН | Максимальная суммарная мощность двигателей привода, кВт | ||||
| ЛК-80 | 800 | 1.6 | 350—310 | 2800—500 | 1500—180 | ТЛК-0 | 260 | 200 |
| ЛК-100 (КЛКУ-350) | 1000 | 2 | 650—580 | 3800—600 | 1900—220 | ТЛК-0 | 469 | 320 |
| ЛК-120 | 1200 | 2 | 950—850 | 4500—700 | 2300—260 | ТЛК-0 | 736 | 500 |
| КЛК-3 | 900 | 2,1 | 765 | - | 3048 | ТЛК-0 | 736 | 200 |
| КЛК-4 | 900 | 2,1 | 870 | - | 3862 | ТЛК-0 | 736 | 250 |
| КЛК-1000/1500 | 1200 | 2,2 | 1100 | - | 1200 | ТЛК-0 | - | - |
| КЛК-1000/15С0 | 900 | 2,3 | 1000 | - | 1500 | ТЛК-0 | - | 165 |
Составные элементы ленточно-канатных конвейеров:
- специальная лента шириной 750—1600 мм с несколькими тканевыми прокладками, между которыми для придания поперечной жесткости с определенным шагом по оси ленты расположены стальные полосы толщиной 4—8 мм и шириной 10—16 мм (по краям лента имеет трапециевидные продольные выступы для тяговых канатов);
- тяговые канаты диаметром 25—50 мм с односторонней свивкой;
- опорные конструкции, которые представляют собой ряд стоек с установленными на них опорнонаправляющими роликами и шкивами диаметром 200—350 мм и шагом 5—8 м;
- привод конвейера, который должен обеспечивать синхронизацию движения тяговых канатов, что достигается использованием дифференциалов или электрически методов синхронизации;натяжные устройства, раздельные для ленты и канатов, грузового или лебедочного типа с автоматическим регулированием натяжения.
Расчет ленточно-канатных конвейеров. Скорость движения несущего полотна принимается в пределах 1,2—3,0 м/с. Рекомендуется применять в соответствии с предпочтительными числами следующие скорости движения несущего полотна, M/C при ширине ленты 800 мм — 1,25; 1,6; 2,0; при ширине 1000 и 1200 мм — 1,6; 2,0 и 2,5.
Расчетная производительность, т/ч, ленточно-канатного конвейера равна:
, где kП — коэффициент, учитывающий форму образуемого лентой желоба для мелкокускового и крупнокускового насыпного груза, соответственно, kП=260/300;
*В* - ширина ленты между геометрическими осями канавок для канатов.
Для конвейеров, установленных под углом наклон, рекомендуется вводить коэффициент kβ, который учитывает уменьшение поперечного сечения груза и принимается в зависимости от угла наклона:
| В, ° | 0-8 | 10 - 12 | 14 | 16 | 18 | 20 |
|---|---|---|---|---|---|---|
| k β | 1,0 | 0,98 - 0,96 | 0,94 | 0,92 | 0,9 | 0,88 |
Тяговыми и грузонесущими элементами конвейера являются соответственно стальные канаты и специальные ленты, у которых в средней части завулканизированы поперечные рессоры.
Лента должна иметь одну-две прокладки и резиновые обкладки толщиной 2—3 мм для зернистых и мелкокусковых и 3—6 мм для крупнокусковых абразивных грузов. Канаты следует применять односторонней свивки линейного касания с пределом прочности 160—180 даН/мм.
Диаметр каната выбирается с учетом максимального тягового усилия:
, где n — коэффициент запаса прочности каната; n = 4,5.
По разрывному усилию Sраз подбирают диаметр каната. Рекомендуется применять канаты диаметром 30—42 мм.
Диаметры приводных, натяжных шкивов и опорных блоков (роликов) зависят в основном от их отношения к диаметру каната dк. С учетом долговечности каната и опыта проектирования следует принимать диаметры приводных шкивов не менее 80dк; натяжных и отклоняющих — не менее 60dк; роликов, поддерживающих рабочую ветвь каната, — не менее 10dк и роликов, поддерживающих холостую ветвь, не менее 8dк.
Расстояние между линейными опорами выбирается в зависимости от натяжения канатов и провеса ленты, который на грузовой ветви должен быть не более 0,01—0,015, а на порожней ветви 0,02—0,03 от длины пролета. Для грузовой ветви:
, где Sст — статическое натяжение каната в рассматриваемой точке. Из опыта проектирования рекомендуется принимать lг= 5/8 м и lпор= 10/16 м.
Тяговые усилия определяются исходя из сопротивлений на груженой Wг и порожней Wп ветвях конвейера:
Максимальная длина ленточно-канатного конвейера определяется по формуле:
, где kз = 1,2 — коэффициент запаса тяговой способности привода.
Результаты расчетов показывают, что ленточно-канатные конвейеры могут иметь длину от 500 до 10 000 м на один привод.
Особенностью тягового расчета ленточно-канатных конвейеров является то, что на отдельных участках трассы лента отделяется от тяговых канатов, опираясь на роликоопоры. В этом случае сопротивление движению ленты по роликоопорам суммируется с сопротивлением канатов по опорным блокам. Тяговый расчет производят для установившегося движения и для периода пуска. Общее сопротивление W0= Wг+Wп.
Мощность привода ленточно-канатного конвейера определяется по формуле:
, где k3 — коэффициент запаса тяговой силы, k3 = 1,2 / 1,3;
μ — коэффициент сцепления каната со шкивом, μ = 0,12 / 0,18;
а — суммарный угол обхвата приводного шкива канатом,a ≈ 2π.
Выбор типа привода проводится с учетом обеспечения синхронизации движения обоих тяговых канатов. Для этой цели применяют дифференциальные редукторы, на тихоходных валах которых монтируют приводные шкивы или устанавливают раздельные электродвигатели для каждого шкива.
Натяжные устройства, как правило, располагают у привода сбегающей ветви, предотвращая пробуксовку каната на канатоведущем шкиве.
Таблица 4.77. Основные параметры ленточно-цепных конвейеров
| Модель | Ширина несущего полотна, мм | Расчетная максимальная пропускная способность, м 3 /ч | Тяговый орган | Максимальная суммарная мощность двигателей одного привода, кВт | Назначение | ||
|---|---|---|---|---|---|---|---|
| Тип | Разрывная нагрузка одной цепи или каната, даН | Количество цепей или канатов, шт. | |||||
| ЛЦ80 | 800 | 250 | Круглозвенная цепь, гофрированная лента | 33 000 | 1 | 80 | Для транспорттирования угля по горизонтальным участковым выработкам |
| ЛЦ100 | 1000 | 350 | 33 000 | 1 | 80 | Для транспортирования угля по горизонтальным капитальным выработкам | |
| 1ЛЦН100 | 1000 | 350 | Круглозвенная цепь, гладкая лента | 50 000 | 2 | 150 | Для транспортирования угля по капитальным уклонам с углом наклoна до 16° |
| 2ЛЦН100 | 1000 | 225 | 50 000 | 2 | 150 | Для транспортирования углу по капитальным уклонам углом наклона от 15 до 35° | |
| 1ЛЦН120 | 1200 | 500 — 320 | 50 000 | 2 | 150 | Для транспор тирования угля по капитальным уклонам с углом накло на от 16 до 35° |
*Примечание.Условная ориентировочная длинна конвейера 1500 м при плотности груза 0,85 т/м2. Расчетная скорость движения несущего полотна 1,25 м/с.*
Ленточно-цепные конвейеры (табл. 4.77) предназначены для транспортирования грузов на значительные расстояния как по прямой, так и по сложной пространственной трассе. У этих конвейеров лента служит только грузонесущим элементом, а тяговые функции выполняет одна или две пластинчатые или кругозвенные цепи (см. гл. 3). Применение промежуточных приводов и высокопрочных цепей обусловливает возможность значительного увеличения длины бесперегрузочного перемещения груза при использовании дешевой стандартной ленты с малым числом прокладок. Различают конвейеры с лентой жесткоприкрепленной к цепи и свободнолежащей на тяговом элементе (рис. 4.31).

За рубежом имеется сравнительно большой опыт эксплуатации подобных кон вейеров. Они выпускаются западногерманискими фирмами «Герлах», «Штюббе» и другими с шириной лент 800 и 1000 мм, производительностью 300—600 м3/ч при скорости 1 м/с, длиной 200—1200 м.
К достоинствам ленточно-цепных конвейеров следует отнести: возможности бес перегрузочного процесса транспортирования на большую длину при использовании дешевой ленты с двумя-тремя прокладками и транспортирования насыпных грузов по криволинейной трассе с радиусом поворота в горизонтальной плоскости 60 м и менее; меньшая, чем у пластинчатых конвейеров, металлоемкость; малая энергоемкость.
Недостатком ленточно-цепных конвейеров является ограниченная скорость движения грузонесущего полотна до 1,5—2 м/с и связанная с этим ограничением произ водительность до 600—700 т/ч.
Передвижные ленточные конвейеры (табл. 4.78) являются автономными полностью собранными агрегатами, которые могут перемещаться целиком в рабочем состоянии в пределах обслуживаемого ими рабочего участка или с одного места работы на другое. Передвижные конвейеры применяются для насыпных и легких штучных грузов в качестве вспомогательных при погрузке в железнодорожные вагоны, автомашины, при подаче груза в бункер, а также при выполнении погрузочно-разгрузочных работ на складах и т.д.
Таблица 4.78. Основные параметры и размеры передвижных ленточных конвейеров общего назначения (ГОСТ 2103—78)
| Параметр | Нормы по типоразмерам | ||||||
|---|---|---|---|---|---|---|---|
| КЛП-400 | КЛП-500 | КЛП-650 | |||||
| Ширина ленты, мм | 400 | 500 | 650 | ||||
| Расстояние между центрами барабанов L 1 , м | 5 | 10 | 5 | 10 | 15 | 10 | 15 |
| Наибольшая высота разгрузки Н, м, не менее: | |||||||
| для конвейеров с гладкой лентой | 2,1 | 3,8 | 2,1 | 3,8 | 5,5 | 3,8 | 5,5 |
| для конвейеров с ребристой лентой | 3,3 | 6,2 | 3,3 | 6,2 | 9,0 | 6,2 | 9,0 |
| Наименьшая высота разгрузки Н 1 , м, не более: | 1,5 | 1,8 | 1,5 | 1,8 | 2,2 | 1,6 | 2,2 |
| Габаритные размеры, м, не более: | |||||||
| общая длина конвейера L (без загрузочного устройства) | 6,0 | 11,0 | 6,0 | 11,0 | 16,0 | 11,0 | 16,0 |
| ширина конвейера | 1,6 | 1,6 | 1,6 | 1,6 | 2,2 | 1,6 | 2,2 |
| Масса конвейера (без транспортерной ленты), кг, не более | |||||||
| с гладкой лентой | 450 | 600 | 550 | 850 | 1150 | 1100 | 1500 |
| с рифленой лентой | 500 | 650 | 600 | 900 | 1250 | 1200 | 1600 |
*Примечание.Скорость движения ленты равна 0,5—3,2 м/с; диаметр ролика верхней роликоопоры — 76 мм; шаг расстановки верхних опор — не более 1300 мм; угол наклона боковых роликов — не более ЗО0 диаметры барабана, мм, не менее: приводного — 270. ведомого — 200.*

На рис. 4.32 приведен типовой передвижной ленточный конвейер, смонтированный на легкой ферме. Несущая ферма может быть выполнена сварной из труб, углового проката, из специального фасонного проката или из единой трубы. Ферма опирается хвостовой частью непосредственно на почву, а средней — на двухколесную тележку, имеющую колеса на пневмошинах или с жесткими бандажами В некоторых случаях колеса устанавливают на поворотных полуосях, что позволяет перекатывать конвейер в продольном и поперечном направлениях. Для изменения угла наклона ферма оборудуется гидроподъемником, ручной лебедкой или иным приспособлением.
Передвижной конвейер кроме опорной конструкции (фермы) имеет тяговый элемент (ленту), приводной и натяжной барабаны, роликоопоры или сплошной настил. На передвижных конвейерах для перемещения штучных грузов устанавливают прямые роликоопоры, для перемещения насыпных грузов — двухроликовые (реже трехроликовые) опоры.
Ленты применяются в соответствии с ГОСТ 20—76 или специального типа, допускающие повышенные углы наклона.
Привод — от мотор-барабана или от электродвигателя со встроенным редуктором. Натяжное устройство — винтового типа. Длина типовых передвижных ленточных конвейеров в соответствии с ГОСТ 2103—68 от 5 до 20 м. Индивидуальные конструкции могут иметь значительно большую длину.
При расчете передвижных ленточных конвейеров следует использовать порядок расчета ленточных конвейеров общего назначения; в расчете опорной металлоконструкций (фермы) учитывается ее наклонное консольное расположение. Дополнительным в расчете является расчет колесного хода конвейера и механизма изменения угла наклона фермы.
Катучие конвейеры — это ленточные конвейеры, опорная металлическая конструкция которых установлена на колесных тележках, передвигающихся вдоль своей оси по рельсам. По характеру работы катучие конвейеры делятся на откатные и челночные, а по направлению движения ленты — на реверсивные и нереверсивные. Откатные конвейеры передвигаются периодически и используются для распределения грузов по приемным пунктам при фиксированном положении конвейера. Челночные конвейеры совершают возвратно-поступательное движение и работают непрерывном (челночном) режиме. Переключение конвейеров на обратный ход автоматическое. Устройство катучих ленточных конвейеров аналогично ленточным конвеерам общего назначения.
На конвейере имеется два вида привода: для передвижения ленты и перемещения самого конвейера. Натяжное устройство может быть винтовое или пружинно лебедочное. Винтовое натяжное устройство должно предусматривать установку его двумя промежуточными секциями средней части.
Для конвейеров тяжелого типа (В = 1200/1400 мм) разработано автоматическoe полиспастное лебедочное натяжное устройство с пружинным компенсатором.
Роликоопоры применяются прямые, желобчатые, амортизирующие, центрирую и очистительные. Амортизирующие роликоопоры устанавливаются на откатных конвейерах в местах загрузки, а на челночных конвейерах при транспортировании тяжелых крупнокусковых грузов — по всей длине трассы.
В зависимости от назначения и типа конвейера, а также количества мест загрузки принимается следующее расстояние между желобчатыми роликоопорами: у откатного — 400 мм на участке загрузки и 1000 мм по всей длине; у челночных — везде 600 мм.
Став конвейера набирается из типовых секций. Каждая секция имеет две опоры: с одной стороны, через шарнир на предыдущую секцию, а с другой, на опорный скат. На секции устанавливаются верхние и нижние роликоопоры. Управление конвейеры предусматривается как местное, так и дистанционное. Режим работы конвейера выбирается таким, чтобы слой материала на ленте не превышал предельно допустимый для данной ленты.
Линейная нагрузка qГ от транспортируемого груза определяется по формуле:
, где Qν - производительность конвейера, м3/ч;
vл, vк - скорости ленты и передвижения конвейера, м/с.
Для челночных конвейеров реверс ленты под потоком груза недопустим, так как приводит к перегрузке ленты (во избежание этого необходима установка параллельного конвейера для переключения потока груза с одного конвейера на другой).
В челночном режиме при непрерывной подаче груза на ленту следует применять конвейеры с односторонним движением ленты (в этом случае во избежание перегрузок ленты при переключении конвейера на обратный ход, скорость ленты должна быть примерно 1,6 м/с или более).
Ленточные конвейеры для кормов (ГОСТ 23975—80) применяются в животноводстве и кормопроизводстве для транспортирования различных видов кормов (комбикорма, силоса, зеленого корма, измельченных и неизмельченных грубых кормов и др.). Основные параметры ленточных и ленточно-скребковых конвейеров приведены в табл. 4.79.
Таблица 4.79. Основные параметры ленточных конвейеров для кормов
| Ширина ленты, мм | Диаметр нефутерованного барабана, мм | Длина обечайки барабана, мм | Диаметр ролика, мм | Скорость движения, м/с | Размеры скребка, мм | |
|---|---|---|---|---|---|---|
| высота | ширина | |||||
| 650 | 315; 400 | 750 | 63 | 0,4; 0,3; 1,25 | - | - |
| 500 | 400; 500 | 600 | 1,6 | |||
| 800 | 950 | 1,25; 1,6 | ||||
| 650 | 400 | - | 2,0 | 50 | 600 |
Производительность конвейеров при насыпной плотности транспортируемых кормов 35—640 кг/м3 в зависимости от скорости и ширины ленты изменяется от 60 до 800 м3/ч.
Ленточные конвейеры для штучных грузов широко применяются в радиотехни ческой, приборостроительной и легкой промышленности для транспортирования деталей и узлов на технологических (сборочных) линиях поточного производства, а также для перемещения посылок и других штучных грузов на предприятиях министерства связи СССР (табл. 4.80).
Таблица 4.80. Техническая характеристика ленточный конвейеров для транспортирования штучных грузов.
| Параметр | Тип конвейера | ||||
|---|---|---|---|---|---|
| ТЛС | ТЛСП-300 | ТВС | ЛТО | ЛТВ | |
| Ширина ленты, мм | 400, 650, 800, 1000 | 300 | 650 | 500 | 500 |
| Скорость движения лен та, м/с | 0,3 - 1,3 | 0,6 | 0,4; 0,6 | 0,6 | 0,6 |
| Высота бортового огра ждения, мм | 40,200 | 25,165 | 40 | - | - |
| Угол наклона конвейера, ...° | 0 - 30 | 0-12 | - | 0-12 | - |
| Мощность привода, кВт | 0,4 - 3 | 0,6 - 2,8 | 1,1 - 30 | 0,6 | 0,6 |
| Длина конвейера, м | 3 - 30 | 5 - 30 | 5 - 12 | 1 - 2 | 1 - 3 |
*Примечание. Диаметры барабана, мм: приводного — 320,натяжного — 240; диаметр роликов — 60 мм.*
Особенностью этих конвейеров является наличие: привода с переменной скоростью ленты, изменяющейся в зависимости от ритма технологического процесса; неподвижных бортов и полей для укладки обрабатываемых изделий с обеих сторон ленты; винтовых подъемных устройств, позволяющих изменить уровень ленты и угол наклона конвейера. Иногда станину конвейера делают сборно-разборной или теле скопической, что позволяет устанавливать требуемую длину конвейера.
Конвейеры этого типа выпускают стационарными, переносными или катучими на роликах.
Конвейеры с магнитной системой привода используют электромагнитные силы в конвейерных установках и являются весьма перспективными. По характеру воздействия магнитных полей на груз конвейеры с магнитным приводом подразделяют на две группы; с непосредственным и косвенным воздействием. В первой группе воздействие полей на груз происходит без промежуточных звеньев; во второй — через ферромагнитные или токопроводящие элементы конвейера. Магнитные поля, создаваемые электрическими или постоянными магнитами в конвейерных установках, могут быть стационарными и движущимися. В зависимости от этого все установки подразделяют на кондукционные, индукционные, соленоидные и многополюсные конвейеры.
В кондукционных конвейерных установках проводником с током (кондуктором) является сам перемещаемый груз. В индукционных — процесс транспортирования происходит за счет взаимодействия полей груза и индуктора, приводящих к возникновению движущей силы. Принцип непосредственного воздействия магнитных полей на груз целесообразно использовать в комбинированных конвейерных системах, сочетающих обычные методы перемещения с магнитными. В соленоидном конвейере на груз действуют два рода движущих сил: чисто магнитные и пондеромоторные. Этот конвейер используется для перемещения штучных неферромагнитных грузов, но имеющих высокую электрическую проводимость. Для создания магнитного многополюсного конвейера могут быть использованы электромагниты с сердечниками. соленоидный и магнитный многополюсный конвейеры относятся к транспортным установкам без движущихся частей. При создании конвейеров большой длины и возможности передачи значительных тяговых усилий находят применение магнито-фрикционные приводы.
В ленточных конвейерах с неферромагнитной лентой магнитно-фрикционные приводы находят применение только при транспортировании ферромагнитных грузов. Транспортирования неферромагннтных материалов грузонесущая лента должка обладать ферромагнитными свойствами. Для этой цели может быть использована стандартная резинотросовая лента или специальная лепта с магнитомягкой обкладкой . В качестве рабочих элементов промежуточных приводов цепных конвейеров используютсся системы из постоянных магнитов, обладающих большим запасом магнитной энергии.
Применение магнито-фрикционного привода позволяет осуществлять безперегрузочное транспортирование на большое расстояние, использовать более дешевые тяго элементы, расширить эксплуатационные возможности и сократить отказы в работе конвейеров.

В конвейерах с цепным тяговым элементом и конвейерных поездах применяются системы индукционных приводов (рис. 4.33). Индукционные промежуточные приводы позволяют сравнительно простыми средствами регулировать скорость движения грузонесущего полотна конвейера.
Конвейеры на воздушной подушке (рис. 4.34) применяются для транспортирования как насыпных, так и штучных грузов. Особенностью конструктивного исполнения конвейера на воздушной подушке является создание воздушной подушки между опорной поверхностью и грузонесущей лентой, применение которой в ленточных конвейерах позволяет уменьшить силы сопротивления движению ленты, снизить требования к прочности ленты и сократить ее стоимость, исключить измельчение груза в процессе транспортирования и уменьшить металлоемкость конвейера.

По конструкции опорные поверхности для грузонесущего элемента выполняются камерного, секционного и щелевого типов с нагнетательной, вакуумной или комбинированной схемами создания воздушной подушки. Эти конвейеры нашли применение для транспортирования зерна и муки на предприятиях пищевой промышленности. В конвейерах с нагнетательной схемой создания подушки воздух подается под избыточным давлением 5-8 кПа.
Расчет конвейера на воздушной подушке сводится к определению необходимого давления воздуха в различных точках поперечного и продольного сечений взаимодействия ленты с опорной поверхностью: Р = kp / lDx, где k — коэффициент пропорциональности; Dх — зазор на расстоянии I от эмиттера (рис. 4.34); р — давление на выходе эмиттера.
Допустимое минимальное значение:
, где qг — удельная нагрузка от массы ленты и груза;
qп — распределенная реакция упругонатянутой ленты при прогибании.
В первом приближении для лент с малым числом прокладок величиной qп можно пренебречь.
Мощность воздуходувной машины Nв, кВт, определяется по формуле:
, где В — ширина ленты, мм;
L — длина конвейера, м;
ψ — коэффициент заполнения грузом площади ленты, ψ ≤ 1;
Nуд — удельная мощность, Nуд = 0,5 / 2 кВт/м2;
k3 — коэффициент запаса;
ηв — КПД воздуходувной машины.
Многоприводным ленточным конвейером является конвейер, имеющий едины контур грузонесущей ленты на всем протяжении заданной трассы, приводимы в движение несколькими приводами, размещенными в различных местах трассы конвейера.
Многоприводный конвейер предназначается для высокопроизводительного транспортирования грузов по трассе большой протяженности (5—20 км по горизонтали и 1—2 км по наклону) в одном ставе без перегрузок, как правило, взамен каскада нескольких отдельных последовательно расположенных конвейеров с перегрузками груза с конвейера на конвейер.
Многоприводные конвейеры применяются для межцехового и магистрального транспортирования массовых насыпных грузов в карьерах открытых разработок полезных ископаемых (в том числе и для наклонного конвейерного подъема груза с глубины карьеров и шахт), на строительствах гидростанций и во многих других условиях ближнего межзаводского транспорта протяженностью до 100 км.
Основное свойство многоприводного конвейера — рассредоточенное вдоль трассы приложение тягового усилия, разделение общей потребной мощности привода на несколько отдельных приводов при обеспечении бесперегрузочного транспорта груза на большое расстояние. Это значительно снижает расчетное натяжение ленты и обеспечивает возможность применения для конвейеров широкого ассортимента стандартных лент и серийного механического и электрического оборудования и аппаратуры/

По конструкции промежуточных фрикционных приводов известны многоприводные ленточные конвейеры: с прямолинейными приводами-конвейерами, встроенным в контур грузонесущей ленты (рис. 4.35); с приводными роликами средней части желобчатой роликоопоры; с приводными прижимными колесами. Приводные ролики имеют малую тяговую способность из-за отсутствия узла обхвата лентой ролика и малой сцепной массы на ленте над роликом (для обеспечения необходимого тягового усилия на конвейере приходится устанавливать много приводных роликов).
Привод с прижимными колесами требует сложного приводного механизма, обеспечивающего необходимый прижим колес к ленте, уменьшает рабочую ширину ленты, снижая производительность конвейера, требует применения специальной ленты неравномерным распределением тягового каркаса. Поэтому наибольшие преимущества и распространение имеют конвейеры с прямолинейными фрикционными промежуточными приводами (рис. 4.35).
Многоприводный ленточный конвейер с прямолинейными фрикционными приводами имеет один общий непрерывный контур грузонесущей ленты и несколько расположенных внутри ее контура прямолинейных приводов в виде коротких ленточных конвейеров П1, П2, ..., Пn. Промежуточный привод может располагаться под верхней (рабочей) П3, П2 или над нижней (обратной) П1 ветвями грузонесущей В первом случае грузонесущая лента 1 на участке промежуточного привода П лежит на приводной ленте 2 и силами трения сцепления между лентами в их желобчатом сечении приводится в движение приводной лентой. Во втором случае приводная лента лежит на обратной ветви грузонесущей ленты и также силой трения приводит ее в движение. Приводная лента получает движение от барабанного привода обычной конструкции. Грузонесущая и приводная ленты, как и на обычном конвейере, опираются на роликоопоры 4 и 5 стандартного типа, расстояния между которыми выбираются по тем же правилам, что и для одноприводного ленточного конвейера. Промежуточный привод имеет натяжное устройство 6 — винтовое, грузовое или лебедочное обычной конструкции в соответствии с длиной приводного конвейера и типом его ленты.
Промежуточный прямолинейный привод может быть без дополнительных побу дителей сцепления между приводной и грузонесущей лентами и с дополнительными побудителями. В первой конструкция сила сцепления между приводной и грузонесущей лентами обеспечивается только силами тяжести грузонесущей ленты и находящегося на ней груза (для верхнего расположения привода) или силой тяжести при водной ленты (для нижнего расположения привода). В конструкциях второго вида в качестве дополнительных побудителей сцепления, обеспечивающих увеличени тяговой способности привода и способствующих уменьшению его длины, используются: сила давления воздуха вследствие вакуумного присоса лент друг к другу; силы электромагнитного притяжения (в этой конструкции должны использоваться специальные магнитоактивные ленты), силы механического воздействия (для нижнего расположения привода) и ряд других побудителей.
Приводная и грузонесущая ленты могут быть с гладкой резиновой поверхностью или с ворсом, или выступами на рабочей поверхности для увеличения сцепления лент, однако последние не получили практического распространения.
Наиболее простым по конструкции и надежным в работе является многоприводный ленточный конвейер с прямолинейными фрикционными промежуточными приводами без дополнительных побудителей сцепления в комплексе с барабанным приводом. Эта конструкция позволяет эффективно использовать типовое серийное оборудование и стандартные ленты средней прочности.
Многоприводный конвейер может иметь такую же трассу, как и обычный ленточный конвейер (горизонтальную, наклонную и комбинированную). Как прямолинейные промежуточные, так и используемые вместе с ними головные барабанные приводы конвейера должны иметь совершенно одинаковые приводные барабаны (по диаметру и футеровке), муфты, редукторы и электродвигатели, обеспечивающие одинаковую расчетную скорость грузонесущей ленте.
Прямолинейные промежуточные приводы многоприводного конвейера могут быть управляемые (регулируемые) и неуправляемые. Электродвигатель управляемого привода специальной электросхемой связан с блоком управления системой приводов, который через специальные датчики, установленные на грузонесущей ленте, обеспечивает сохранение единой средней скорости движения всего контура грузонесущей ленты независимо от степени загрузки отдельных приводных участков трассы конвейера.
Управляемые приводы рекомендуется применять только при большом количестве приводов (например, более восьми приводов), когда производственными условиями предполагается большая неравномерность загрузки отдельных приводов. Как правило, в большинстве случаев применяют неуправляемые (нерегулируемые) приводы вследствие их значительной конструктивной простоты и удовлетворительной надежности работы.
В многоприводном ленточном конвейере с неуправляемыми промежуточными приводами совместная (синхронная) работа нескольких электродвигателей общего приведения в движение грузонесущей ленты в нескольких местах ее замкнутого контура обеспечивается самой грузонесущей лентой. Согласованность работы основывается на свойстве асинхронных электродвигателей со смягченными механическими характеристиками автоматически следовать за нагрузкой, понижая частоту вращения при повышении нагрузки и увеличивая ее при уменьшении. На этом свойстве асинхронных электродвигателей основано уравнивание нагрузок отдельных приводов установление единого окружного усилия на приводных барабанах всех приводов независимо от загрузки отдельных участков конвейера и единого крутящего момента на валах всех приводных электродвигателей конвейера.
Для обеспечения надежной работы многоприводного конвейера электродвигатели всех его приводов должны быть одинаковыми по типоразмеру, мощности частоте вращения; их механические характеристики (частота вращения — крутящей момент) должны быть одинаковыми с предельно минимальными отклонениями до пусков по государственным стандартам. Тип двигателей — асинхронные, трехфазные с фазовым ротором и смягченными механическими характеристиками при помощи включения в цепь роторов постоянного стабильного сопротивления. Электрическое скольжение роторов двигателей составляет 5—10 %. Включаемое в цепь ротора каждого электродвигателя сопротивление должно обладать постоянством омического сопротивления для всех условий и режимов работы конвейера. Применение короткозамкнутых электродвигателей малого скольжения в приводах многоприводного конвейера возможно только при их соединении с редукторами при помощи гидромуфт, которые обеспечивают достаточное скольжение. Пуск всех электродвигателей приводов многоприводного конвейера последовательный (один за другим), начиная с головного до хвостового с интервалом времени 0,1—0,2 с.
Конвейер должен иметь надежную электроблокировку и сигнализацию по всей трассе, как и на обычном ленточном конвейере большой протяженности, с одновременным выключением всех приводов при аварийном положении. На трассе конвейера должны быть расставлены датчики, характеризующие положение лент конвейера при чрезмерном сбеге ленты на сторону или провисании, или же вспучивании ленты все двигатели приводов должны немедленно останавливаться).
Для проектирования и расчета многоприводного ленточного конвейера должны быть заданы такие же исходные данные, как и для обычного ленточного конвейера. Общие проектные параметры многоприводного ленточного конвейера [ширина ленты, скорость, тип роликоопор, угол желобчатости (не менее 30°), расстояние между ними и т.п.] выбираются по общей методике, как и для одноприводных ленточных конвейеров. Как правило, приводную и грузонесущую ленты выбирают одинаковой ширины.
Выбор необходимого количества приводов для конвейера заданной трассы воз можен в нескольких вариантах: можно использовать более прочные ленты и применять меньшее количество приводов и наоборот — большее количество приводов при лентах меньшей прочности. Оптимальным будет решение, дающее наилучшие техические и технико-экономические результаты. Количество приводов конвейера определяется по прочности приводной ленты, поскольку она имеет повышенное первоначальное натяжение, необходимое для создания сцепления между лентой и приводным барабаном промежуточного привода, и нагружается усилиями сопротивления перемещению на всей длине промежуточного привода с его ведомым и тяговым приводным) участками.

Многоприводный конвейер может быть разработан в двух вариантах сочетаний типов приводов. В первом варианте конвейер имеет барабанный привод на головном переднем) барабане (в длинных горизонтальных конвейерах возможно также и на заднем — хвостовом барабане) и несколько промежуточных прямолинейных приводов размещенных вдоль трассы конвейера (рис. 4.36, а). Во втором варианте (рис. 36.б)головной (передний) и хвостовой (задний) барабаны не имеют приводных механизмов и используются только как оборотные барабаны, а конвейер приводится в движение только от необходимого количества прямолинейных промежуточных приводов, размещенных вдоль трассы конвейера.
Достоинства первого варианта: сокращение длины приводной ленты и барабанов промежуточного привода на один комплект, возможность холостого хода конвейера только от одного головного привода, сокращение длины каждого промежуточного привода вследствие исключения необходимости ее определения из условий холостого хода и прерывистой загрузки ленты. Недостатки: повышение расчетного натяжения (и следовательно — прочности) грузонесущей ленты, так как на участке работы головного барабанного привода грузонесущая лента работает с таким же натяжением, как и приводная лента промежуточного привода с соответствующим первоначальным натяжением (т.е. приводная и грузонесущая ленты должны иметь одинаковую прочность); некоторое усложнение синхронной работы барабанного и прямолинейных приводов.
Достоинства второго варианта: значительное снижение расчетного натяжения грузонесущей ленты и ее меньшая прочность, чем приводной; стабильные условия синхронизации совместной работы всех приводов конвейера вследствие их однотипности. Недостатки: увеличенная длина промежуточных приводов.
Выбор того или иного варианта определяется технико-экономическим расчетом. Первый вариант наиболее целесообразен для конвейеров меньшей протяженности и при наклонной трассе.
Необходимое количество приводов n при их равномерном распределении по трассе конвейера определяется по формуле:
, где kН — коэффициент возможной неравномерности распределения натяжений на промежуточных приводах; для управляемых приводов kп = 1,10; для неуправляемых приводов при n ≤ 4 принимают kН = 1,15; при 4 < n ≤ 8, соответственно, kН = 1,2/1,5;
nпр — запас прочности ленты;
W∑ — общее сопротивление движению грузонесущей ленты на всей трассе конвейера, Н;
Sрз — усилие на разрыв принятого типоразмера приводной ленты, Н (определяется из стандартов и принятой ширины ленты);
ξ — коэффициент дополнительных сопротивлений движению приводной ленты на приводном участке, ξ = 1,10;
μ — коэффициент трения приводной ленты по приводному барабану;
α — угол обхвата барабана приводной лентой, …°.
Полученное по формуле значение п округляется до ближайшего большего целого числа.
Общее сопротивление движению грузонесущей ленты на всей трассе прямолинейного конвейера при полной нормальной загрузке его рабочей ветви (вариант BH2):
, где kд — коэффициент местных сопротивлений на трассе, = 1,1;
L - общая длинна конвейера между осями концевых барабанов вдоль трассы, м;
qл, qг, qр.в, qр.н - линейные нагрузки от грузонесущей ленты, груза и вращающихся частей роликоопор на верхней и нижней ветвях, соответственно, Н/м;
β — угол наклона конвейера в градусах; для горизонтального конвейера β = 0;
ω - коэфициент сопротивления движению ленты по роликоопорам (см. табл. 4.70, 4.72).
Общая мощность N∑, (кВт) электродвигателей всех приводов конвейера:
, где k3 — коэффициент запаса, k3 = 1,1/1,2;
Wп — сопротивление движению приводной ленты, Н;
v - скорость движения ленты, м/с;
η — КПД привода, η = 0,85 / 0,90.
Мощность двигателя одного привода:
Промежуточные фрикционные приводы размещаются на трассе конвейера таким образом, чтобы тяговое усилие каждого привода W1 было одинаковым принормальном варианте загрузки конвейера:

В соответствии с этим условием определяются длины приводных участков. Разделение общей развернутой длины ленты конвейера 2L с рабочей Lг и обратной Lx ветвями на отдельные участки промежуточных приводов l1 наглядно представлено на рис. 4.37: общее сопротивление, отложенное по вертикали делится на n одинаковых частей; соответственно этим частям на горизонтали получаем длины приводных участков l1, l2 …1n. Если на обратной ветви не устанавливается промежуточный привод, то усилие, необходимое для перемещения обратной ветви, должен развивать первый привод рабочей ветви и его местоположение должно быть приближенно к концевому барабану. Участок промежуточного привода имеет длину l = lв + lт, состоящую из двух частей: ведомо длины lв и тяговой (приводной) lт. Длина тяговой части lт, т.е. длинна приводного конвейера, определяется его тяговой способностью T, которая с некоторым запасом должна превышать силу сопротивления перемещению W1 и силу инерции трогания с места Рп ветви конвейера на полной длине промежуточного привода при различных вариантах загрузки ленты конвейера:
, где qi — расчетная нагрузка на грузонесущую ленту на длине приводной части при различных вариантах загрузки конвейера, Н/м;
μ0 — коэффициент сцепления между грузонесущей и приводной лентами (табл.4.81.);
kп - коэфициент увеличения сопротивлений при пуске кон вейера Kп = 1,2.
Таблица 4.81. Расчетные значения μu между приводной и грузонесущей лентами
| Условия загрузки конвейера | Вид ленты | Угол наклона боковых роликов роликоопор, …° | Значения μ 0 в зависимости от условий работы конвейера | |
|---|---|---|---|---|
| средние | тяжелые | |||
| Без загрузки (холостой ход) | Плоская | 0 | 0.30 | 0,25 |
| Желоб чатая | 20 30 | 0,35 0.45 | 0,30 0,40 | |
| Полная загрузка | 20 30 | 0,15 0,50 | 0,40 0,45 |
Длина тяговой части пря молинейного промежуточного привода равна:
И определяется для варианта загрузки ВН 1 (холостой ход) при qi = qл и W1i = W1Х, где W1X — сопротивление движению ленты на одном приводномучастке при холостом ходе конвейера, и для варианта ВН 2 при qi = qг + q л и W1i = W1. Принимается наибольшее числовое значение длины из этих двух расчетов. Для конвейера с головным приводом расчета по холостому ходу не требуется. При нижнем расположении промежуточного привода на нижней (обратной) ветви и отсутствии побудителей сцепления qi = qл.п, где qл.п - линейная нагрузкаот силы тяжести приводной ленты.
При установке на промежуточном приводе нижней ветви прижимных роликоопор (рис. 4.38):
, где Р — сила прижима роликоопоры к ленте, действующая перпендикулярно к поверхности ленты в зоне их контакта, Н;
G — сила тяжести прижимной роликоопоры и тяг, Н;
а — количество прижимных устройств, установленных на приводной ленте.
При установке на конвейере прямолинейных промежуточных приводов без головного барабанного привода необходимо проверить возможность работы приводов при прерывистой загрузке, когда весь конвейер не загружен, а один или два ведомых участка длиной загружены, т.е. должно быть выдержано условие:
, где n — количество приводов;
Tx — тяговая способность привода без груза на ленте, H;
W’х, W’г.в — сопротивления движению на незагруженных участках и загруженной ведомой части приводного участка, Н, соответственно;
х — количество одновременно загруженных ведомых частей приводного участка; обычно принимают х = 1/2.
Расчетное натяжение приводной ленты:
Расчетное натяжение грузонесущей ленты при комбинированной установке прямолинейных и головного барабанного приводов:
При установке только прямолинейных промежуточных приводов:
, где Ег, Еп — агрегатные условные модули упругости грузонесущей и приводной лент, соответственно, Н/см;
S0 — первоначальное натяжение, S0≈ 0,3 кН.
Криволинейные ленточные конвейеры, имеющие повороты трассы в горизонтальной плоскости, предназначены для высокопроизводительного бесперегрузочного транспортирования грузов по сложной, извилистой пространственной трассе на открытых разработках полезных ископаемых, в криволинейных штреках угольных шахт, на строительстве гидроэлектростанций и других производственных системах взамен каскада отдельных прямолинейных конвейеров, расположенных по контуру ломаной линии сторон многоугольника. Применение криволинейного конвейера позволяет ликвидировать перегрузки груза с конвейера на конвейер и резко повысить общую надежность, экономическую и эксплуатационную эффективность конвейерной системы.

На криволинейном ленточном конвейере конструкции ВНИИПТмаш (рис. 4.39) Применяется стандартная прорезиненная лента и типовое механическое оборудование серийного производства. На прямолинейных горизонтальных и наклонных участках конвейер имеет обычное устройство. На криволинейном участке поворот ленты по дуге заданного радиуса обеспечивается при помощи соответствующего наклонного и вертикального расположения роликоопор без принудительного воздействия на кромки ленты. Это обеспечивает сохранность и высокую долговечность ленты.

Радиус поворота ленты в горизонтальной плоскости определяется двумя условиями: 1) суммарное удлинение и напряжение в наружной кромке ленты от растяжения и изгиба не должно превышать допускаемых пределов, а во внутренней кромке — должно быть положительным; 2) отсутствие сдвига и отрыва ленты от роликоопор под воздействием поперечной (радиальной) составляющей натяжения ленты при самых не благоприятных условиях, когда участок поворота не загружен (сила трения — минимальная), а остальные участки конвейера имеют полную загрузку (натяжение ленты — наибольшее). Расчетное значение выбранного радиуса должно удовлетворять обоим условиям.
Радиус поворота ленты по первому условию:
, где ε — допускаемой относительное удлинение ленты при допускаемой нагрузке (принимается по ГОСТ 20—76);
kS=S/SД — коэффициент соотношения натяжения ленты S в конце поворотного участка при полной загрузке всего конвейера к допу скаемому натяжению SД выбранного типоразмера ленты, отдельно — для верхней и нижней ветвей ленты.

Резинотросовые ленты, обладающие малым удлинением ε = 0,0025 (рис. 4.40), могут изгибаться только по очень большим радиусам поворота, а резинотканевые ленты ε = 0,02/0,04 могут иметь значительно меньшие радиусы поворота; поэтому для криволинейных конвейеров преимущественное распространение могут иметь резинотканевые ленты. В зоне малого натяжения (kS= 0,3) возможны небольшие радиусы поворота; с увеличением натяжения радиус возрастает. Поэтому целесообразно криволинейный участок трассы располагать в зоне малого натяжения.
Радиус поворота верхней ветви ленты по второму условию:
, где Sг — наибольшее натяжение ленты в конце участка поворота при полной загрузке всего конвейера, кроме участков поворота, Н;
qл - линейная нагрузка от силы тяжести ленты, Н/м;
Г = А/Б соотношение коэффициентов А и Б (рис. 4.41);
А — коэффициент геометрии расположения роликов роликоопоры;
Б — коэффициент распределения нагрузки на ролики роликоопоры.
Для желобчатой трехроликовой роликоопоры, расположенной под углом к гори зонтальной плоскости, при отсутствии нагрузки па ленту:
, где Θ — угол желобчатости роликоопоры;
β — угол наклона обоймы роликоопоры (принимают β ≈ 6/8°);
μ — коэффициент трения ленты по роликам (табл. 4.82);
k1,k2,k3 — коэффициенты распределения общей нагрузки на всю трех роликовую опору между отдельными роликами опоры (в среднем при симметричном расположении ленты на роликоопоре принимают k1= k2 = 0,3; k3 = 0,4).
Таблица 4.82. Расчетные значение коэффициента трения
| Поверхность роликов роликоопоры | Значения коэффициента ц при производственных условиях | ||
|---|---|---|---|
| средних (небольшое количество пыли) | тяжелых (сыро и грязно) | ||
| сухо | сыро | ||
| Стальная без футеровки | 0,35 | 0,25 | 0,20 |
| С резиновой футеровкой | 0,45 | 0,35 | 0,30 |
Для устойчивого положения ленты и препятствия ее сдвигу внутрь поворота обойма каждой желобчатой роликоопоры верхней ветви на поворотном участке устанавливается шарнирно и опирается на пружину или рессору так, чтобы она могла поворачиваться на угол β = 6/8° в вертикальной плоскости. При отсутствии груза на ленте под воздействием упругих сил пружины обойма роликоопоры поднимается в верхнее положение и создает упор поперечной силе сдвига ленты к центру кривизны. При полной загрузке ленты обойма опускается и принимает почти горизонтальное положение, исключая возможность просыпи груза. У загруженной ленты сила трения по роликам в 5—10 раз больше, чем при отсутствии груза, поперечного сдвига ленты опасаться не приходится и в наклоне роликоопоры нет необходимости.
В результате расчетов в проекте принимается наибольший радиус из значений k1 и k2, обычно для резинотканевой ленты радиус принимается в пределах 100—700 м, а для резинотросовых — 1000—2000 м. Радиус поворота нижней (обратной) ветви ленты конвейера принимается одинаковым с радиусом поворота верхней ветви и проверяется по двум дополнительным условиям; отсутствие сдвига ленты вниз под действием составляющей силы ее тяжести и сдвига к центру кривизны под действием поперечной (радиальной) составляющей натяжения ленты. Эти условия, противоположные друг другу, выполняются соответствующей установкой роликоопор обратной ветви. В общем случае положение роликов роликоопор обратной ветви должно быть выбрано так, чтобы в статическом состоянии при заданном первоначальном натяжении лента под действием силы тяжести не сдвигалась вниз, а при работе конвейера с наибольшим натяжением — не сдвигалась внутрь кривизны.
Для оптимального выполнения первого и второго условий возможны два способа расположения роликоопор; вертикальное с одним роликом или комбинированное с двумя, тремя роликами, расположенными под углом друг к другу (α1 = 15/20°,α2 = 30/35°), вершина которого направлена в сторону внешней части поворота. Вертикальное расположение однороликовой роликоопоры наиболее целесообразно, когда необходимы малые радиусы поворота (50—100 м, например, в криволинейных выработках угольных шахт) и небольшая ширина лент (например, до 1000 мм).
При малых натяжениях и больших радиусах поворота, поперечная сила прижима ленты к ролику небольшая, возникает опасность сдвига ленты вниз под действием силы тяключения сдвига ленты вниз устанавливают дополнительное устройство для прижима ленты к роликоопоре.
На конвейерах с широкими лентами (более 1000 мм) и большими радиусами поворота (более 100 м) для снижения высоты средней части конвейера цележести. В этих случаях целесообразно в зоне поворотного участка опирать обратную ветвь ленты на два ролика, расположенные под разными углами к горизонтали (в этом способе один ролик спосооствует лучшему выполнению первого, а другой — второго условий положения ленты).

Длина дуги поворота верхней ветви по оси ленты (рис. 4.42) определяется по формуле:
, где R — радиус поворота по оси ленты, м;
φ — угол попорота ленты в горизонтальной плоскости, обычно φ ≤40°.
Конвейеры с металлической лентой по виду ленты разделяются на конвейеры с цельнопрокатной стальной и проволочно-сетчатой лентами. По общем устройству, составным элементам и трассе они подобны конвейерам с прорезиненной лентой, но из-за разных свойств лент резко отличаются от них параметрами, областями применения и конструкцией элементов. Лента является основным элементом конвейера и предопределяет конструкцию всех остальных элементов конвейера.

Основные и отличительные особенности стальной цельнопрокатной ленты — жесткость в продольном и поперечном направлениях и твердость, гладкая поверхность, легкая повреждаемость при ударах. Стальные конвейерные ленты изготовляются из углеродистой (марок 65Г, 85) и коррозионно-стойкой (например, марки 1Х18Н9) сталей. В СССР лента стальная конвейерная изготовляется по ТУ 14-1-525-73 (табл. 4.83).
Таблица 4.83 Сортамент стальной конвейерной ленты по ТУ 14-1-525-73
| Ширина ленты, мм | Толщина ленты, мм | Масса 1 M, кг | Прочность на разрыв по целому сечению, кН |
|---|---|---|---|
| 400 | 0,8 1,0 | 2,5 3,1 | 288 360 |
| 500 | 0,8 | 3.1 | 360 |
| 1,0 | 3,9 | 450 | |
| 600 | 1,0 | 4,7 | 540 |
Продольным стыкованием друг с другом цельнопрокатных лент можно получить ленту общей шириной до 3600 мм. Продольная стыковка лент производится при по мощи специальной сварки в среде защитного газа или заклепками со специальными накладками, установленными па рабочей (наружной) стороне ленты. Поперечное соединение концов стальной ленты выполняется при помощи клепанного стыка внахлестку.
Допускаемое натяжение сплошной цельнопрокатной ленты по прочности стыкового соединения:
, где i - количество заклепок в поперечном стыке ленты;
d3 - диаметр заклепки, мм; обычно id3= 0,2В;
ω — толщина ленты, мм;
σв — временное сопротивление на разрыв, МПа;
nпр — запас прочности с учетом прочности заклепочного шва стыка ленты и напряжений изгиба ленты па роликоопорах и барабанах; nпр= 20/25;
Smax — максимальное натяжение ленты, Н.
Напряженке изгиба в ленте при огибании барабана:
, где Е - модуль упругости ленты, МПа;
μд — коэффициент поперечной деформации, μд = 0,3;
Dб - диаметр барабана, мм.
Суммарное напряжение в наружных волокнах ленты от изгиба и растяжения должно удовлетворять условию:
, где σ-1 - предел выносливости, МПа.
Стальные ленты выпускаются со сплошной поверхностью (основное исполнение для транспортных конвейеров), с круглыми и щелевидными отверстиями (для сушильных, моечных, обезвовоживающих установок), с обрезиненной поверхностью (для пассажирских конвейеров). Для повышения сцепления с приводным барабаном изготовляются цельнокатаные стальные ленты с привулканизированными к ее внутренней поверхности клиновидными резиновыми направляющими по типу широко известных клиновидных ремней. Эти клиновидные направляющие обеспечивают точное центрированное движение ленты и позволяют тяжелые приводные барабаны заменить легкими шкивами — блоками с ободом клиновидного профиля.
При транспортировании горячих грузов необходимо обеспечить равномерное распределение теплоты по всей длине и ширине стальной ленты во избежание ее коробления. Температура отдельных грузов может доходить до 100 0С.

Повышенная жесткость стальной ленты допускает применение только прямых роликоопор в виде отдельных узких шкивов (ширина 60 мм, диаметр 200—210 мм), укрепленных на общей оси. Плавный желобчатый профиль стальной ленты можно получить на пружинных роликоопорах, однако они применяются редко. Опорой плоской ленты может служить сплошной или комбинированный деревянный или стальной настил (рис. 4.44).
Привод — обычный редукторный приводной механизм. Обод приводного барабана делается цилиндро-коническим, ширина барабана на 20 % меньше ширины ленты для предохранения кромок ленты от перенапряжения. Диаметр приводного барабана, как и натяжного, принимается равным (800-1200)δ, где δ — толщина ленты в зависимости от длины конвейера и скорости движения ленты.
Долговечность стальной ленты и ее стыка зависят от количества перегибов за один цикл ее кругооборота, поэтому для обеспечения необходимого срока службы стыка ленты (обычно 100 000—150 000 перегибов на барабане) на конвейерах малой длины и высокой скорости принимают диаметр барабана равным Dб=1200ω; при большой длине (более 100 м) и малой скорости (менее 1 м/с) принимают Dб= 800ω. Приводные барабаны, как правило, не имеют футеровки.
Натяжное устройство — пружинно-винтовое (для конвейеров с длинной до 50 м при постоянных равномерных температурных условиях), гидравлическое или грузовое (обязательно для конвейеров с переменными температурными условиями). Ход натяжного устройства обычно не превышает 500 мм из-за малой вытяжки ленты. Вертикальное натяжное устройство с двумя отклоняющими барабанами на конвейерах со стальной лентой не применяется.
Скорость движения стальной ленты обычно не превышает 1,25 м/с, а в технологических установках — определяется условиями технологического процесса и ограничивается пределами 0,1—0,5 м/с. Длина конвейера обычно не превышает 150—200 м. Коэффициент трения ленты по стальному нефутерованному барабану для средних производственных условий µ ≤ 0,15, что обусловливает повышенное первоначальное натяжение ленты. Производительность конвейера определяется также, как и для плоской ленты на прямых роликоопорах. Тяговый расчет — обычными методами.
Конвейеры, с проволочно-сетчатыми лентами применяются для транспортирования штучных грузов — изделий в закалочных, отпускных печах, в печах для выпечки хлебобулочных и кондитерских изделий, в моечных, сушильных, охладительных и тому подобных технологических установках.
Проволочная лента выгодно отличается от стальной цельнопрокатной ленты большей гибкостью и разнообразием материалов; ее можно изготовлять не только из стальной, но и из проволоки любого другого материала в зависимости от эксплуатационных условий ее работы. Большая гибкость проволочной ленты позволяет применять ее на конвейерах с барабанами такого же диаметра, что и для прорезиненной ленты.
Ленты проволочные по способу изготовления бывают плетеные и шарнирно звеньевые, Плетеные ленты изготовляются путем плетения всего полотна. Их достоинства: простота конструкции, малая масса, небольшая теплоемкость. Недостатки: малая прочность, значительное удлинение (до 30%) и поперечное сужение при растяжении (до 20%), сложность ремонта и исправления повреждений, так как обрыв одной проволоки нарушает все плетение. Поэтому на конвейерах повсеместное применение получила шарнирно-звеньевая проволочная лента, лишенная недостатков плетеной ленты.

Шарнирно-звеньевая лента (рис. 4.45, б, в) собирается из отдельных плоских проволочных спиралей (звеньев) попеременно правой 1 и левой 2 навивки, соединяемых друг с другом при помощи стержней. Для работы при температуре груза и среды до 300 °C спирали изготовляются из проволоки диаметром 2—5 мм из конструкционной стали марок 15, 20 или 25. Стержни изготовляются из стали марок 25, 30 или 40, их диаметр 3—8 мм принимается в 1,5 раза больше диаметра проволоки спирали. Для лент, работающих в условиях высоких температур (выше 300 °C), стержни и спирали изготовляются из жаростойких сталей, например, марок ЗОХНЗ, 25ХН4, 18ХН8, 35ХН8, а также из сплавов нихром, фехраль и т.п. Сортамент шарнирно-звеньевых лент приведен в табл. 4.84.
Таблица 4.84. Рекомендуемый сортамент и техническая характеристика шарнирно-звеньевых лент из углеродистых сталей марок Ст20 (спираль) и Ст30 (стержень)
| Ширина ленты, мм | Тип плотности навивки спирали | Диаметр проволоки, мм | Шаг, мм | Допускаемое натяжение, кН | Масса 1 м. кг | Рекомендуемый диаметр барабана, мм | ||
|---|---|---|---|---|---|---|---|---|
| спирали | стержня | спирали | стержня | |||||
| 400 | 1 | 2 | 3,5 | 8 | 25 | 7,5 | 5 | 400 |
| 2 | 2 | 3,5 | 6 | 25 | 10 | 6. 2 | 400 | |
| 500 | 1 | 2 | 3,5 | 8 | 25 | 9,5 | 6,2 | 400 |
| 2 | 2,5 | 4,0 | 6 | 25 | 20 | 12,4 | 500 | |
| 650 | 1 | 2 | 3,5 | 8 | 32 | 12,5 | 7,3 | 500 |
| 2 | 2,5 | 1,0 | 6 | 32 | 25 | 13,6 | 500 | |
| 800 | 1 | 2,5 | 4,0 | 10 | 40 | 20 | 10,7 | 050 |
| 2 | 2,5 | 4,0 | 6 | 40 | 32 | 16.4 | 800 | |
| 1000 | 1 | 3 | 5,0 | 12 | 40 | 29 | 17,5 | 800 |
| 2 | 3 | 5,0 | 8 | 40 | 43,5 | 26,5 | 800 |
Допускаемое натяжение ленты по прочности проволоки спирали на разрыв при стержне диаметром dст = 1,5dп определяется по формуле:
, где dп — диаметр проволоки спирали, мм;
Rz — допускаемое напряжение на разрыв (для стали марок Ст15 и Ст20 рекомендуется принимать Rz = 50 МПа);
k — коэффициент учета напряжения изгиба в криволинейных частях спирали, k = 2/2,5;
t — шаг витков спирали, мм.
Опоры — прямые роликоопоры или сплошной настил. Применение желобчатых роликоопор для шарнирно-звеньевой ленты не допускается из-за жесткости стержней.
Привод и натяжное устройство — обычного типа. Минимальный диаметр барабана D3min; 12tcт, где tст — шаг стержней, мм.
Скорость движения — не выше 1,25 м/с; длина конвейера — до 100 м; коэффициент трения ленты по приводному барабану без футеровки — 0,15-0,20, с резиноновой футеровкой в сухой среде — 0,35; коэффициент сопротивления движению ленты по роликам на подшипниках качения 0,020—0,035 в зависимости от условии работы конвейера. Производительность и тяговый расчет определяются обычными методами.
*Пример расчета ленточного конвеера*
Исходные данные для расчета и проектирования. Конвейер предназначен для транспортирования среднекускового камня в приемный бункер. Транспортируемый груз камень крупностью 0—150 мм, плотность 1,5 т/м3, влажность до 4%, груза с кусками amax = 150 мм не более 30% общего количества. Конвейер установлен в отапливаемом помещении с температурой окружающей среды от +12 до + 25 °C. максимальная влажность воздуха в помещении до 50 %, абразивной пыли в воздухе. Конвейер работает три смены по 7 ч в смену, 21 ч в сутки и 305 дней в году.
Плановая средняя массовая производительность конвейера Qm= 200 т/ч или Qv= 133,3 м3/ч; плановая максимальная производительность по загрузочному оборудованию: массовая — Qm = 350 т/ч; объемная Qv = 233,3 м3/ч. Коэффициент готовности конвейера kг = 0,96; расчетный коэффициент рабочего использования конвейера по времени kt = 0,9.
Проектирование и расчет конвейера. Коэффициенты использования конвейера по времени по формулам из гл. 2:
Определяем коэффициент средней нагрузки на ленту (производительности) по формуле:
По табл. 2.2 это соответствует классу Н2 использования конвейера по производительности. По табл. 2.4 устанавливаем, что конвейер будет работать в тяжелом режиме (Т) и в средних производственных условиях (С). Устанавливаем, что транспортируемый груз — среднекусковой камень — соответствует группам среднекускового груза, средней плотности и средней подвижности. Допускаемый угол наклона конвейера βmax = 18°; группа абразивности D.
На основании принятого угла наклона наклонной части конвейера составляется проектная схема конвейера.
Расчетная объемная производительность конвейера по формуле:
Принято в соответствии с заданием расчетный коэффициент рабочего использования конвейера по времени kt = 0,9; общий коэффициент готовности kГ = 0,96; коэффициент неравномерности загрузки kН = 1,2.
На основании данных табл. 4.41 и расчетной объемной производительности предполагаем, что лента должна иметь ширину в пределах 800/1000 мм. Тогда по табл. 4.39 принимаем скорость движения ленты v = 2,0/2,5 м/с. Принимаем желобчатый профиль сечения рабочей ветви ленты, опирающейся на трехроликовую желобчатую роликоопору с углом желобчатости αж = 30°. По кусковатости груза, в соответствии с табл. 4.44, ширина ленты должна быть не менее 650 мм.
По формуле (4.2) ширина ленты:
Принято из табл. 4.42 для αж = 30° и груза средней подвижности с φ = 15° и kП = 550. По табл. 4.43 для груза средней подвижности и β = 18°, Kβ = 0,9.
Принимаем ширину ленты В = 800 мм. По табл. 4.41 при скорости v = 1 м/с и kβ = 1 имеем производительность Qv = 245 м3/ч. Для наших условий при v = 2 м/с и kβ = 0,9 имеем Qv = 245 * 0,9 * 2 = 441 м3/ч, следовательно выбранные параметры обеспечивают заданную производительность.
Устанавливаем на конвейере резинотканевую ленту общего назначения, типа 2Р по ГОСТ 20—76. По табл. 4.50 и 4.51 выбираем роликоопоры с роликами диаметром 133 мм специального исполнения. Диаметр оси и подшипник выбираем из табл. 4.52. По табл. 4.53 выбираем расстояния между роликоопорами lp.в= 1,3 м, lр.н= (2/2,5) и lp.в = 2,6 м. Расположение роликоопор по трассе конвейера принимаем по рис. 4.20. В зоне загрузки устанавливаем четыре амортизирующие роликоопоры на расстоянии 350 мм друг от друга. Линейные нагрузки принимаем: qл = 80 Н/м; qp.в=192 Н/м; qр.н = 70 Н/м.
Линейная нагрузка от массы транспортируемого груза определяется по средней производительности с коэффициентом неравномерности kн= 1,4:
По формуле (4.30) определяем общее усилие сопротивления движению ленты на горизонтальных и наклонном участках трассы конвейера (см. табл. 4.69):
По формуле (4.39) определяем мощность приводного электродвигателя:
Принято: k3=1,15 и η= 0,89.
Принимаем: короткозамкнутый электродвигатель типа А02-82-4, мощность 45 кВт; 1460 об/мин. На конвейере устанавливаем однобарабанный привод с углом обхвата барабана лентой α= 200°; барабан футерован прорезиненной лентой без обкладки; коэффициент трения ленты по барабану при средних производственных и сухих атмосферных условиях μ = 0,35. В соответствии с этим по табл. 4.73 имеет место фактор сцепления еμа = 3,4 и член еμа/(еμа-1) = 1,42.
Отсюда расчетное натяжение ленты
Выбираем по ГОСТ 20—76 резинотканевую ленту с прокладками из ткани ТА-100 пределом прочности на разрыв одной прокладки Sp = 100 Н/мм.
Количество прокладок равно:
Расчетный коэффициент запаса прочности ленты:
Принято k0 = 7, kпр = 0,9; kст = 0,9 (для вулканизированного стыка); kт = 0,85 и kр = 0,9. Принимаем ленту с пятью прокладками. Проверка по формулам гл. 2 при SД = 11 по ГОСТ 20—76: Sр/k ≤ SД, т.е 100/10,7 = 9,35 < 11. Условие выполненo. Время прохождения ленты через пункт загрузки по формуле (4.6):
, где L = 205 м — общая длина ленты между осями концевых барабанов по контуру трассы.
Для грузов группы абразивности В, при тяжелом режиме работы и частоте прохождения ленты через пункт загрузки kч = 205 с учетом кусковатости груза принимаем толщины обкладок — верхней — б мм, нижней — 2 мм из резины класса A по ГОСТ 20—76.
Окончательно принята лента 2Р-800-5-ТА100-6-2А, ГОСТ 20—76. Принятая лента имеет массу 11,2 кг/м (см. ГОСТ 20—76) и qл = 120 Н/м.
Диаметр приводного барабана:
, принимаем Dб = 800 мм. Принятой k' = 150 и k" = 1,0.
Диаметр натяжного барабана:
, принимаем DH = 800 мм; диаметры отклоняющих барабанов Dо = 500 мм.
Расчетный крутящий момент на валу приводного барабана:
Принимаем по нормали ГПКИ «Союзпроммеханизация» Е1-119—72 приводной барабан Dδ = 800 мм типа 80100Ф-140У с допускаемым крутящим моментом:

Удельное давление па поверхности приводного барабана:
, что допустимо, так как Рл = 0,031 < [Рл.д = 0,2]. Этим заканчивается первая стадия расчета и проектирования конвейера.
Подробный тяговый расчет конвейера. Всю трассу конвейера (рис. 1.46) разделим по точкам 1, 2, 3, …, 9, 10, 11, 12, 13 на отдельные однородные участки сопротивлений движению, начиная с точки 1, сбега ленты с приводного барабана. Погонные нагрузки и коэффициенты сопротивления принимаем по первой стадии расчета с уточнением нагрузки от массы ленты qл = 120 Н/м. Натяжения ленты в отдельных точках трассы по схеме на рис. 4.46:
Сопротивление в узле загрузки:
Размеры лотка приняты по табл. 4.64: hл= 0,3;lл = 2,5;f1 = 0,9.
Из теории фрикционного привода с учетом коэффициента запаса сцепления k3 имеем S1 = Sнбkз/eμа, отсюда без учета сопротивлений в узле загрузки eμа S1 = kзS13.
При подстановке kз = 1,15 и еμа = 3,4 имеем:
Расчетное натяжение ленты при установившемся движении с учетом коэффициента запаса сцепления на приводном барабане *k*3 = 1,15:
При обобщенном предварительном расчете было получено *SHБ = 26740* Н; расхождениесоставляет 7,6 %, следовательно необходимо сделать проверку выбранногооборудования.
Необходимое значение минимального натяжения ленты на горизонтальном участкеверхней ветви:
Минимальное натяжение будет в точке 9:
Минимальное натяженпе ленты на наклонном участке нижней ветви:
Минимальное натяжение будет в точке 6:
Следовательно, условия минимальных натяжений выдержаны. Проверка выбора количества прокладок в ленте:
, т.е. принятое i = 5 удовлетворяет этому условию. Окружное усилие на приводном барабане:
Потребная мощность двигателя без учета сопротивлений в узле загрузки:
Оставляем принятый двигатель мощностью 45 кВт.
Проверку удельного давления на поверхности и крутящего момента на валу приводного барабана не производим в связи с полученными большими запасами.
Тормозной момент на валу приводного барабана:
, где:
, определяется по расчетной массовой производительности QР=Qmρ= 350*1,5 = 525 т/ч. На барабане устанавливаем грузовое тележечное натяжное устройство (НУ). Значения рабочего хода НУ по формуле:
, где kНУ= 0,65 для β> 10°;
kS = Sнб/Sдаг = Sнб/ (Sbi) = 28774,2 / (11*800*5) = 0,65;
ε = 0,015 для ленты ТА-100.
Значение монтажного хода НУ по формула:
Общий ход НУ:
Усилие натяжения по формуле:
Принимается натяжное устройство типа 8080 * 100 с допускаемым натяжным усилием РH.T.Д = 32000 Н.
На приводном барабане конвейера после зоны разгрузки устанавливаем одинарный очистной скребок для очистки грузонесущей поверхности ленты. Радиус выпуклого участка трассы конвейера в точках 11—12 по формуле:
, где k1 = 25 по табл. 4.55 для ленты ТА-100 с ε = 0,035.
Радиус вогнутого участка трассы конвейера в точке 10 по формуле:
, где S10= 1,10Si— 1789,6 = 7519,7 Н ≈SA; k2=1,4 по табл. 4.57.
Принимаем R2= 100 м.
Поскольку приводной двигатель имеет сравнительно небольшую мощность (45 кВт), то пусковые процессы можно не рассчитывать.
С целью сокращения времени и трудоемкости расчета и проектирования ленточных конвейеров применяют систему автоматизированного проектирования, схема которой приведена на с. 178—179.
Рассчитаем по вашему техническому заданию
Заполните опросный лист, закажите обратный звонок или напишите на sales@rtehno.ru. Пн–Пт 9:00–18:00 МСК.